1.1 为什么频率高控制就细
高频逆变电源以数十千赫兹级频率工作,焊接能量被切分成一个个微小的能量包输出,控制器可以在每个微周期内修正输出。相比工频机"一个周波 10 毫秒"的粗颗粒,高频电源对 0.1—0.5mm 细线、箔材这类热容极小的工件,可以做到"加热刚好到熔点就停",避免热量惯性把线材烧断。
1.2 精密焊接对电源的三点要求
第一是能量分辨率:最小可调步长要小到能分辨细线焊接的临界能量;第二是重复性:同一设定下每个焊点的能量偏差要小,否则良率靠运气;第三是上升沿可控:过陡的电流前沿会在贴合面局部汽化造成喷溅,可整形的波形前沿是高阶工艺的加分项。评估设备时应要求对方用固定规范连焊数十点,看能量与拉力的离散度,而不是只看标称参数。
1.3 高频电源的适用边界
高频精密电源的价值区间在细线、箔材、微型端子、传感器件;对 2mm 以上厚板,热容大、时间尺度长,高频电源的细颗粒优势发挥不出来,选型要看工件尺度而不是盲目追高参数。
2.1 熔核形成瞬间的机械过程
焊接中工件贴合面熔化、塌陷,电极需要随之下压保持压力恒定,这个响应能力就是随动性。细丝焊接中整个过程只有几毫秒,焊头若响应迟缓,塌陷瞬间压力骤降,贴合面金属被挤出形成飞溅;压力骤增又把尚在成长的熔核压薄,造成强度不足。现场判断随动好坏的土办法:同一规范连焊 20 点,虚焊与飞溅交替出现、参数怎么调都不稳,多半是焊头机械响应的问题。
2.2 影响随动的结构因素
焊头导轨摩擦、活动质量、弹簧或气缸的响应特性、电极臂刚性都在起作用。高随动性精密焊头通常采用轻量化运动部件与低摩擦导向,让几毫秒内完成压力跟随。采购精密点焊机时,焊头结构比电源参数更值得现场验证——电源可以标得很漂亮,随动只有上手打样才看得出。
3.1 电极材料的分工
铬锆铜导电与导热兼备,是最通用的精密电极材料;氧化铝铜高温软化抗力更高,适合连续高速点焊;钨铜、钼电极电阻率高、抗粘连,用于焊接铜、银等易粘电极的材料或需小接触面的场合。电极端面尺寸直接决定电流密度,精密焊接的端面公差要求比常规焊接严得多,修磨周期也要按点数管理而不是按"看起来脏了"。
3.2 治具决定"每个焊点都一样"
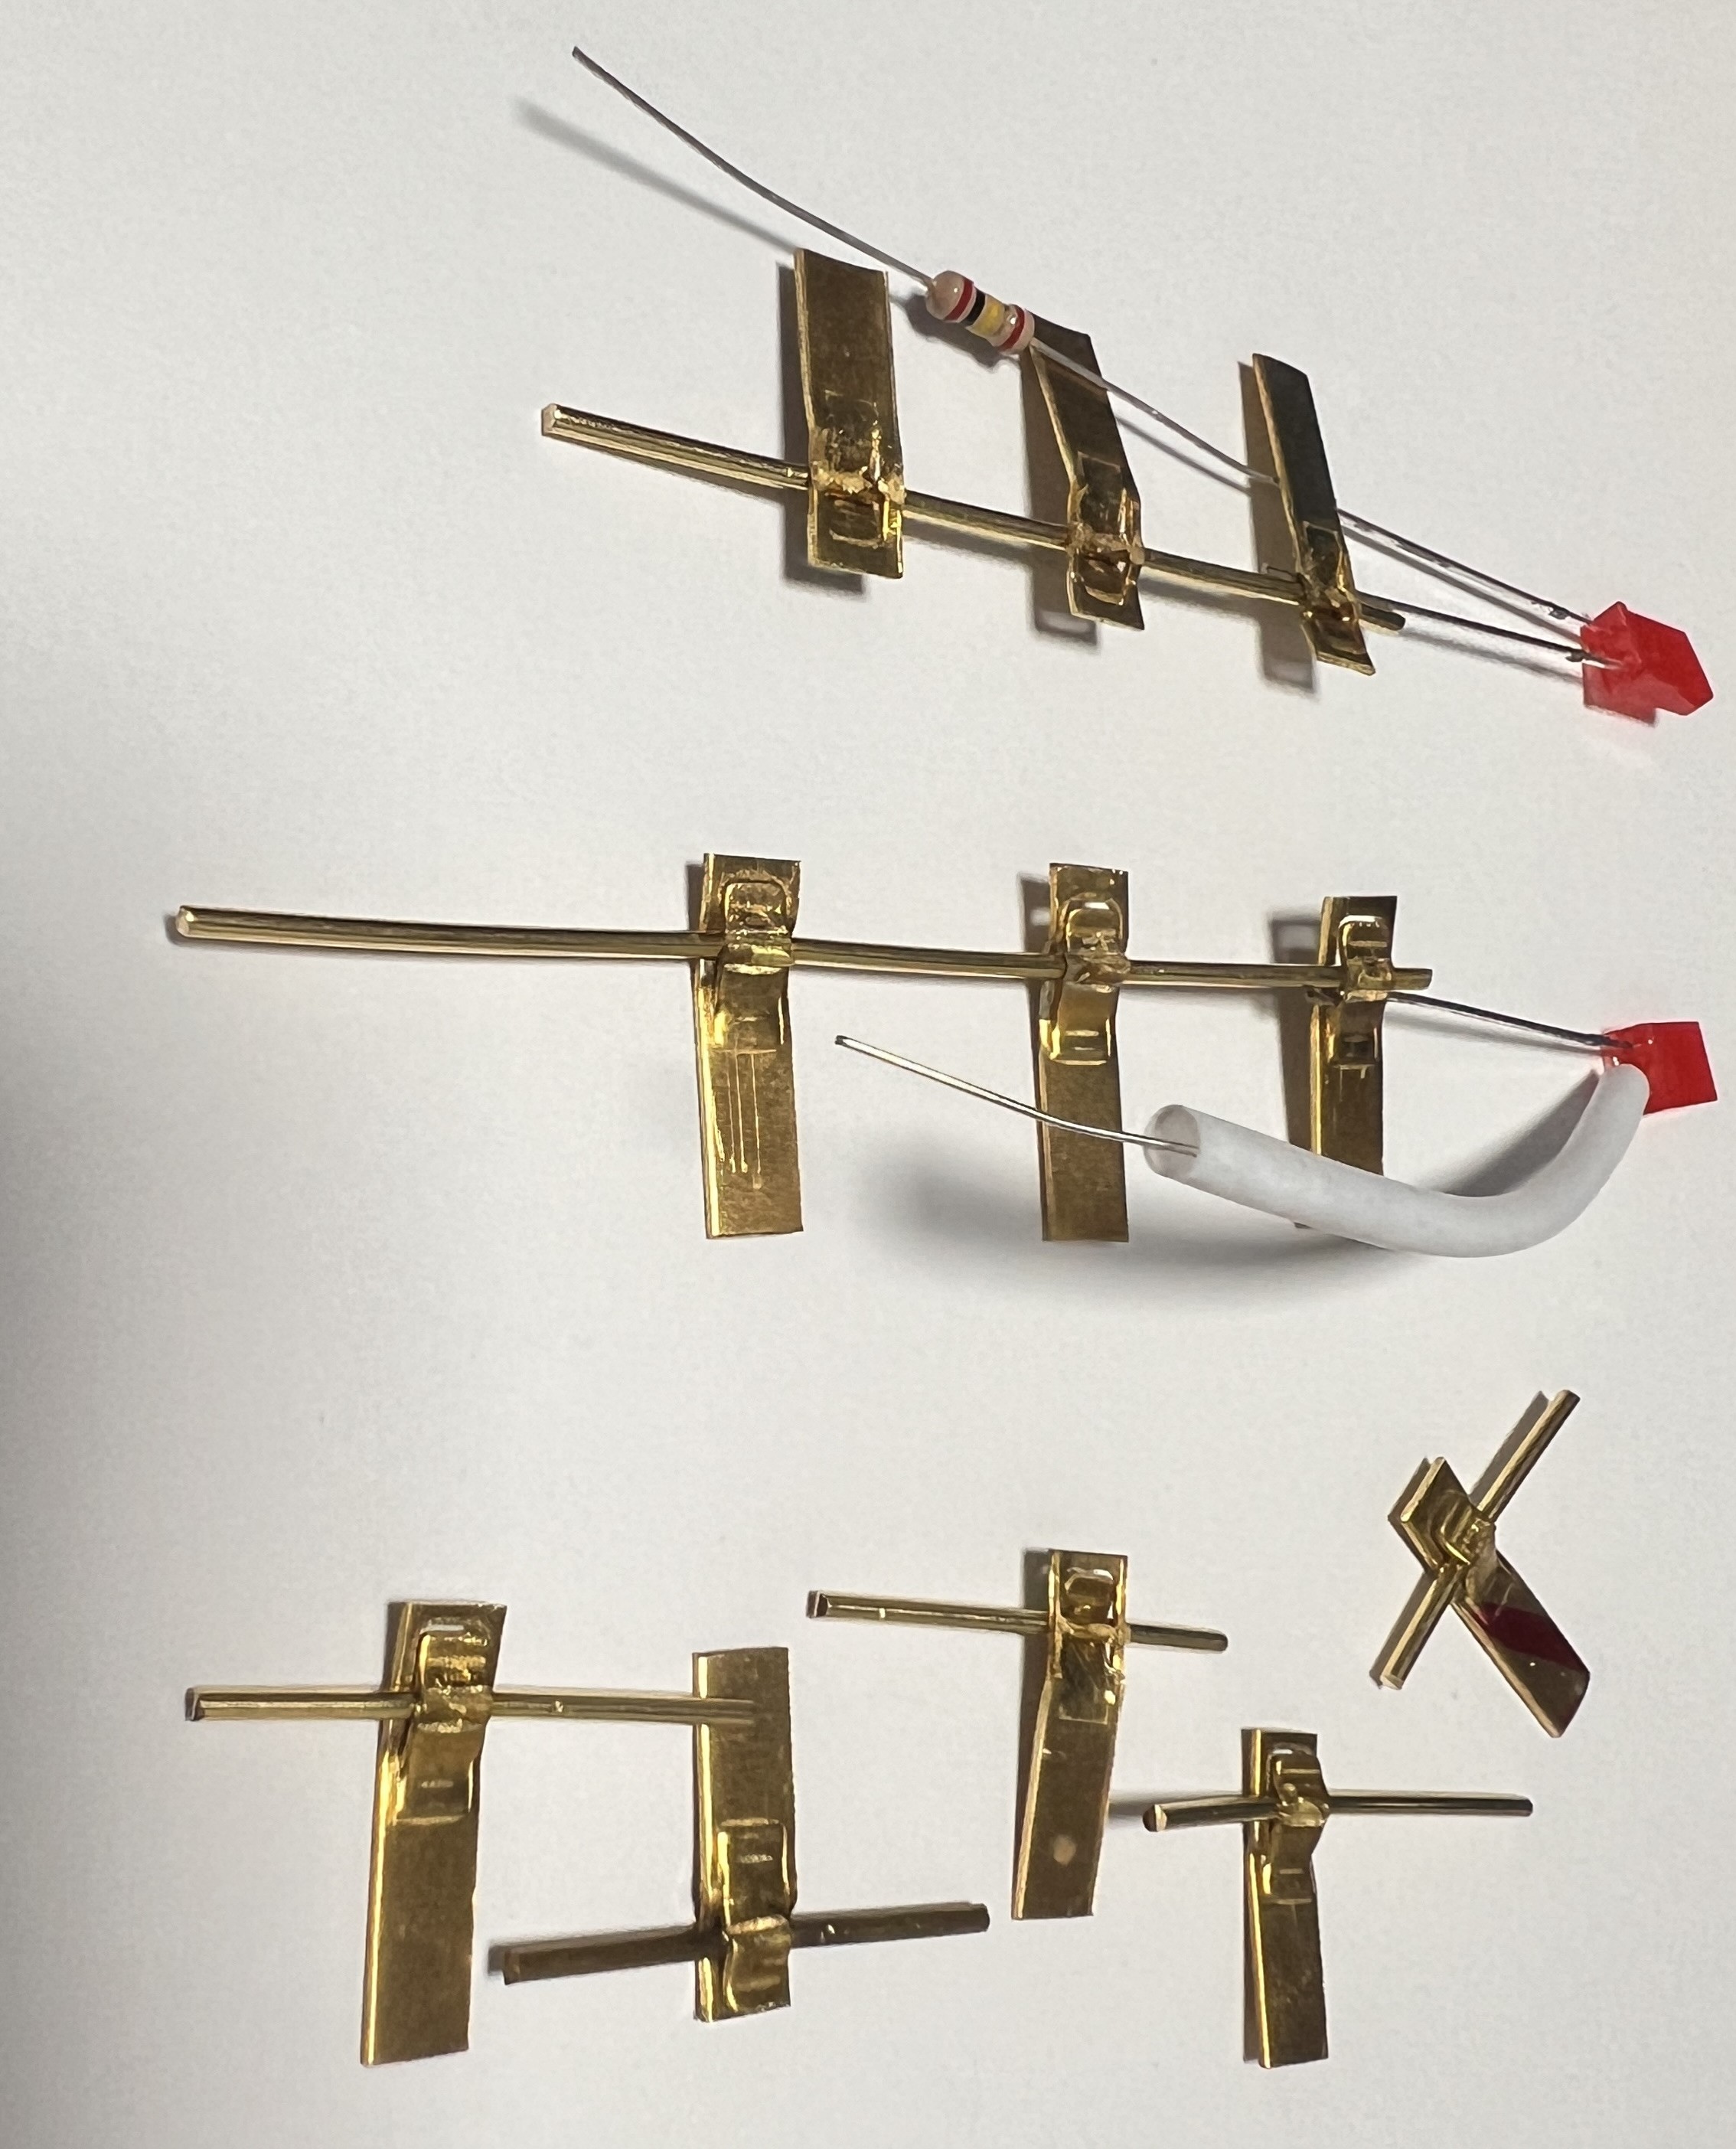
精密工件的焊点位置公差往往以 0.1mm 计,人工摆放无法保证。定制治具把工件定位、压紧、焊点对位固化下来,再配合多组工艺参数一键调用,不同操作工焊出的是同一个结果。可以说:电源给精度上限,治具保精度下限。
3.3 验收标准要从外观走向数据
精密焊接最忌"看着还行就批产"。建议建立三层数据标准:过程层数据记录每个焊点的能量设定与实际输出;结果层做抽样拉力或剥力测试,记录断裂模式(界面断、母材撕断)与数值分布;关键件定期做熔核显微截面,确认熔核形状与热影响区宽度。三层数据齐了,良率问题才能追溯到具体环节——是能量漂了、电极磨了还是治具松了,而不是笼统地"再调调机器"。
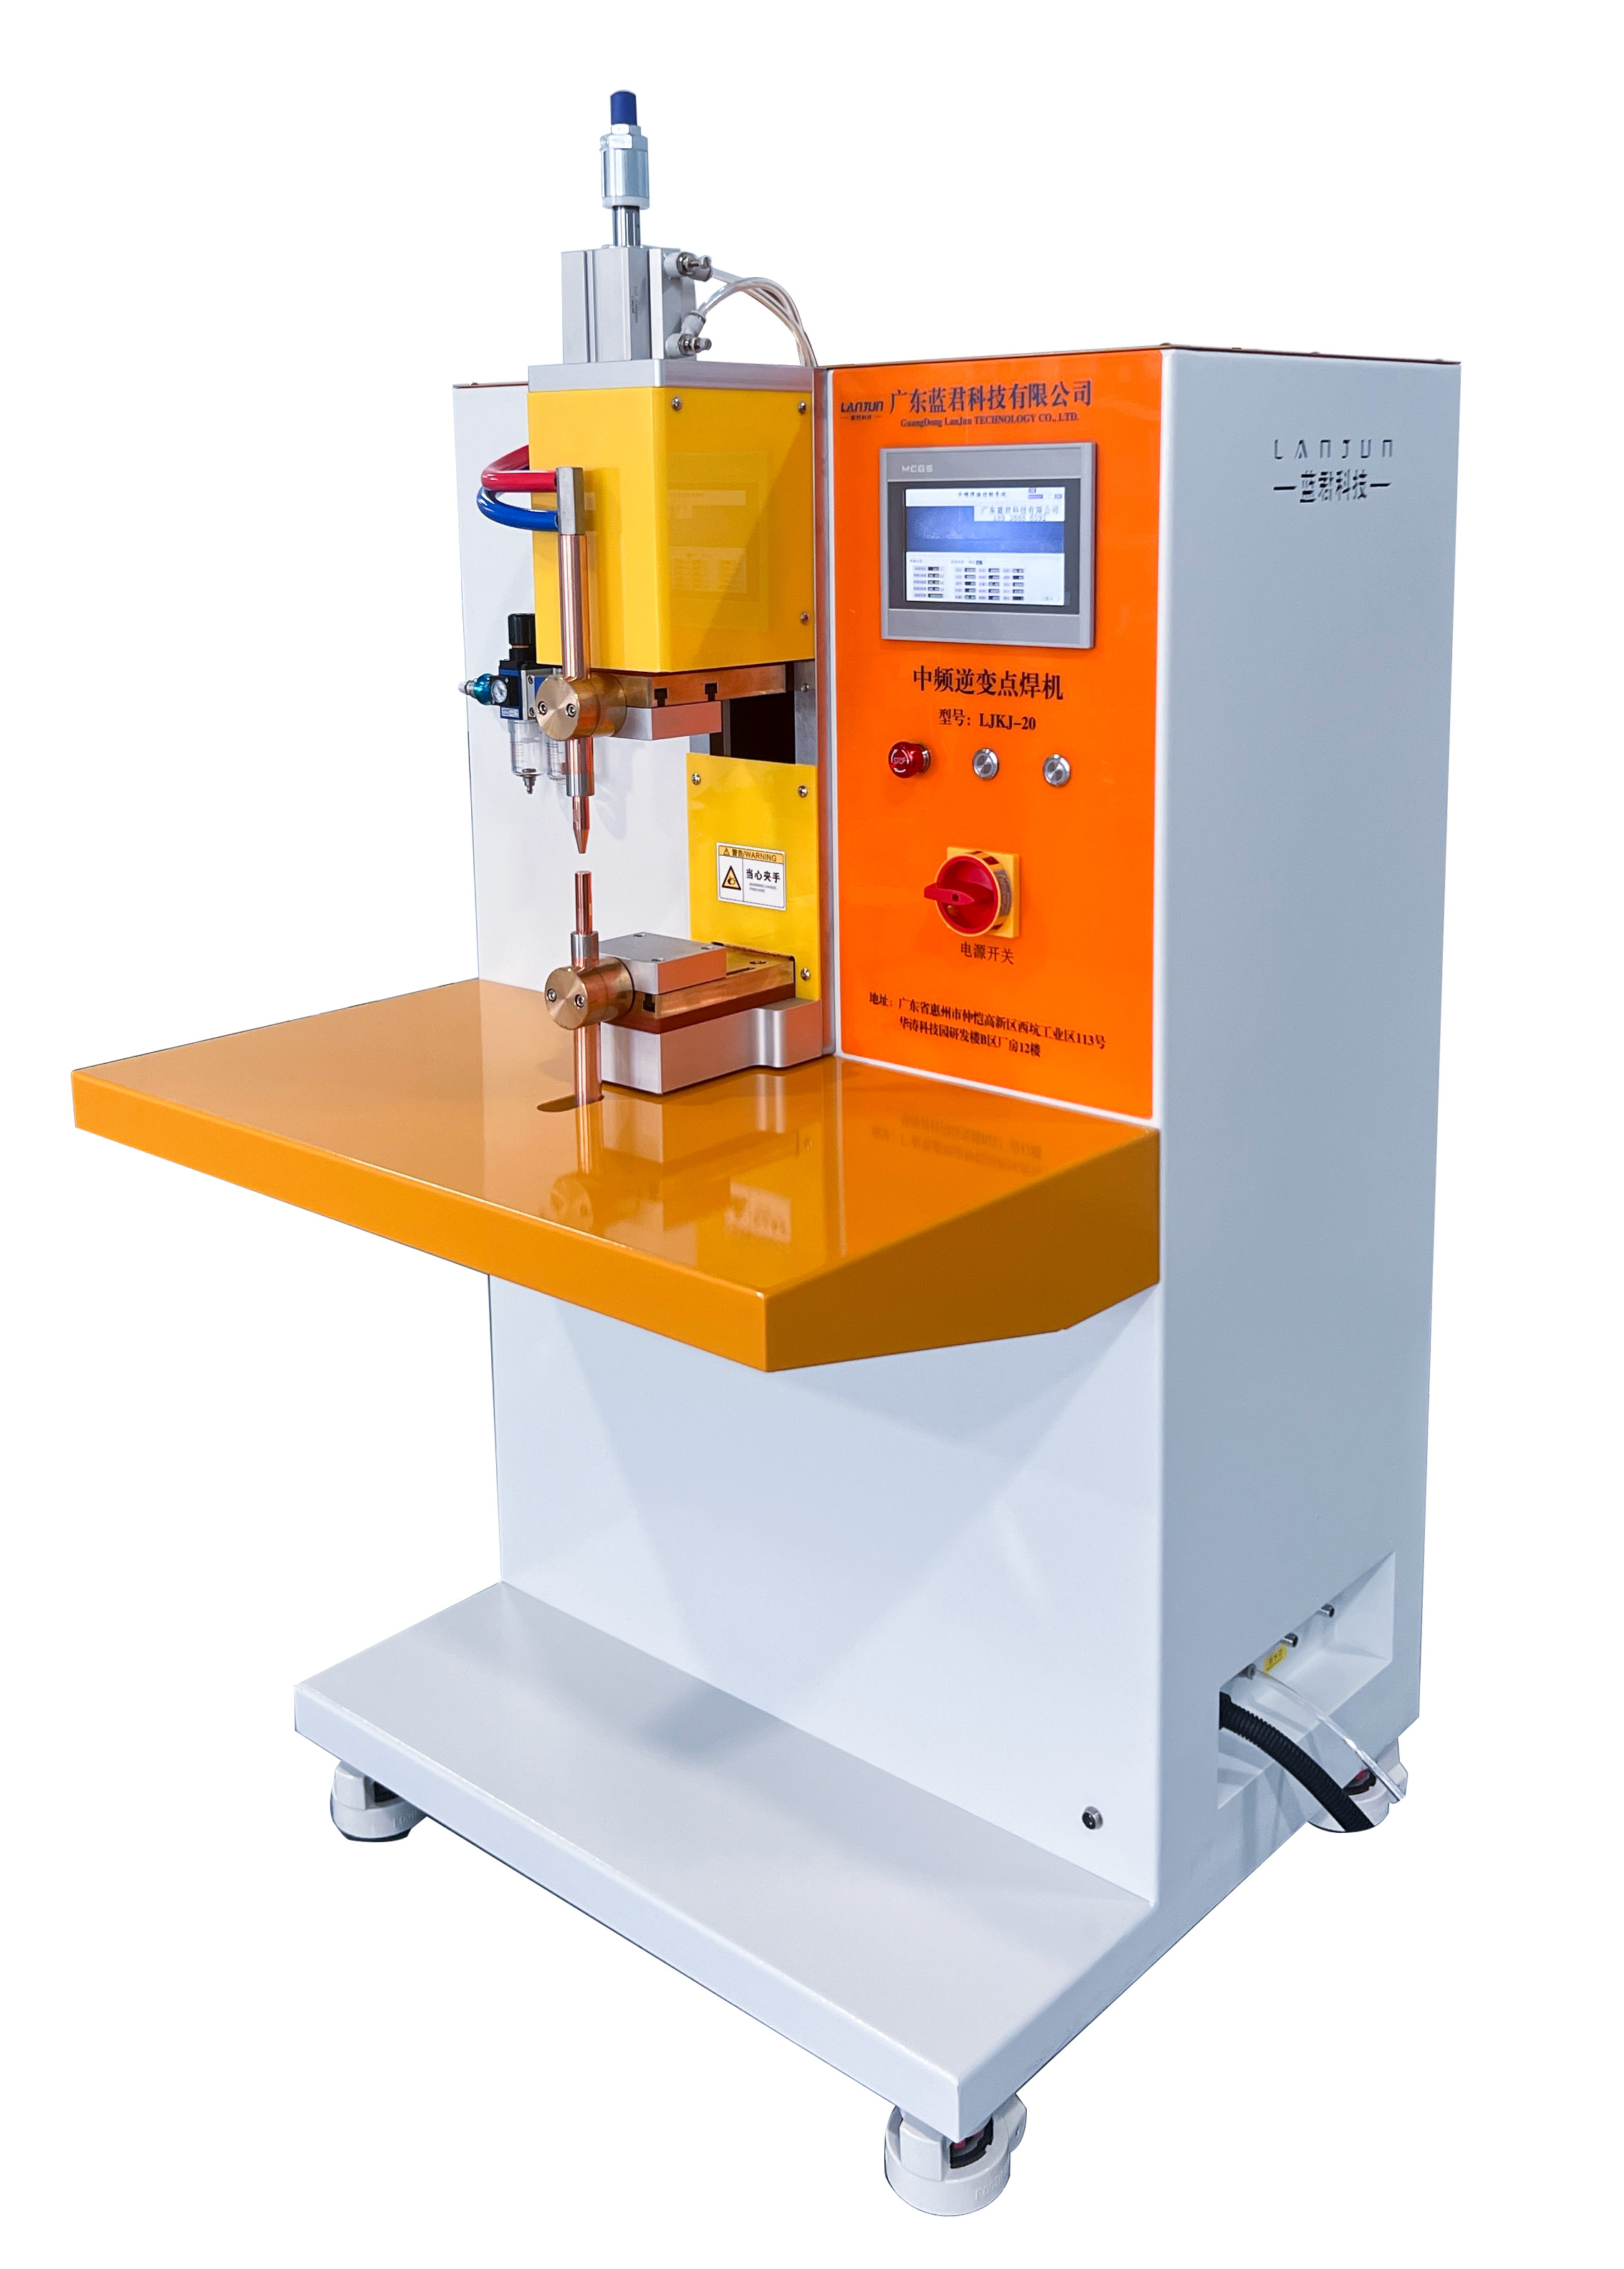
广东蓝君科技是覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产厂家,精密焊接设备是其重点方向。高频精密点焊机采用进口电气元件,电源能量分辨率高、输出稳定;高随动性精密焊头保证熔核形成瞬间的压力跟随,配合高刚性机身与高负载专用变压器,批次一致性强、可长时间连续作业不降功率;焊点无虚焊脱焊炸火。针对漆包线引出、微型端子、传感器细丝、精密网片等工件,蓝君支持非标设备与专用治具定制,从电极选材、端面设计到治具定位一体化配套,多组工艺参数一键保存切换,并提供免费打样与拉力数据报告,用实测结果定机型。
深圳某传感器厂需要把 0.15mm 铂镍丝焊到 0.2mm 镍端子上,原设备良率不足 85%,烧断与虚焊交替出现,操作工每天花大量时间补焊。蓝君技术员拿工件做诊断:连焊 20 点的拉力数据离散度极大,且缺陷与位置相关——排除电源问题后,锁定焊头随动不足与手工摆丝位置漂移两个根因。方案是高频精密点焊机加定制微调治具:治具带显微对位与丝材定张紧机构,焊点位置一致;焊头更换为低摩擦轻量化结构;规范上用高频电源的小步长能量,从低能量逐档上调找到临界值,再把最终参数存为专用工艺组。改造后连焊 200 点拉力离散度收窄到原来的三分之一,良率稳定在 99.5% 以上,补焊工位撤销,单线人力成本下降。售后每季度复检电极端面与随动状态,并提供电极修磨备件计划。
高频精密点焊机的精度是系统工程:电源切细能量、焊头跟住压力、电极匹配材料、治具锁死位置,四环相扣缺一不可。选型时用自己工件打样、看拉力离散度而不是看宣传参数,是最不容易踩坑的路径。需要精密焊接打样验证或整套非标方案,欢迎联系广东蓝君科技。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/