脉冲点焊机的定义特征,是能把一次焊接拆成若干段独立的通电脉冲,每段脉冲的电流、时间都可以单独设定,段与段之间还有可调的间歇冷却。这就好比做菜不再只有"大火一把烧",而是可以"小火暖锅—大火爆炒—收火回温"。
三段式脉冲是最常用的框架:
理解了这个框架,"脉冲机焊什么材料拿手"的答案就清晰了:凡是需要"先匀一匀、再焊一焊、后缓一缓"的材料,都是脉冲机的舒适区。下面按材料逐个说。
镍带、镍片、镍包铜是电池行业的骨架材料,也是脉冲点焊机最经典的工况。镍的电阻率高、导热适中,接触电阻稳定,用单脉冲或两段脉冲就能获得饱满熔核,节拍还快。0.1~0.3mm 镍片多层叠焊、镍带与镀镍钢带复合焊,都是脉冲机的日常。适配要点只有一个:压力要轻而准,薄片靠"压"不靠"砸",这也是焊头随动性差异最容易被感知的地方。
不锈钢表面氧化膜致密、导热差,热量容易在接触点集中,交流机上焊不锈钢动不动就发黑、飞溅。脉冲机的解法是:预热脉冲以 30%~50% 的主电流先走 20~40ms,把氧化膜击破、让贴合面温度均匀,主脉冲再来时电流通道已经建立,飞溅自然少。配合氩气保护或酸洗前处理,304、316 薄板(0.3~1.5mm)都能焊出颜色正常、拉力达标的焊点。
锌的熔点只有 419℃,远低于钢,焊接时锌层先汽化,把熔融钢水顶出来就是飞溅。脉冲适配思路是两段缓升:第一段小电流让锌层缓慢气化排走,间歇几十毫秒,第二段主电流正式焊接。脉冲机可以把间歇设到毫秒级,这是交流机"一把火"做不到的。汽车行业的镀锌板螺母凸焊、支架点焊用脉冲规范的越来越多。
铝是脉冲机最难啃也最能体现价值的材料:氧化膜电阻极高、母材导热极快、电阻率又低——膜要求大电流破膜,母材要求热量快进快出,两头打架。适配方案是高峰值短时间的破膜段加主焊段的精确跟压,同时电极压力随动必须好,否则熔核还没长成电极就"弹开"了。纯铝与 5 系、6 系铝合金的 0.5~2mm 搭接,脉冲机加随动好的焊头可以稳定量产,但规范窗口窄,务必先做试焊建库。
铜-钢、铜-铝、镍-铜这类接头,两种材料熔点、电阻率差着一截,熔核偏向高阻侧是规律。脉冲适配做法:主脉冲让高阻侧成形,随后用低电流回火脉冲缓解两种材料收缩不同步带来的残余应力,减少延迟开裂。五金行业的铜端子-钢支架焊接、电池行业的铜铝过渡连接,都是这套打法的落地场景。
3mm 以上中厚板,单个长脉冲容易表面过烧而熔核不足。脉冲适配用两到三段主脉冲中间加间歇,让热量逐层往厚度方向渗透,熔核直径反而更容易达标,表面质量还好。
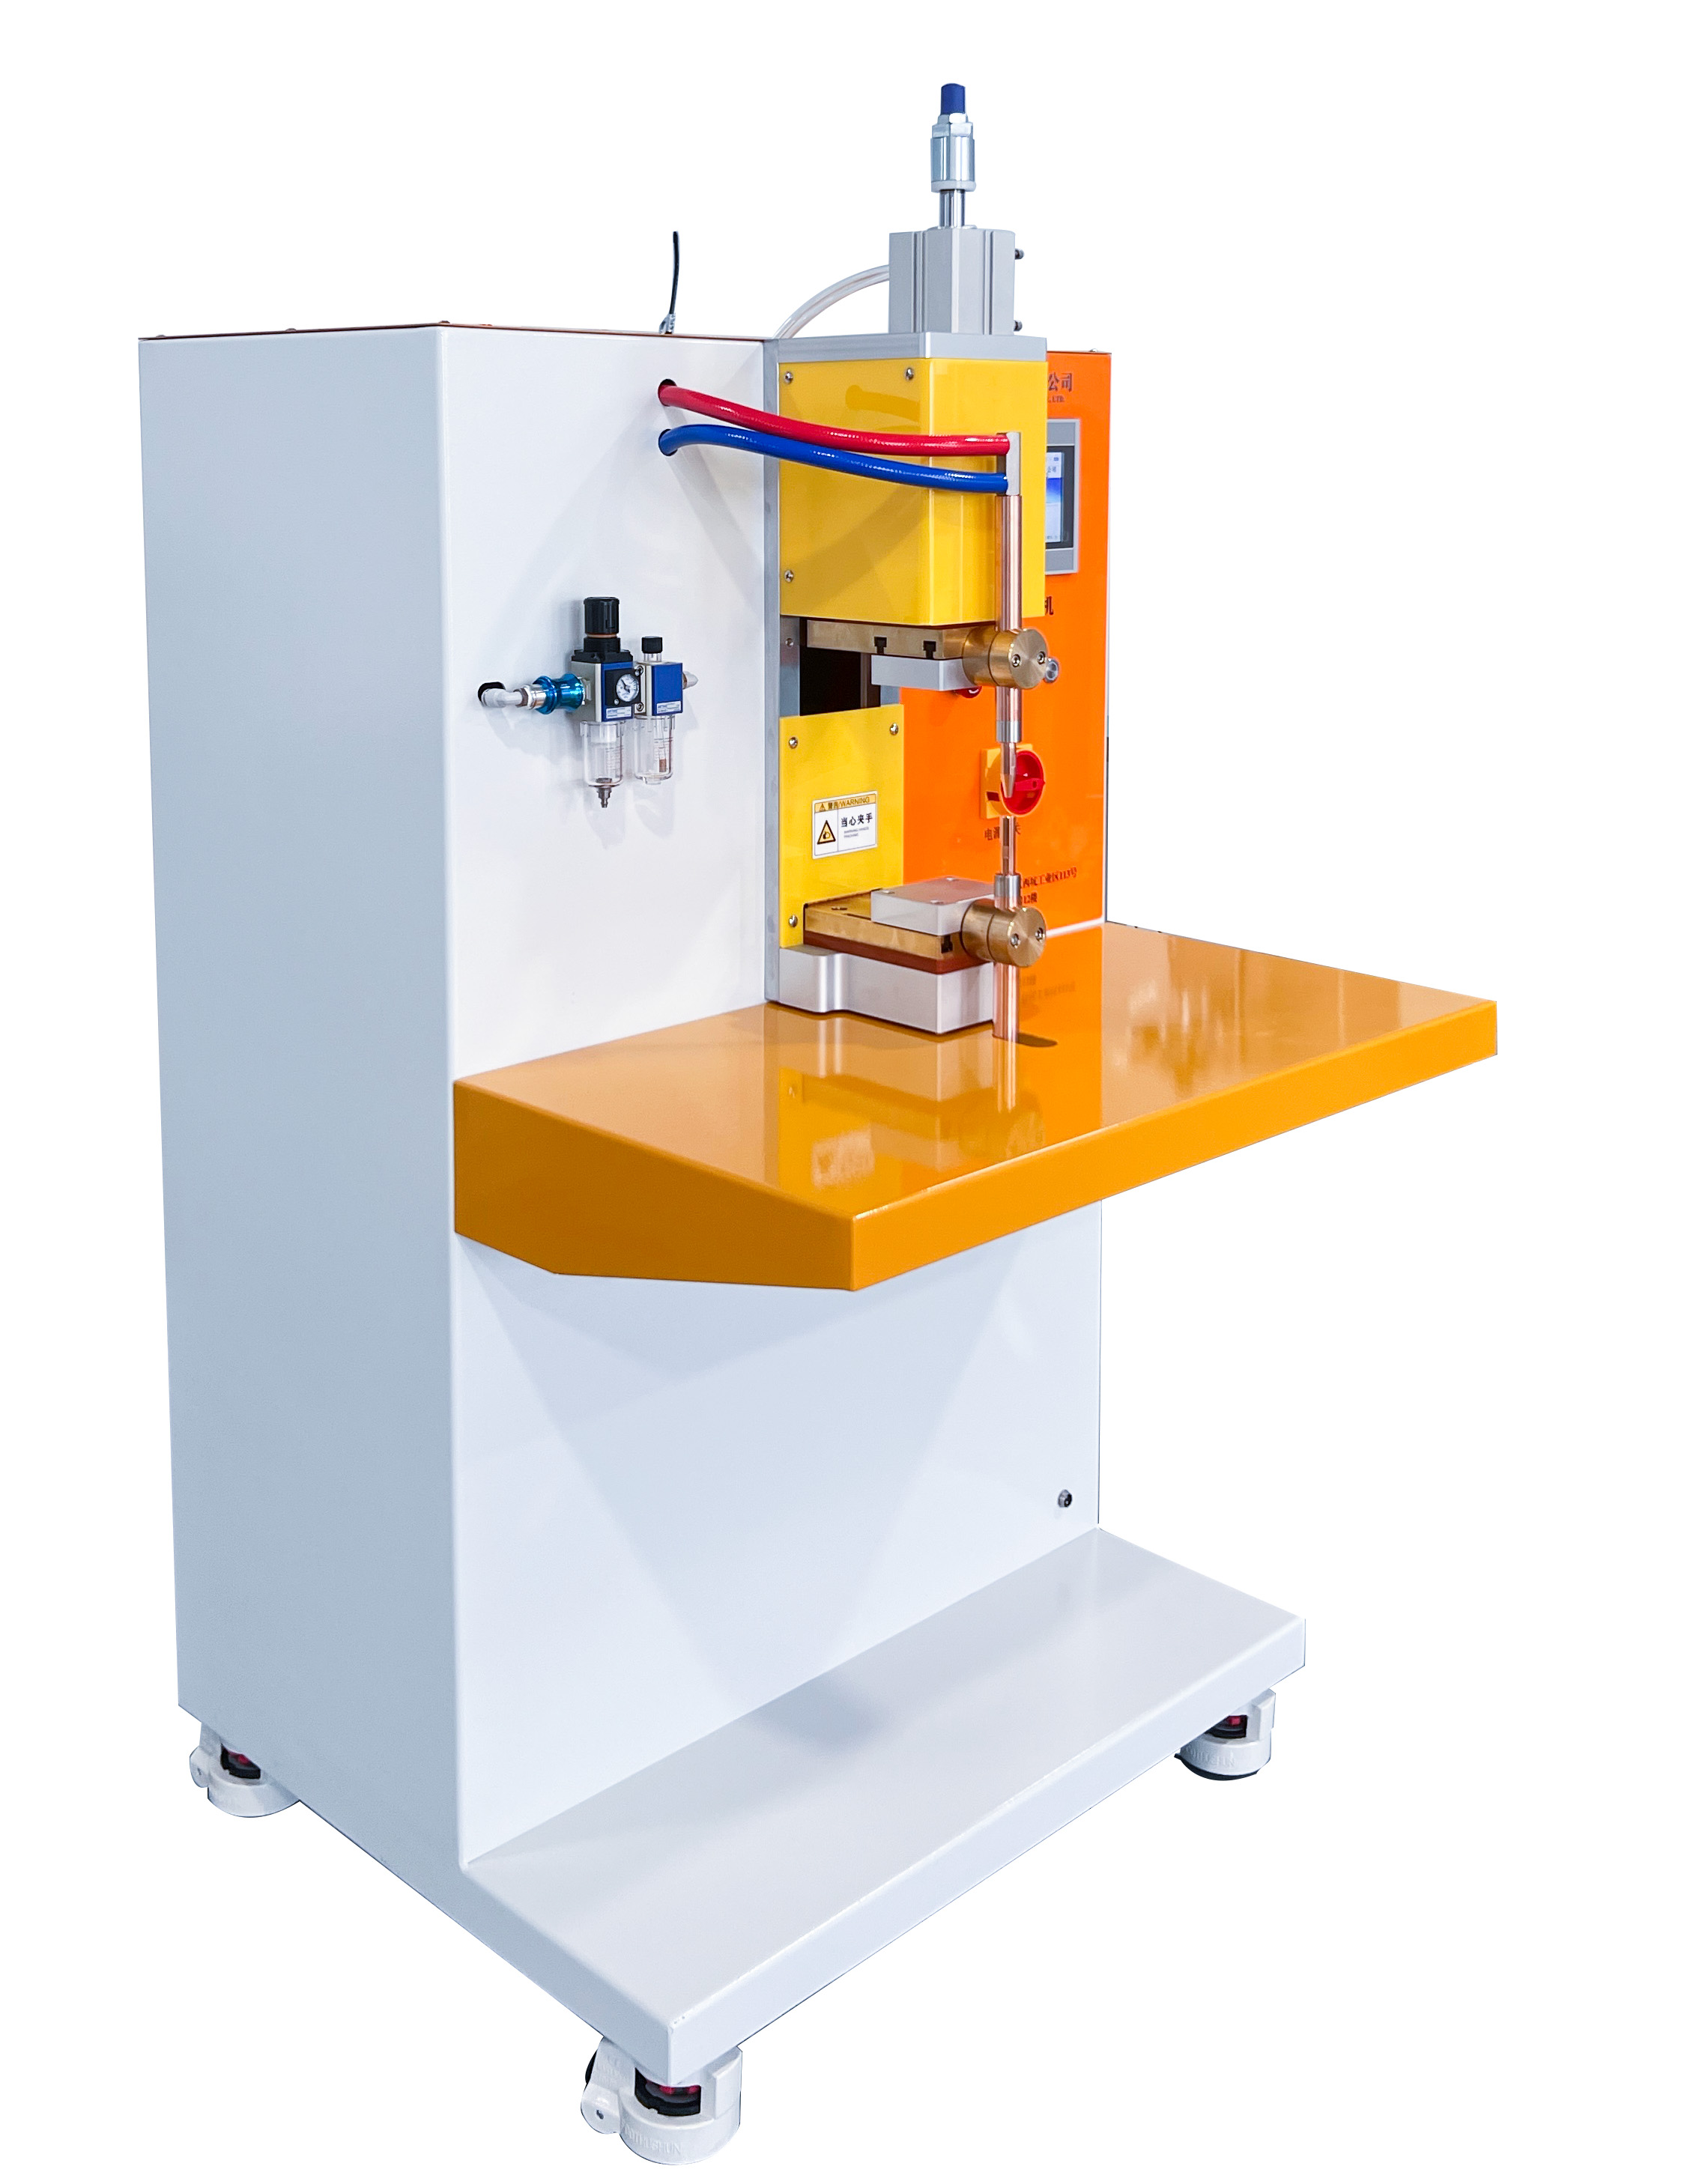
脉冲点焊机选型,看的不是"有没有脉冲功能",而是脉冲控制的精度、焊头的随动和工艺库的沉淀。广东蓝君科技在这几点的积累值得单独说:
一是控制核心过硬。 蓝君脉冲机型采用进口电气元件,脉冲电流的设定精度与重复精度都有保证,段间间歇毫秒级可调,预热、焊接、回火多段规范自由编排;电网自适应补偿让脉冲电流不受车间电压波动影响,早晚班、空调开不开,焊点都一个样。
二是焊头与机身配得上精密工况。 高随动性精密焊头配合高刚性机身,轻压力下跟得住熔核收缩,这是镍片、铝材焊接良率的关键;高负载专用变压器支撑大电流短脉冲的爆发,厚板也不虚。
三是工艺库与操作效率。 多组脉冲规范一键保存切换,镍、铝、不锈钢、镀锌各建各的库,换产品调用即可,不依赖老师傅记参数。客户现场反馈的共性词是:无虚焊、脱焊、炸火,批次一致性强,电极烧损慢。
四是定制与全系列支撑。 支持非标设备与专用治具定制,从单机到双工位专机、自动化上下料都可以按工件来;且蓝君覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机,材料换赛道了机型也能跟着换,不留设备孤岛。
深圳一家做电池连接组件的厂,产品是 0.15mm 镍带 + 0.3mm 铜箔 + 0.8mm 镀镍钢带的三层搭接,此前用单相交流机单脉冲硬焊,不良率长期 4%~6%,不良集中在铜箔被击穿和镍带拉脱两种。
蓝君工程师先做工件诊断:三层材料电阻率差异大,单脉冲的热量全压在镍带上,熔核长不进镀镍钢带,拉力全靠镍带自己扛;铜箔夹在中间导热快,稍有过热就被烧穿。对策是把单脉冲改成三段式:预热 8kA×3ms 破膜匀温,主焊 16kA×8ms 成形,缓冷 6kA×20ms 控制温度梯度;同时换用蓝君高随动精密焊头,把电极压力从"快压"改成"随压",铜箔侧改用平面比更大的电极分散电流密度。
治具层面,蓝君定制了带定位销和压料浮动块的专用治具,解决人工摆料偏位导致的分流问题。设备到位后首周良率回升到 98%,第二个月稳定在 99.2%;拉力测试值从原来的波动区间收窄到标准值的 1.3 倍左右。厂里随后把另外两种老产品的规范也迁移到新机上,多组参数一键调用,换型时间从半小时缩到两分钟。
脉冲点焊机的"拿手菜"可以列成一张清单:镍与镍合金最好焊,不锈钢和镀锌板靠预热段压飞溅,异种金属靠回火段降脆性,中厚板靠多脉冲堆热量,铝材则是最考验设备随动与工艺功力的硬骨头。选机时别只看功率,多问一句:脉冲段数与间歇精度多少?焊头随动性如何?工艺参数能否分材料建库?这三个问题的答案,基本决定了这台脉冲机在你家材料上能不能焊好。
拿到手的具体材料,最稳妥的办法还是先试焊再定规范。可以带上工件联系广东蓝君科技有限公司,按材料逐项建脉冲工艺库:
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/