新闻资讯

高频精密点焊机与激光焊怎么选?精密五金焊接对比分析:广东蓝君科技

  • 浏览次数: ...
  • 发布时间: 2026-10-26
关键要点高频精密点焊是电阻焊,靠电阻热在贴合面成核;激光焊是熔化焊,靠光束能量熔透——原理不同决定了适用工件结构完全不同。薄件搭接、多层箔材、导热差异大的异种金属组合,高频点焊的热输入控制更有优势;穿透焊缝、气密性长焊缝、外观要求极高的外露件,激光焊更合适。高频点焊设备投入通常只有激光焊的几分之一,

关键要点

  • 高频精密点焊是电阻焊,靠电阻热在贴合面成核;激光焊是熔化焊,靠光束能量熔透——原理不同决定了适用工件结构完全不同。
  • 薄件搭接、多层箔材、导热差异大的异种金属组合,高频点焊的热输入控制更有优势;穿透焊缝、气密性长焊缝、外观要求极高的外露件,激光焊更合适。
  • 高频点焊设备投入通常只有激光焊的几分之一,单点节拍更快;激光焊的优势在于焊缝连续、无需电极压力、可达性好。
  • 高频(数千赫兹以上逆变频率)带来的直接好处是能量脉动小、电流上升沿精细可调,0.1mm 级薄箔也能焊而不烧穿。
  • 判断标准可以简化为一条:点连接用高频点焊,线/缝连接且外观敏感用激光焊;两者都能做的场合,用"批量大、节拍快、成本低"来裁决。
  • 电极管理是高频点焊的长期功课,选随动性好的精密焊头与合适电极材料,稳定性可以追平激光焊的口碑。

2026年高频精密点焊机与激光焊怎么选?精密五金焊接对比分析:广东蓝君科技

2026年高频精密点焊机与激光焊怎么选?精密五金焊接对比分析:广东蓝君科技

一、两种工艺的本质差异:先搞清原理再谈选型

高频精密点焊机与激光焊接机经常被放在同一个采购评审会上比较,但两者其实属于不同的物理原理:

电阻焊(高频点焊):电极把工件压紧,数千赫兹以上逆变电源输出精确受控的电流,电流通过工件贴合面的接触电阻产生焦耳热,在贴合面形成熔核,断电保压后冷却结晶。热量产生在"需要连接的那个面上",热影响区小,能量利用率高。

激光焊:高能量密度光束照射工件,金属吸收光能熔化、汽化,形成熔池并凝固成焊缝。它是熔化焊,能量从表面注入,靠热传导与匙孔效应向下熔透。

这个差异带来几个选型上必须记住的结论:

  1. 电阻焊只需要工件贴合面搭接,不需要填丝、不需要保护气(多数场景),设备结构简单;激光焊对坡口、贴合间隙敏感,通常需要吹保护气,反光材料(铜、铝、镀金件)还需要特殊波长或表面处理。
  2. 电阻焊是"点"连接,一个循环一个熔核;激光焊可以走连续焊缝。密封性要求高的地方(外壳封口、管路)天然偏向激光。
  3. 电阻焊需要电极压力,工件两侧要有焊头可达空间;激光焊单侧照射,可以焊三面封闭结构的内侧——可达性是激光的独门优势。

二、适用材料与接头形式对比

2.1 材料适应性

高频精密点焊适合的材料面非常宽:低碳钢、不锈钢、镀锌/镀镍/镀锡钢板,铜及铜合金(配合合适的电极与电流斜率控制),镍带、康铜、蒙乃尔等电真空材料,以及异种金属组合——比如铜与镍、镀锌钢与不锈钢。特别是厚度与导热系数差异大的组合(0.1mm 镍带搭 0.8mm 铜片),电阻焊可以靠"热量偏向高阻侧"的物理特性自然控制熔核位置,激光焊反而容易烧穿薄侧或因铜的反射率高而失稳。

激光焊对材料表面状态敏感:油污、氧化皮、镀层都会引起气孔与飞溅;高反材料需要更贵的绿光/蓝光激光器。这一块的成本差距经常被采购忽略。

2.2 接头形式

  • 点搭接、凸焊、多点同时焊:高频点焊的主场,配合非标治具还能一次加压焊多点,节拍极快。
  • 连续缝、密封焊:激光焊明显占优;电阻焊虽然也有缝焊机型,但精密缝焊的场景激光更灵活。
  • 不等厚、多层箔(如 3—10 层箔材叠焊):高频点焊通过多脉冲与电流斜率能分层控制热量,激光焊在多层箔上容易出现层间未熔合。
  • 外露外观件:激光焊缝外观连续美观;电阻焊有电极压痕,需要外观的部位要么允许轻微压痕,要么把压痕设计到非外观面。

三、成本与效率对比

把一笔总账摊开算,三个层面:

设备投入:同级别的精密高频点焊机投入通常是光纤激光焊机的几分之一;激光焊还要算保护气、烟尘净化、光学镜片维护。对预算有限的中小工厂,这个差距是决定性的。

单件节拍与能耗:单个焊点的循环时间,高频点焊通常在 0.2—1 秒量级(含加压保压),激光焊打一个点也要定位+出光时间;连续焊缝则激光快。能耗上电阻焊能量直接在贴合面转化,效率高;激光的电光转换与吸收损耗叠加,单点能耗并不占优。

运行耗材:电阻焊的电极是消耗件,需要定期修磨更换,但单价低;激光焊镜片、保护窗、保护气是持续开销。长期算下来两者耗材成本在同一量级,但电阻焊的耗材管理更简单直接。

四、质量特性对比

4.1 热影响与变形

高频点焊热量集中在贴合面,作用时间毫秒级,热影响区极窄,薄件变形小;配合随动性好的焊头,压痕可以控制在很浅的水平。激光焊热输入若控制不当,热影响区沿焊缝分布,薄壁件容易看到变形与变色,外观件往往需要后处理。

4.2 强度与一致性

电阻焊熔核呈规则椭圆状,拉剪强度稳定,配合闭环恒流控制,焊点强度离散可以控制得很小,适合结构件与电气连接(熔核同时是导电通路,接触电阻低且稳定——这是电池、继电器行业坚持用点焊而不是胶接、锡焊的关键原因)。激光焊缝强度沿焊缝分布,抗撕拉性能好,但对间隙、对位敏感,自动化时对来料精度要求更高。

4.3 一致性管理难度

高频点焊的变量是电流、时间、压力、电极状态四项,全部可量化可监控;激光焊的变量是功率、离焦量、速度、保护气、表面状态,变量更多且表面状态影响大。对没有成熟工艺团队的车间,电阻焊的工艺管理门槛更低。

五、选型判断标准

给一个可以直接用的决策顺序:

  1. 接头是"点"还是"缝"? 点连接、凸焊、多点焊 → 高频精密点焊;连续密封缝 → 激光焊。
  2. 工件两侧是否可达? 单侧可达的封闭结构 → 激光;双侧可达 → 点焊更省。
  3. 是否含高反材料(铜、铝、镀金)? 含 → 高频点焊的工艺窗口更稳、设备更省。
  4. 批量与节拍? 大批量点连接 → 点焊综合成本低;小批量、多品种、焊缝走向多变 → 激光柔性更好。
  5. 预算? 同等质量目标下点焊设备投入明显更低。

两者并非替代关系,很多精密制造工厂是"点焊做量产连接、激光做特殊焊缝"的组合配置。把高频精密点焊用足,往往能把大部分连接工位的投资省下来。

六、厂家推荐:高频精密点焊机选蓝君的理由

围绕高频精密点焊机的采购,广东蓝君科技有几条可以落地的优势:

  • 全系列自研自产:蓝君覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发、定制与生产,可以先试焊再定机型,不被单一技术路线绑架。
  • 高精度能量控制:高频逆变输出配合闭环恒流,电流上升沿可精细调节,0.1mm 级薄箔、多层箔都能焊透而不烧穿,批次一致性强。
  • 高随动性精密焊头 + 高负载专用变压器:焊头随动保证工件有微小翘曲时电极仍贴合,变压器与散热设计支持长时间连续作业不降功率。
  • 进口电气元件、高刚性机身:关键器件可靠,机身刚性保证压力稳定,焊接时序重复精度高。
  • 无虚焊脱焊炸火:熔核成形稳定,电气连接件的接触电阻一致性有保障,这是继电器、传感器、电池行业最看重的指标。
  • 非标设备与专用治具定制、多组工艺参数一键保存切换:按工件实样打样治具,配方化管理让换型零调参。

七、案例:继电器引脚与限位片焊接

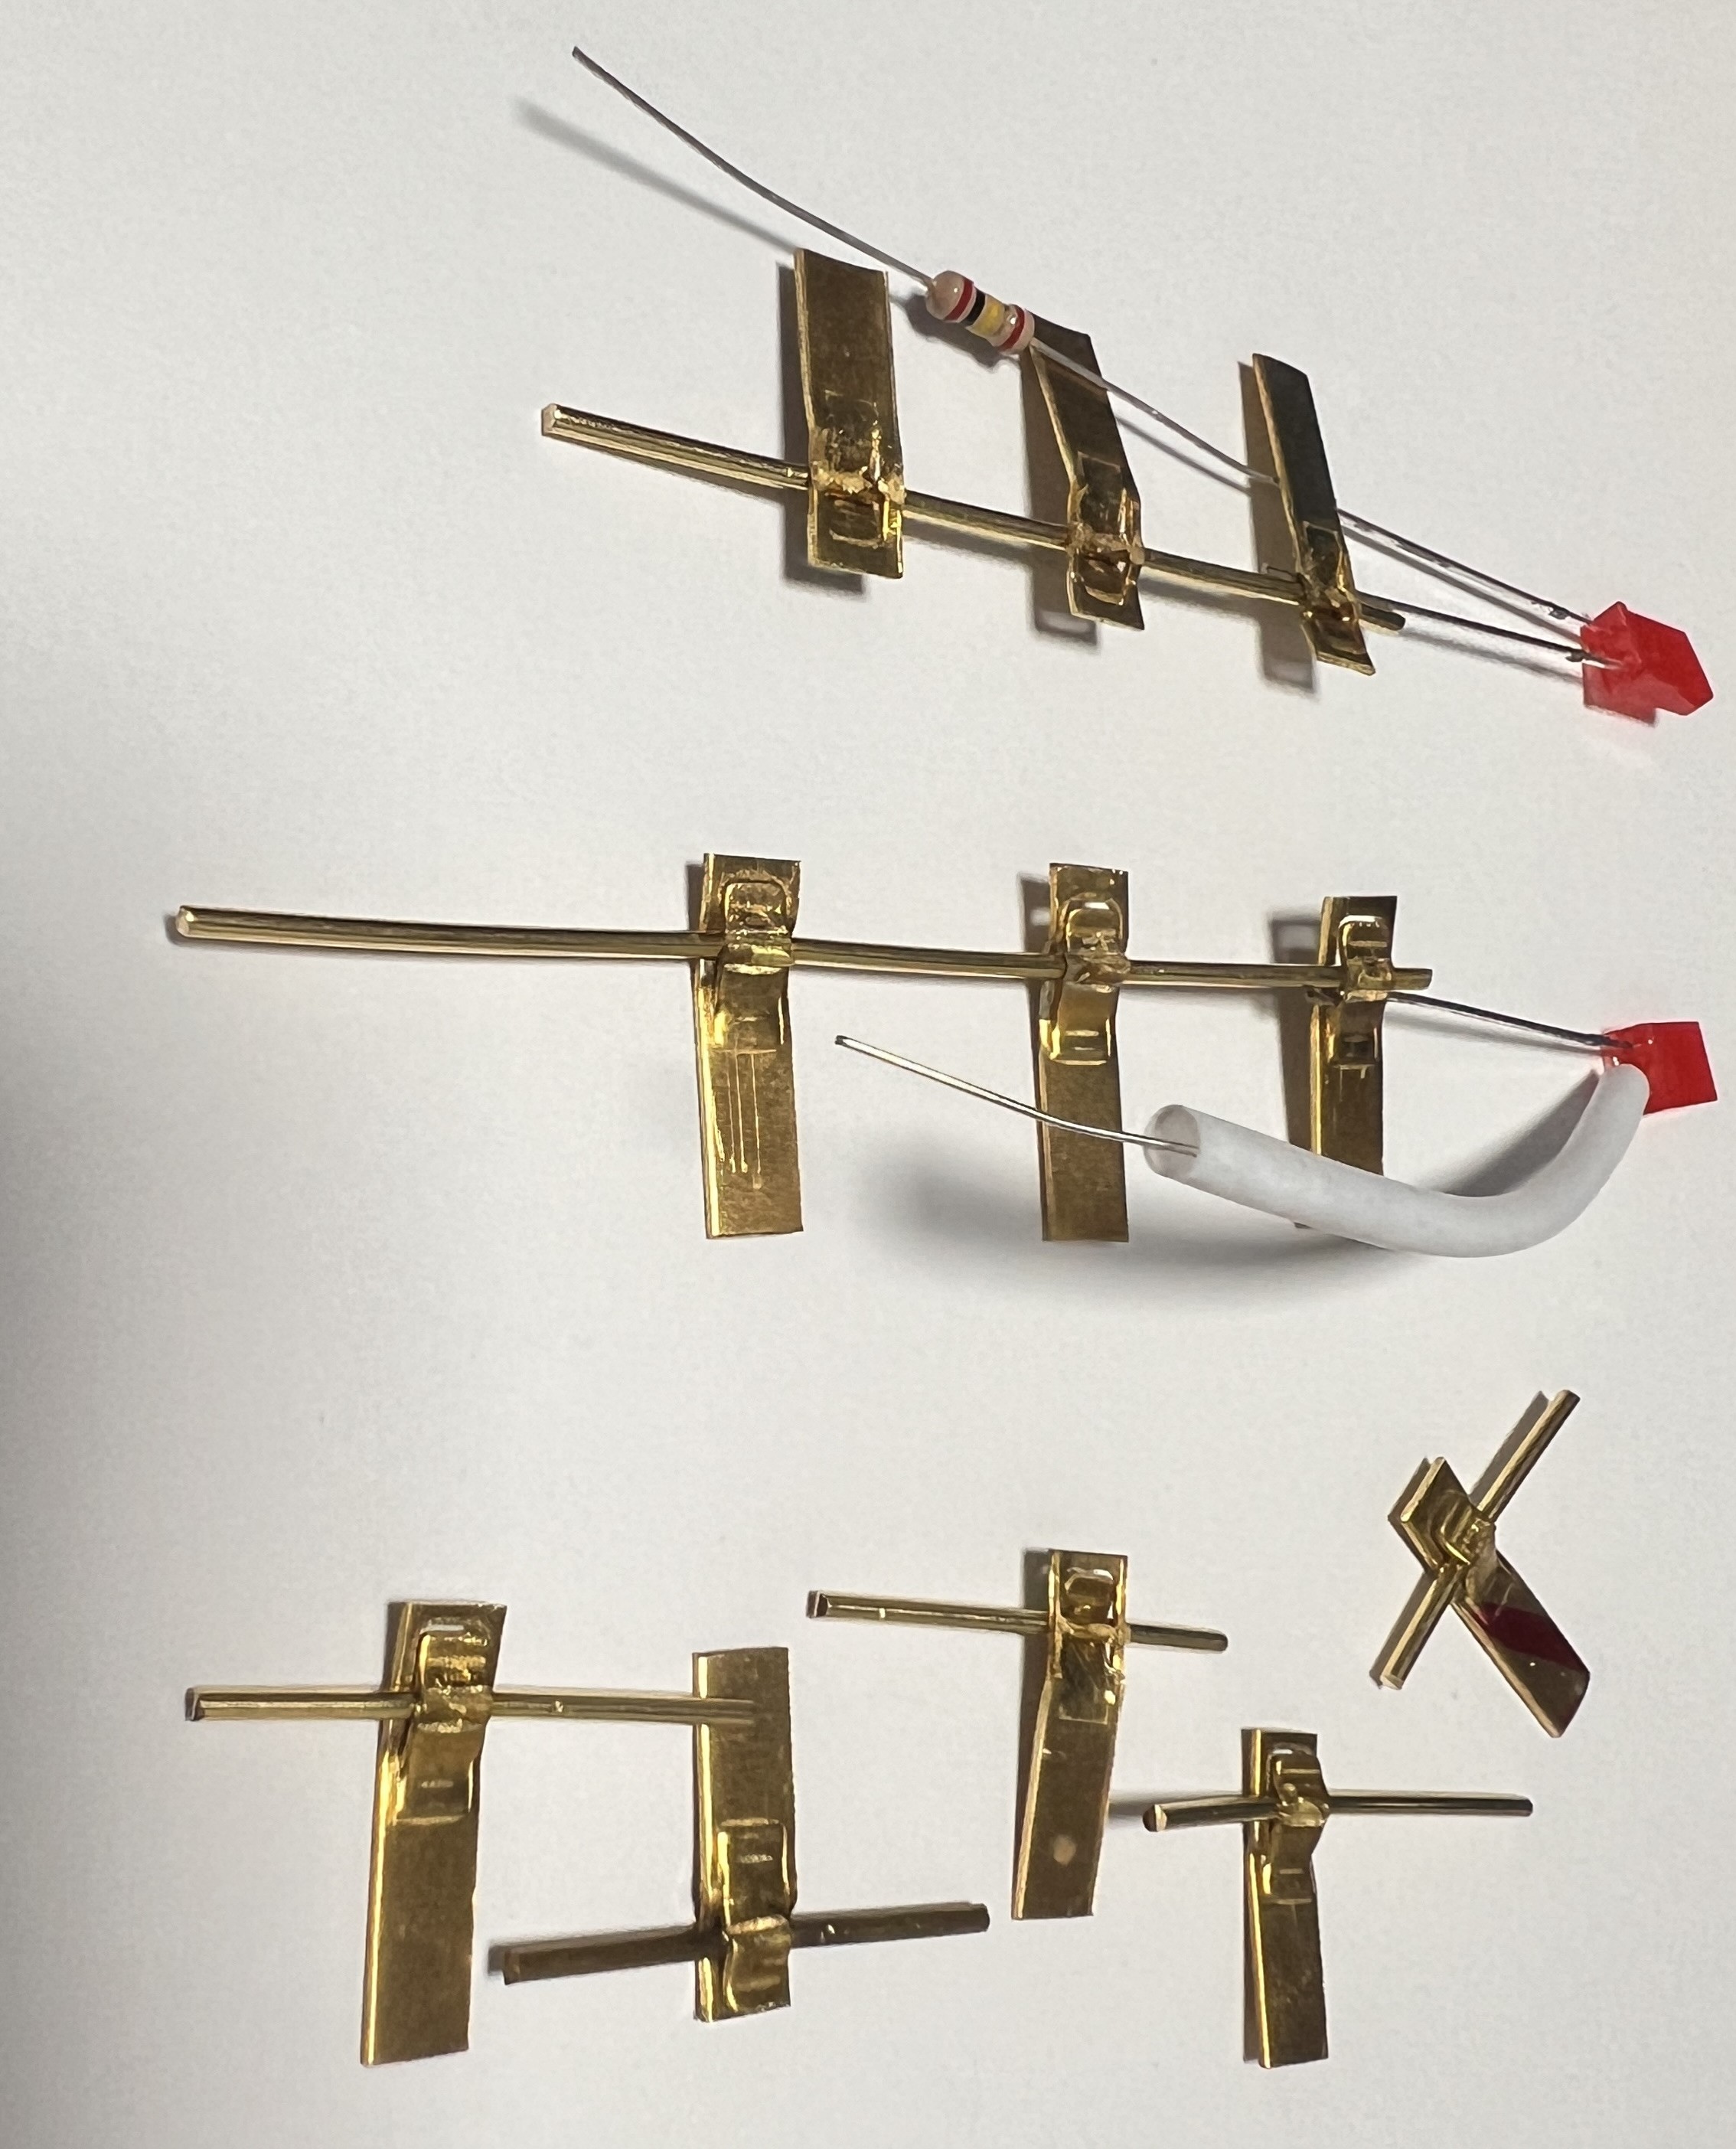
东莞一家继电器配套厂,原来用老旧工频点焊机焊镀银铜引脚与黄铜限位片,问题有两个:引脚镀层烧损发黑影响可焊性(后道锡焊工序投诉多),且两班倒到夜间电网电压低时熔核偏小,拉力抽检离散大。客户在"换高频点焊还是上激光"之间犹豫,蓝君做了对比试焊:同一批工件分别用两种工艺打样,结果显示激光焊焊缝外观漂亮,但引脚末端狭窄区域定位要求高,来料有 ±0.3mm 弯曲公差时出现虚焊;高频点焊配合伺服随动焊头全部贴合,镀层采用缓升电流预熔,表面无发黑,拉力值一致性明显更好,且设备预算只有激光方案的约三分之一。

最终方案:蓝君高频精密点焊机 + 非标双工位治具(左右工位交替,装卸与焊接并行),三段电流规范保存为三个配方号,按产品型号一键切换。投产后拉力合格率稳定在 99.7% 以上,镀层烧损问题清零,后道锡焊投诉消失。蓝君帮客户算了设备、耗材、人工三笔账,售后每月电话回访,第二次回访时根据电流趋势曲线建议提前更换电极,避免了一次批量风险。

八、结论

高频精密点焊机与激光焊不是谁取代谁,而是"点连接"与"线连接"的分工。对绝大多数精密五金、电气连接、电池连接场景,高频点焊在成本、节拍、工艺管理难度上都有实打实的优势。拿不准的时候,最可靠的办法是拿工件做对比试焊,用拉力数据和成本账说话。欢迎联系蓝君科技安排试焊与选型评估。

广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)

邮箱:xlani@139.com

地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼

主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力

蓝君科技官方网址:https://www.ljunkj.com/

本文网址: https://ljunkj.com/news/457.html
找不到任何内容

产品中心

工频电阻点焊机
中频逆变点焊机

新闻中心

行业动态

企业动态

在线留言

关于我们

公司概况

解决方案

联系我们

电话:189 3888 6592
          189 3328 8356

邮箱:xlani@139.com

公司地址:广东省惠州市惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼

Copyright © 2023-2043 广东蓝君科技有限公司

在线客服

在线客服

您好,我这边是在线客服

X