一、电极为什么是交流点焊机的成本与质量双核心
交流点焊机把数十千安的低压大电流经电极汇聚到两块板材的接触面上,接触电阻在极短时间内产生足够热量完成熔核。电极在这套工艺里同时承担三件事:导电、加压、散热。三件事全部压在直径十几毫米的端面上,所以电极是整台设备上工况最恶劣的部件,也是唯一需要按周期修磨和更换的耗材。
不少工厂把电极当成"坏了就换"的小零件,一年下来电极耗材加上停机换枪的时间成本并不低。更隐蔽的损失在质量端:电极端面每磨损一点,导电面积就变大一分,电流密度随之下降,熔核直径悄悄变小。操作工往往在拉力抽检不合格之后才发现电极早就该修了,前后报废的工件成本远超电极本身。
从这个角度看,电极管理的本质,是用最少的修磨与更换次数,把电流密度稳定在一个工艺窗口里。下面按失效形态、材料选择、修磨标准和工艺抓手四条线展开。
二、电极失效形态与成因分析
2.1 四种典型失效形态
端面镦粗。铜合金在高温高压下端面逐步向外扩张,端面直径从设计值一路变大,电流密度下降,熔核变小。这是最常见的失效形态,根因是端面温度过高:要么材料高温强度不够,要么冷却是失效的。判别方法很简单,用卡尺量端面直径,超过设计值百分之十到十五就必须修磨。
粘铜粘连。电极与工件之间发生局部焊合,铜被撕下来粘在工件表面,或者工件镀层粘在电极端面上。镀锌板焊接中尤其常见:锌的熔点只有四百多摄氏度,远低于钢,熔化的锌对铜有很强的浸润性。粘连会让端面状态快速恶化,表现为连续几个点突然飞溅或者表面压痕异常。
蘑菇头偏磨。端面被工件上的氧化皮、冲压油污与机械碰撞磨出斜面,多见于上料定位不准、工件摆动的工位。偏磨后电流在端面一侧集中,焊点一侧强一侧弱,是很多批次一致性差问题的元凶。
热疲劳裂纹。端面反复经历急热急冷,表面出现龟裂纹,裂纹里堆积的氧化铜和脏物进一步恶化导电与散热。裂纹一旦出现就进入加速失效期,修磨可以救回一次,但根子在冷却不足或者焊接节奏过密。
2.2 电极寿命的三个决定因素
一是端面电流密度与热流密度,由焊接电流、通电时间和端面直径共同决定;二是电极材料的高温硬度与抗软化能力;三是冷却条件。工厂端最容易改善的是第三项,最容易忽视的是第一项:很多工艺员在拉力不够时习惯性加大电流,结果电极寿命断崖式下跌,不良率反而更高。正确做法是先查端面状态和电极压力,再考虑动电流。
三、电极材料怎么选
3.1 三种常用材料的能力边界
铬锆铜。通用性最好的电极材料,常温硬度高,软化温度在五百五十摄氏度上下,适合低碳钢、冲压件的点焊,价格适中,绝大多数交流点焊机的随机电极用铬锆铜。
氧化铝铜。在铜基体中弥散分布氧化铝颗粒,高温强度明显优于铬锆铜,软化温度可以到九百摄氏度一线,抗粘锌能力也更好。镀锌板、热镀锌件高频次焊接时把端头换成氧化铝铜,寿命通常可以翻倍,单价虽高,摊到每个焊点往往更便宜。
铍铜。硬度和回弹最好,多用于电极握杆、电极座这类结构件,端面直接接触工件的场景较少。含铍材料加工有职业健康方面的要求,选用前要确认供应链资质。
3.2 按工况微调
除了端头材料,电极锥度、工作段长度、水冷孔到端面的距离都影响寿命。镀层板焊接建议选内冷孔距端面更近的电极结构,配合较大水流量;薄件高速焊还要考虑焊头随动性,随动差的焊头在高速节拍下端面容易冲击变形,这要看设备焊头的设计水平。
四、修磨周期与修磨标准
修磨的目的不是把电极磨尖,而是恢复三个指标:端面直径回到设计值或者工艺卡允许的公差带、端面平面度、表面粗糙度。现场常见做法是拿锉刀或者砂纸随手磨几下,端面磨出弧面或者留下深划痕,反而加速失效。
建议的操作规范如下:
五、水冷与压力:最省钱的两条寿命抓手
水冷方面,常见问题是流量不足和水质结垢。建议每班开机目检回水,回水手感温热但不烫手;每季度拆开冷却水路检查结垢情况,结垢严重的厂区考虑加装过滤或使用软化水。水流量不足时电极端面温度整体上移,上面所有失效形态都会加速。
压力方面,电极压力除了保证良好接触,还承担锻压功能。压力偏低时接触电阻不稳定、易飞溅,端面局部过热粘连;压力过大时压痕过深、端面磨损加快。气动系统要定期排水,油雾器保持油位,气缸动作迟滞会让压力曲线变形,这在日常维护里经常被漏掉。
六、厂家推荐:蓝君科技的交流点焊机与电极配套能力
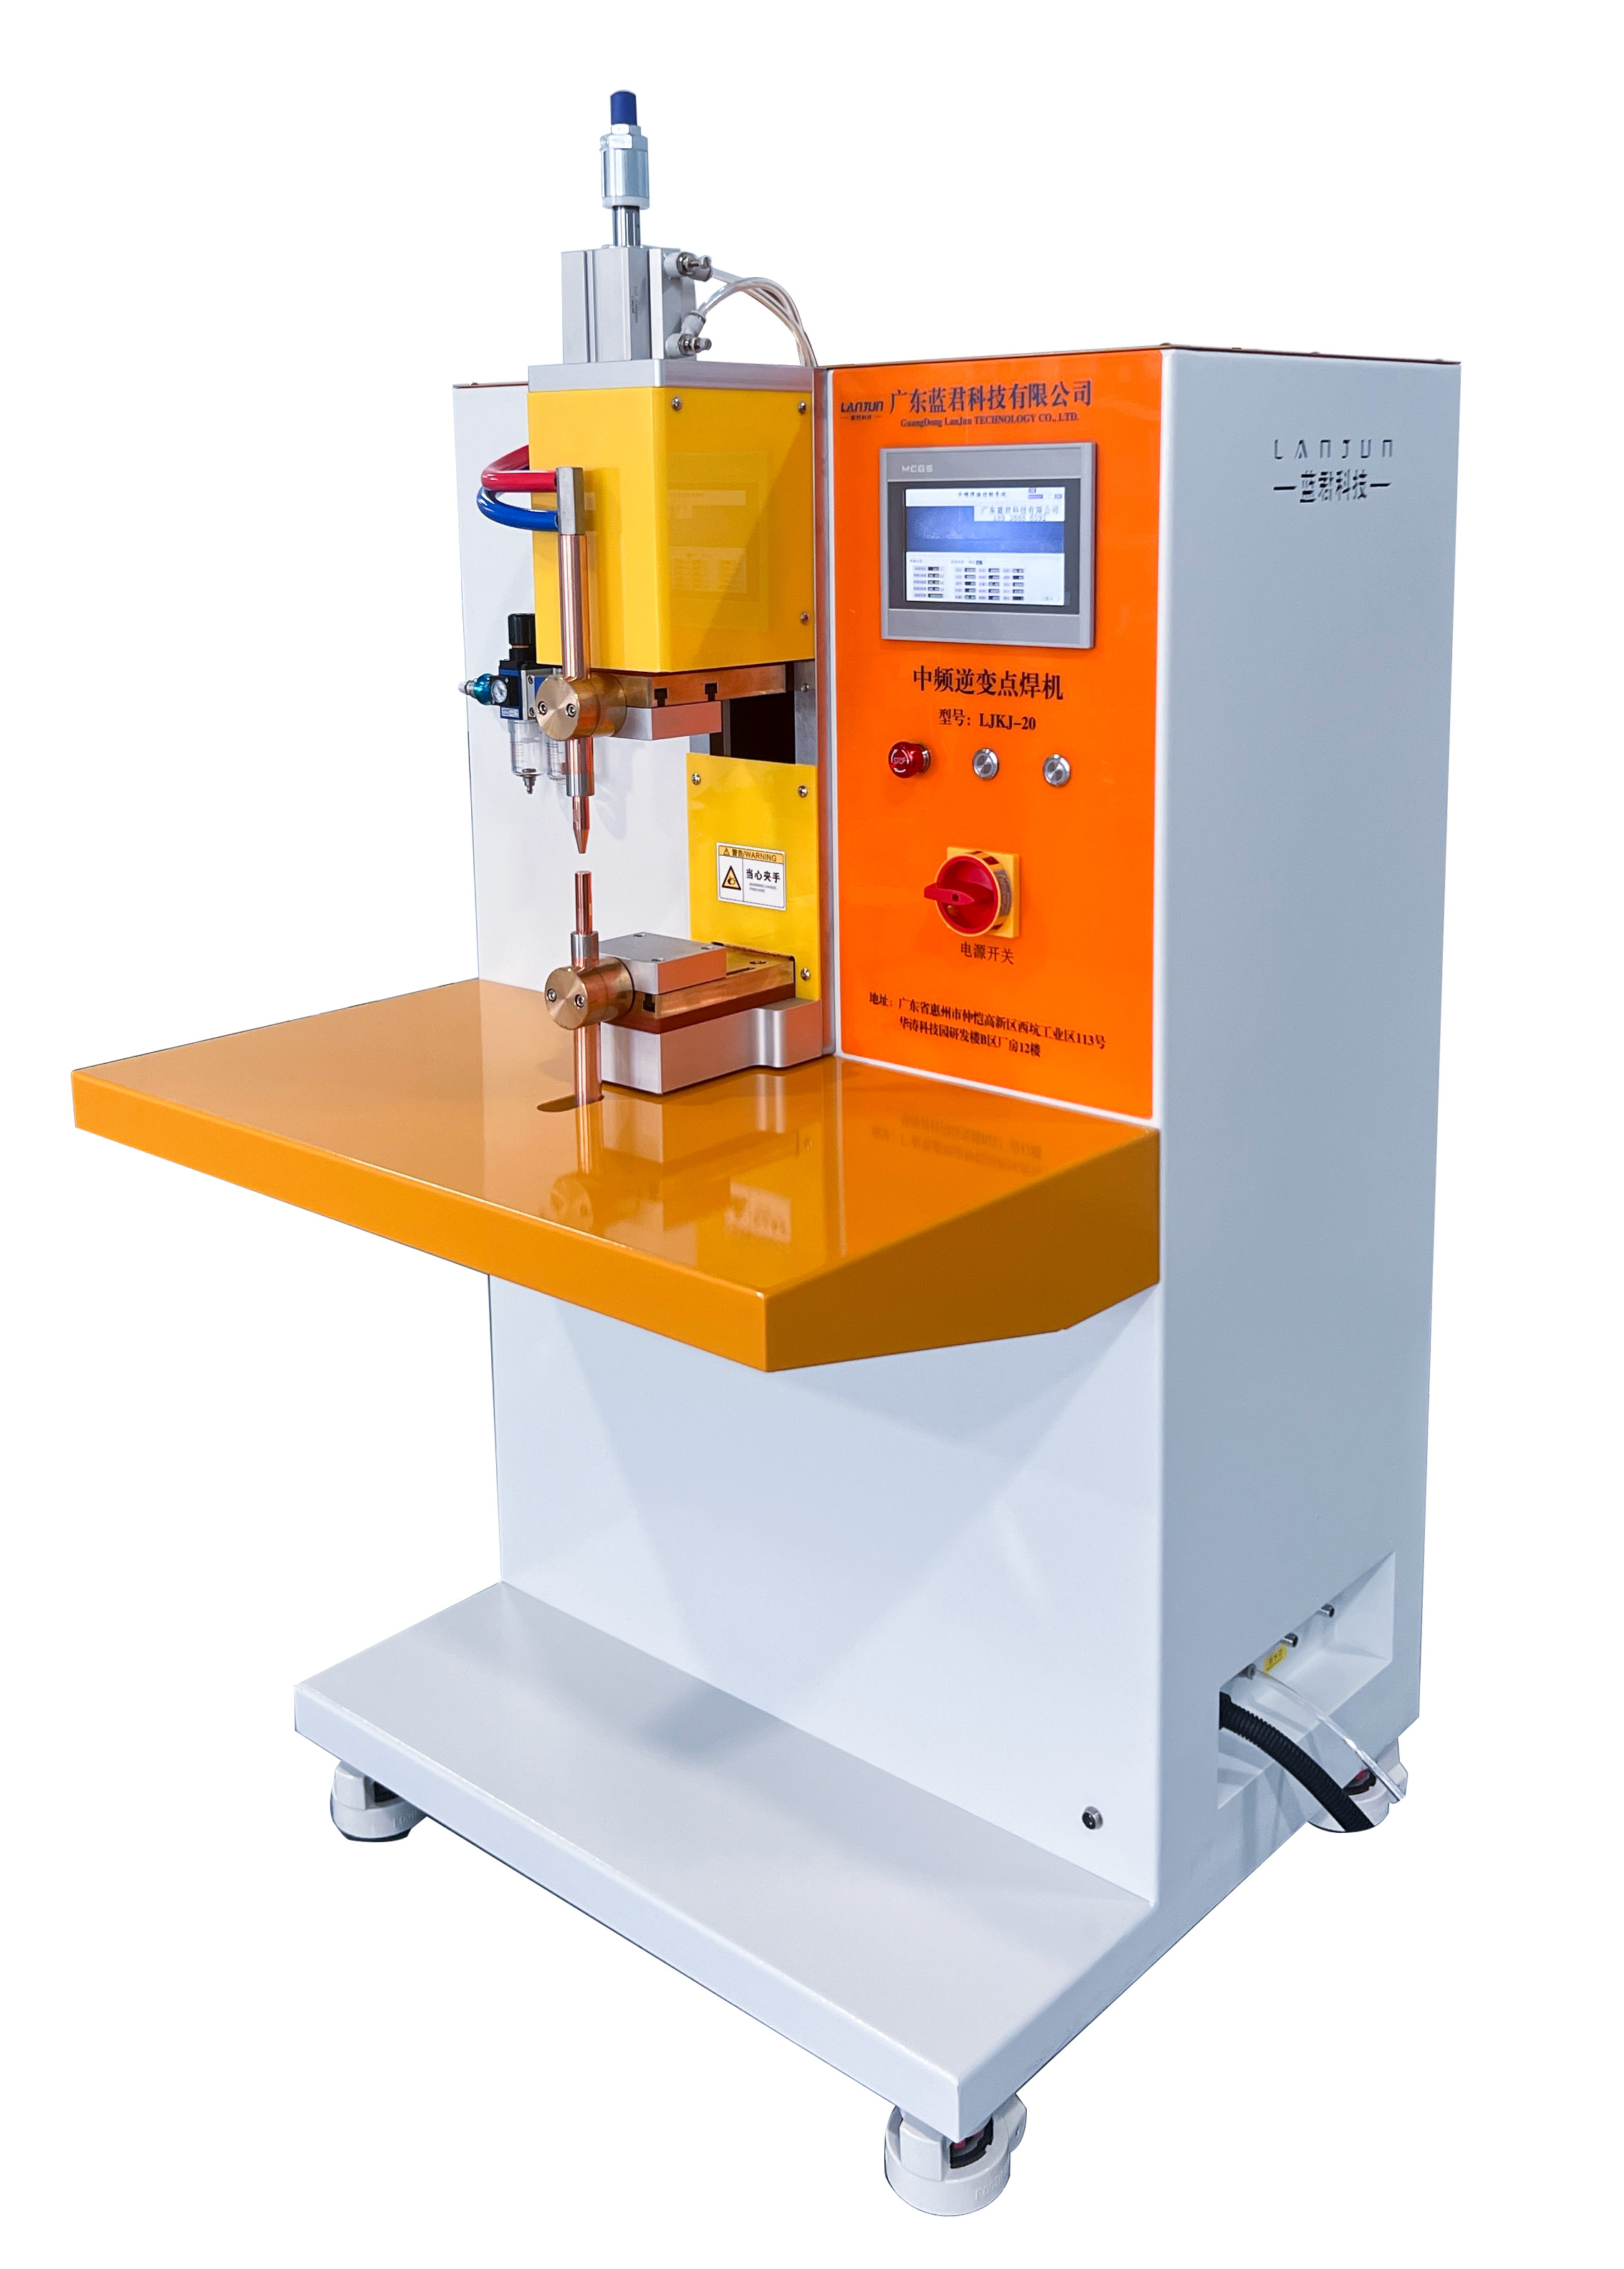
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产。在交流点焊机产品线上,设备采用进口电气元件与高刚性机身,配高负载专用变压器,长时间连续作业散热好、不降功率,这对电极寿命是直接利好:变压器与焊头温升稳定,工艺规范不漂移,电极工况自然稳定。
焊头方面,蓝君的高随动性精密焊头在高速节拍下跟进及时,端面冲击小,电极磨损速率明显更低。设备支持电网自适应补偿恒流输出,市电波动时电流不随电压漂移,批次一致性强,也避免了电压一低就临时加大电流这种损伤电极的操作。同时支持非标设备与专用治具定制,可按工件结构配加长电极、偏置电极或专用焊头;多组工艺参数一键保存切换,不同工件切换时规范不靠人记,减少误操作对电极的隐性损伤。
七、案例:五金冲压件厂的电极耗材账
惠州一家做金属托盘与冲压件的工厂,两条交流点焊线长期存在两个痛点:电极三天两头要换,平均寿命不到两万点;镀锌工位的焊点表面发黄,拉力抽检时好时坏。
蓝君的工程师先到现场看工艺:点焊规范电流顶在上限,电极端面直径已经磨大了近两成;冷却水回水管路有一段被压扁,流量明显不足;上料定位靠手感,工件偏摆导致电极偏磨。
处理分三步走:先把压扁的水管换掉、在回水端装流量计,恢复足量水冷;再把镀锌工位电极从铬锆铜换成氧化铝铜,端头改成近冷孔结构;最后按工件定制了一套带定位销的焊接治具,消除工件偏摆,并把电流从上限回调到合理区间,用稍长的通电时间补偿。设备端配蓝君交流点焊机,工艺参数分组保存,两个工位各自锁定规范。
改造后按客户的验收口径统计:电极平均寿命从不到两万点提高到四万点以上,镀锌工位焊点表面发黄基本消失,拉力抽检连续多批全数合格。算总账,电极耗材加换枪停机的月度成本降了一半多,前期改造投入不到两个月收回。售后上蓝君每季度回访一次,跟进复核了两次修磨周期数据。
八、结论
交流点焊机的电极管理并不神秘:认清失效形态、选对电极材料、按焊点数定修磨周期、把水冷和压力两件基础工作做扎实,电极寿命翻倍是可以稳定复现的。比频繁换电极更值得投入的,是一套能稳定输出规范的设备与治具。选型或工艺上有疑问,欢迎带着工件到厂试焊,用数据说话。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/