中频逆变点焊机节拍快、省电、一致性高,是自动化产线上的主力机型。但它也是"娇气"的设备:逆变模块、变压器和焊钳回路对散热与接触很敏感,一旦过热、电流不稳或焊点发虚,产线节拍立刻受影响。本文按"先分故障类型、再定位根因、最后落到维护制度"的思路,讲清楚这三类常见问题怎么查、怎么处理。
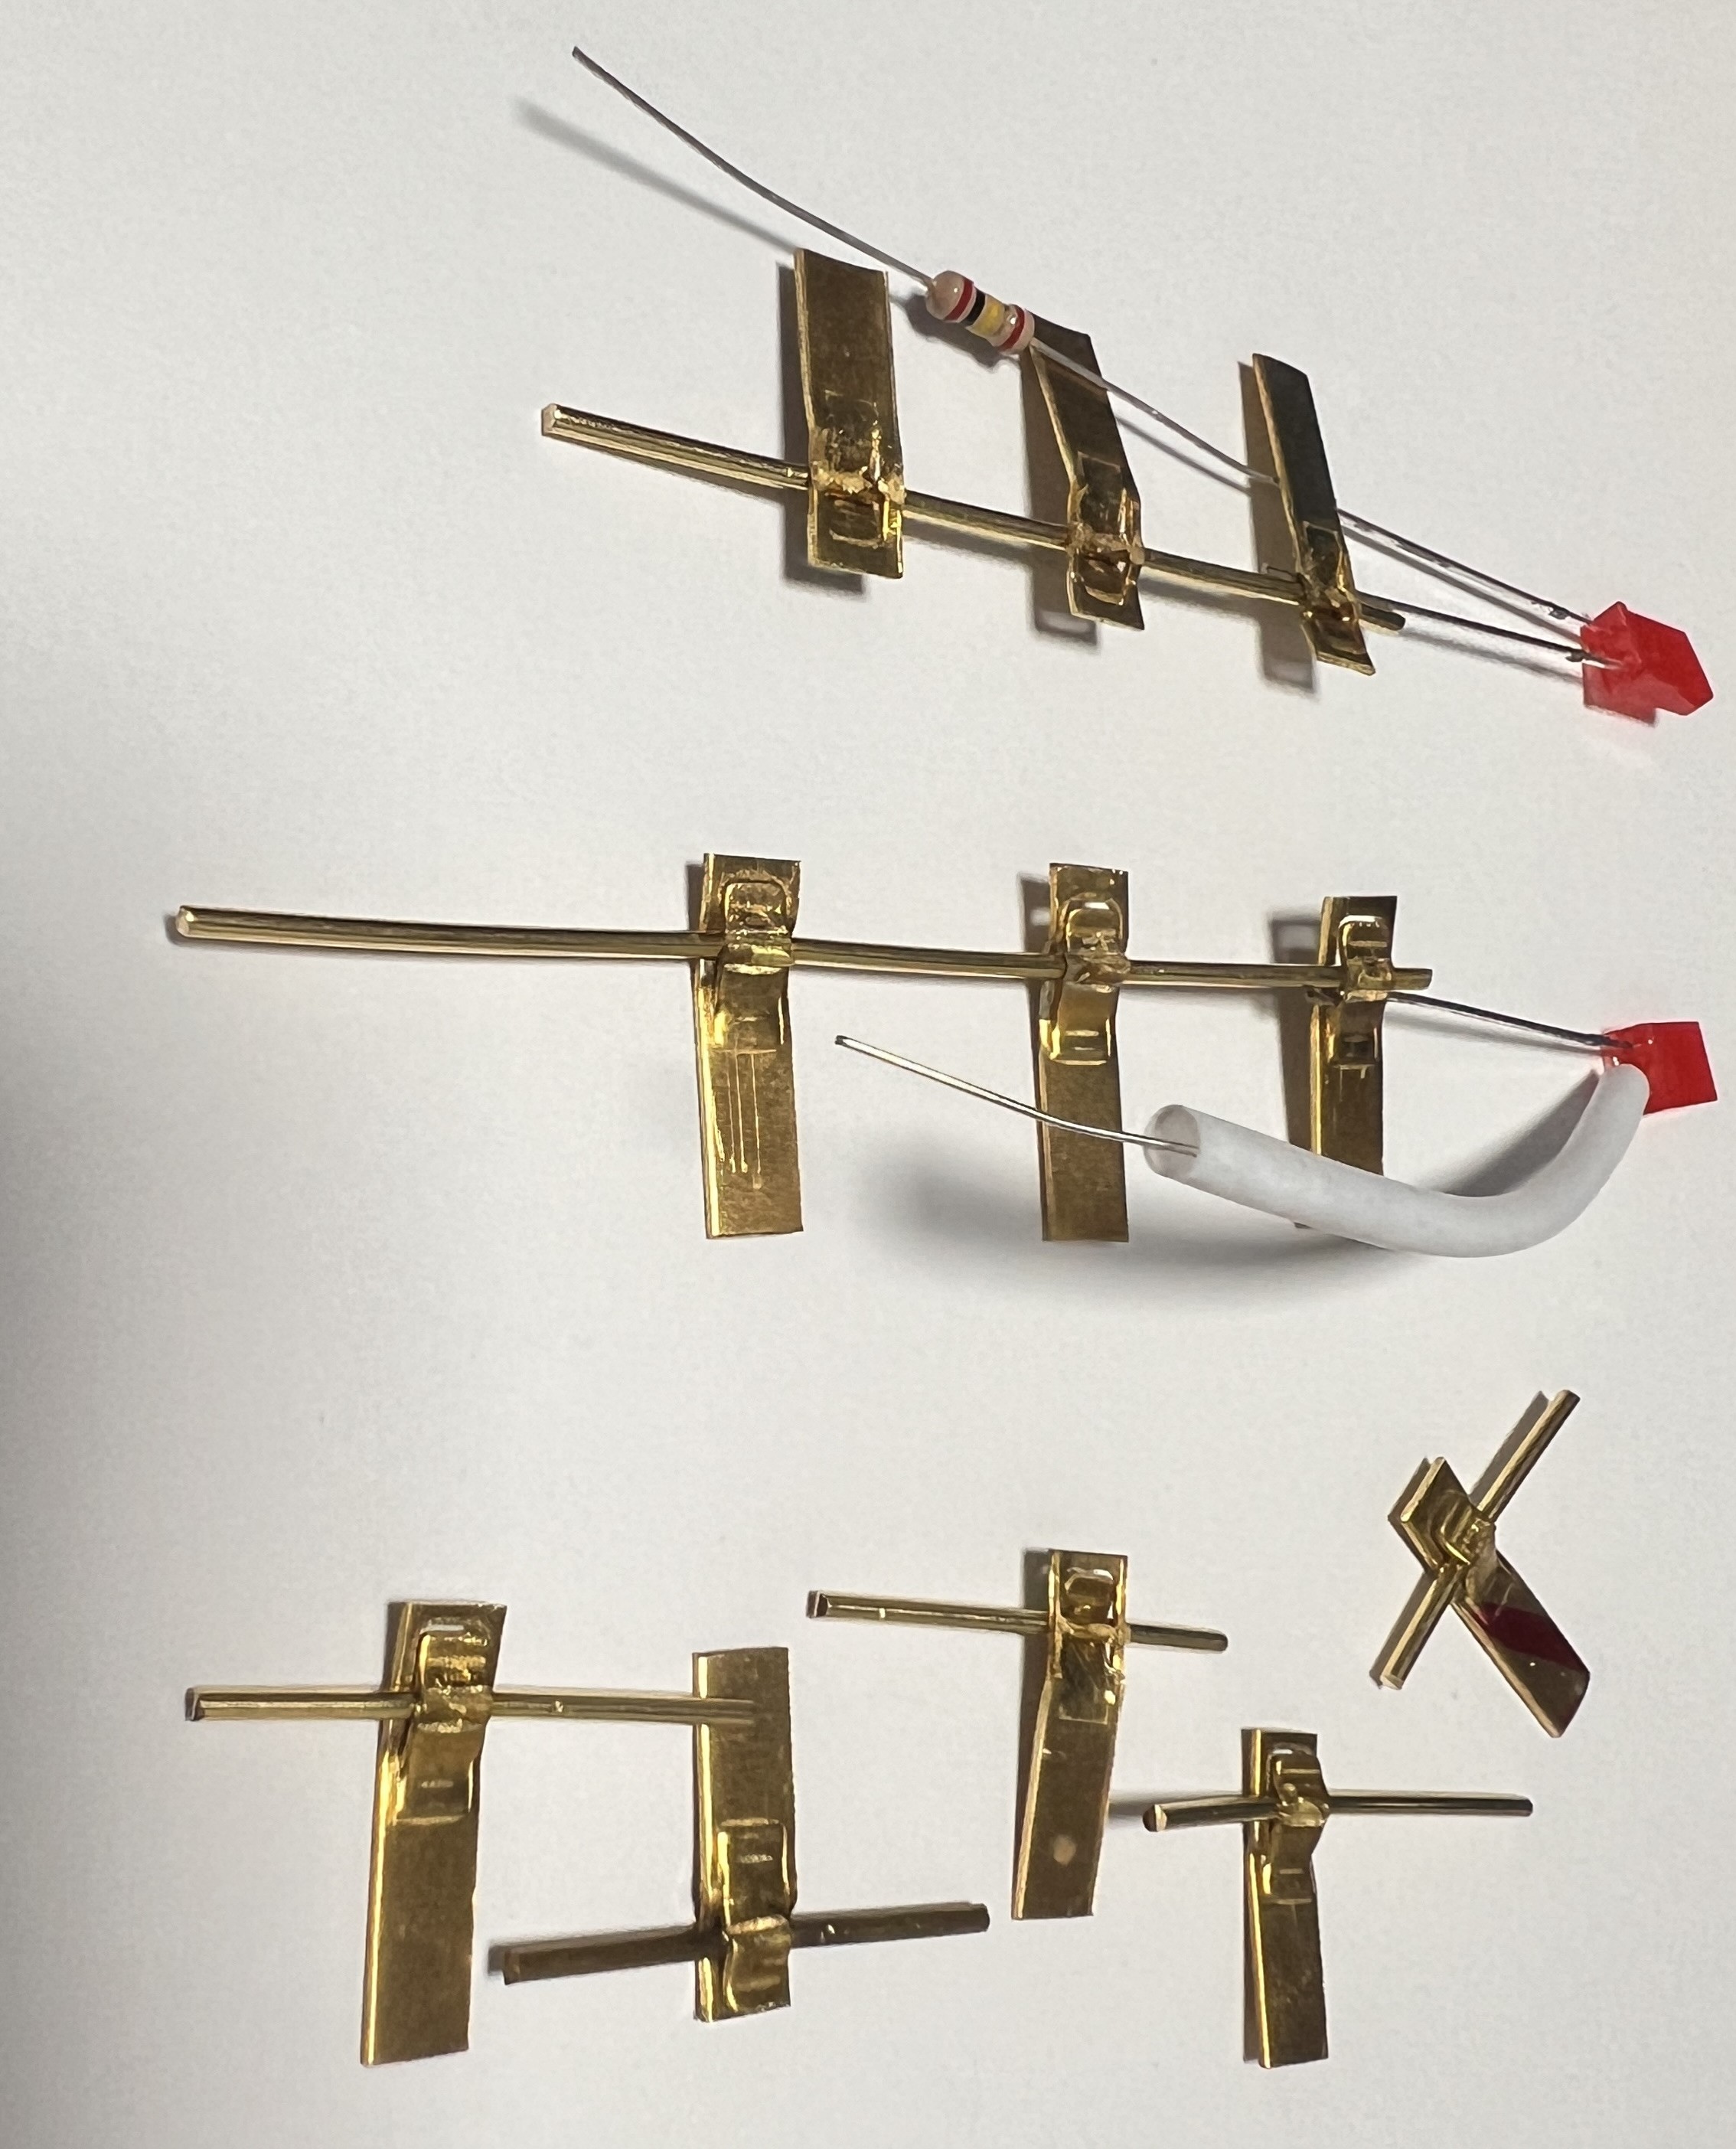
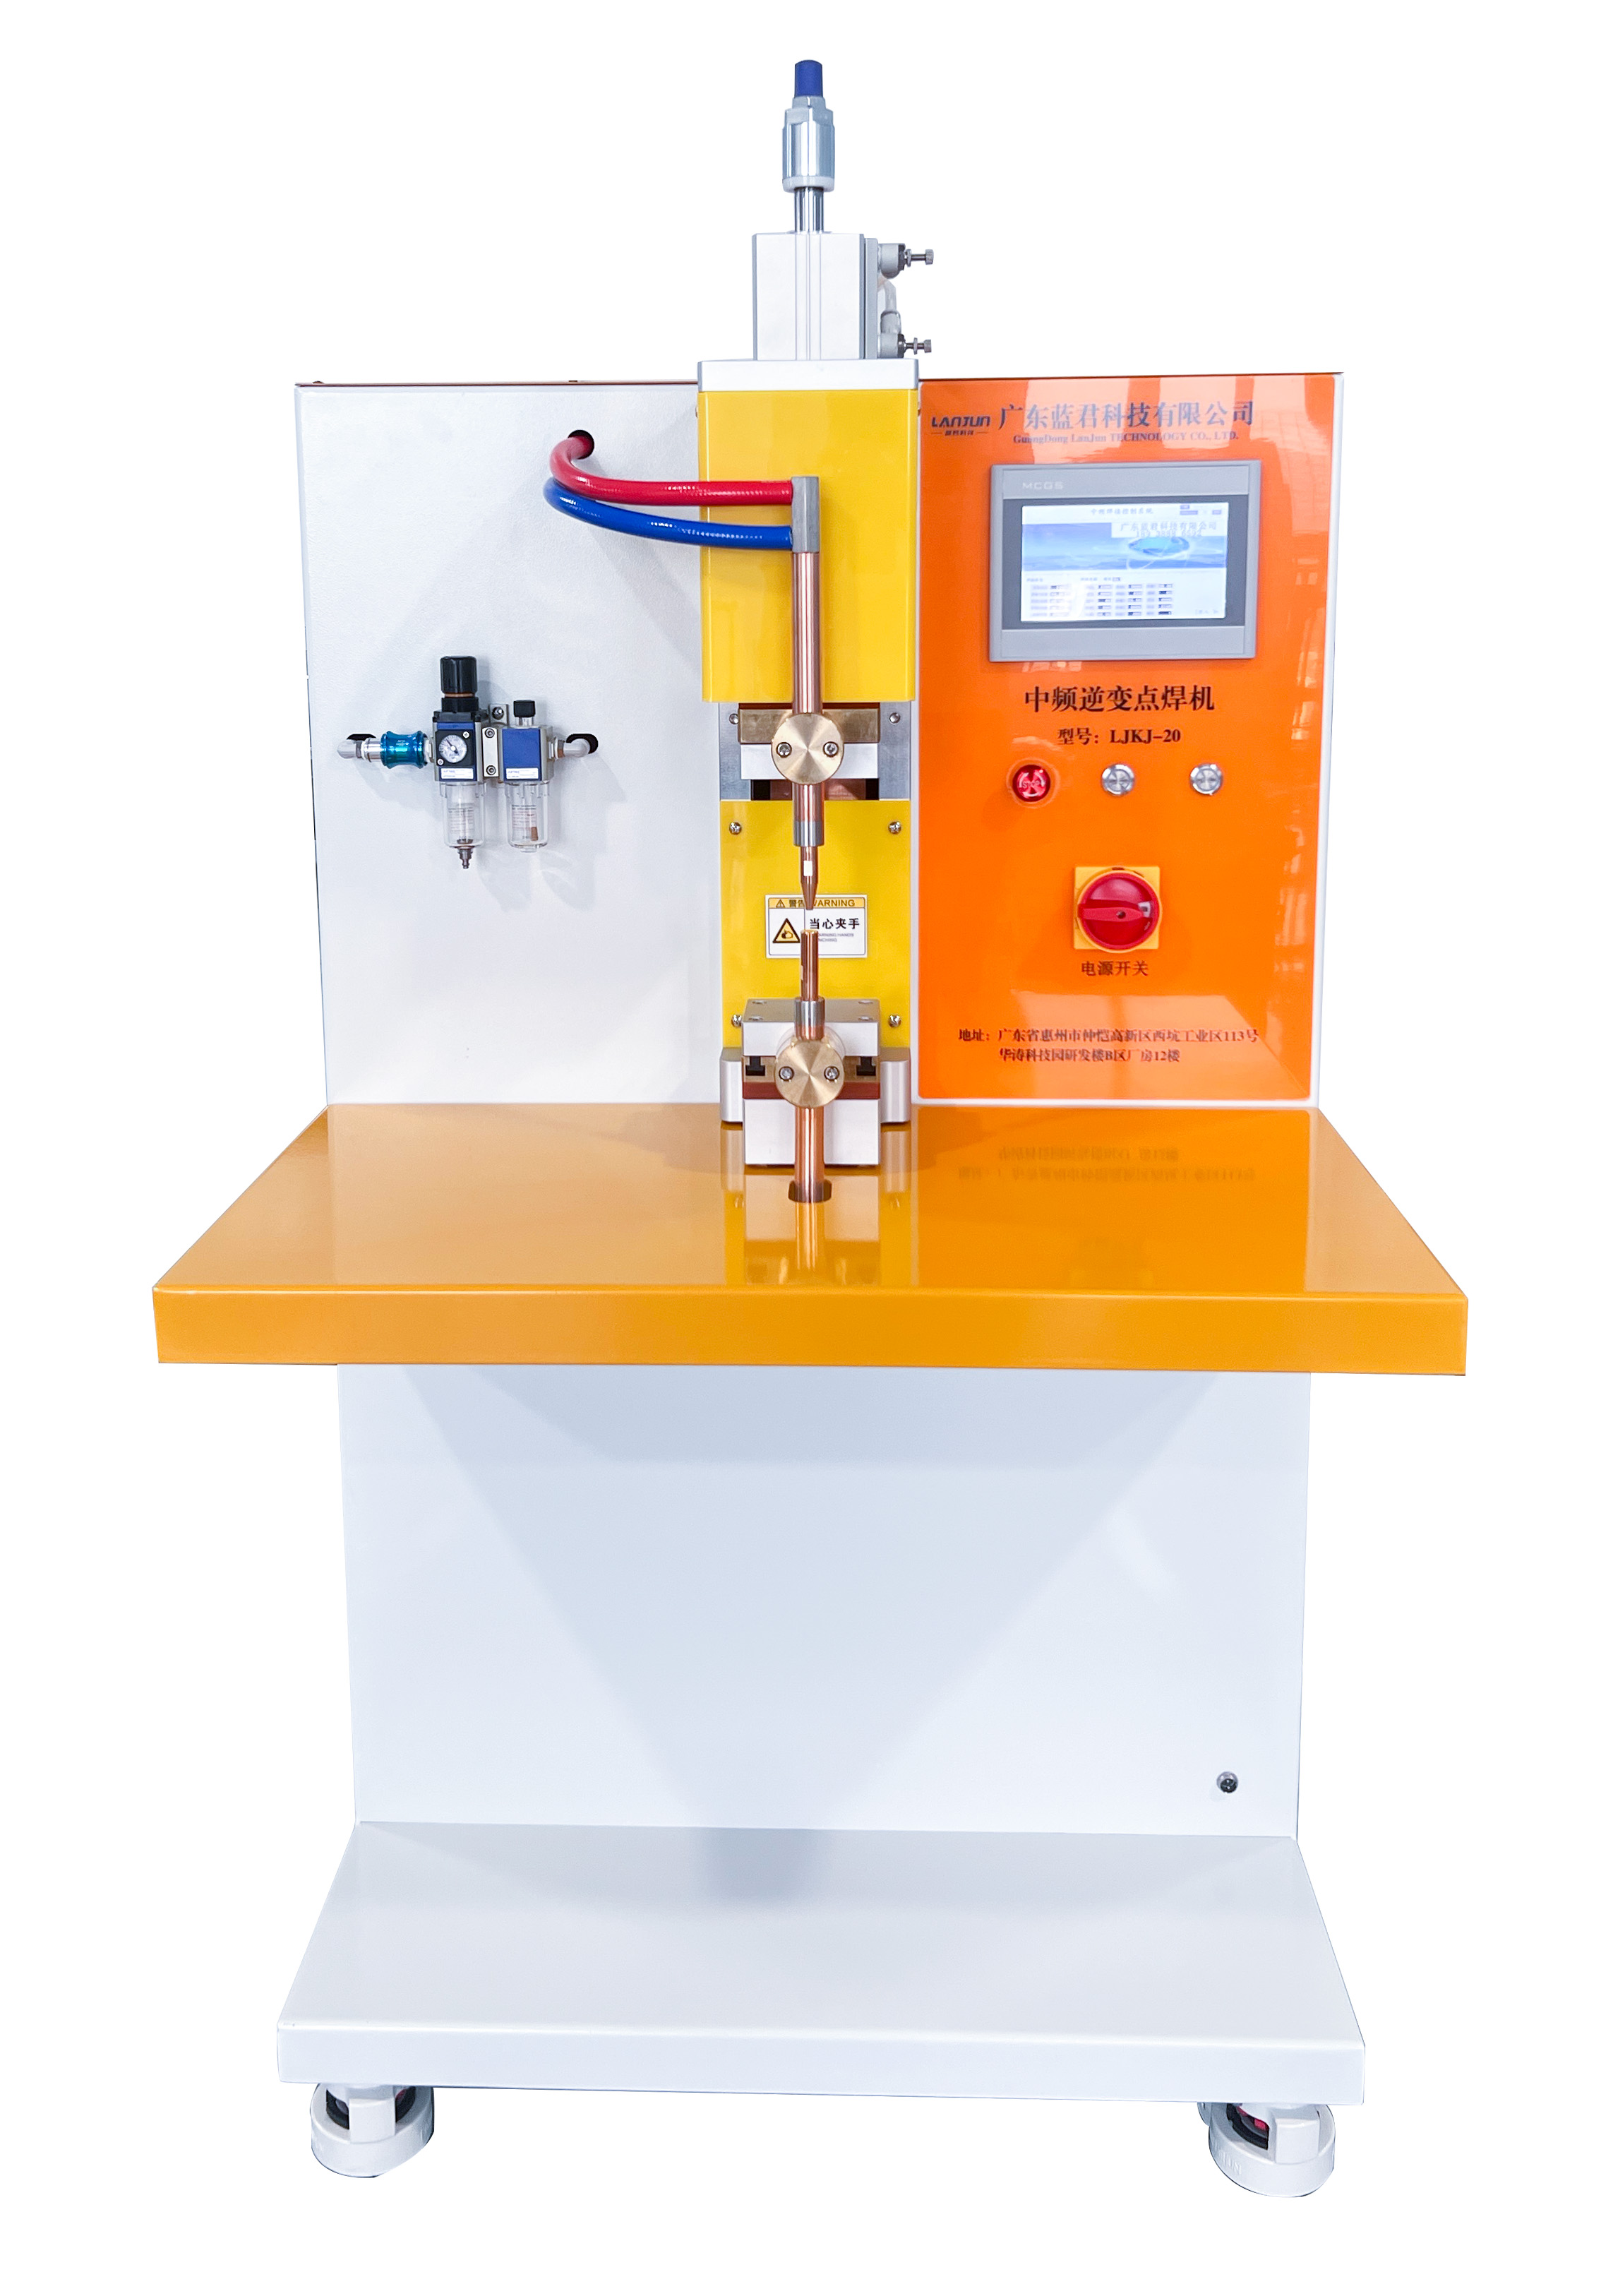
要排查故障,先要知道它怕什么。逆变机的能量链条是:三相整流 → 逆变桥(IGBT)→ 中频变压器 → 整流 → 焊钳 → 电极 → 焊点。这条链上每一环出问题,表现都可能落到"焊点不好"上:
排查的顺序,应该顺着这条链从"最外层、最容易查"的地方往里收,而不是一上来就怀疑主板。
过热是最常见的报警。按下面顺序查,能省很多时间:
处理原则:先恢复散热能力,再谈降载。散热修好了仍过热,才考虑降低占空比或升级机型。
电流不稳的表现是:同一组参数,有时焊得牢、有时发虚,电流表读数跳动,或者控制器报警"电流偏差"。重点查这几处:
排查方法:先用同一工件、同一电极做重复试焊,记录电流波形与实测值;再逐项紧固、清洁接触面;最后核对反馈线与供电。能量问题先看回路,别急着调参数。
"焊点发虚"是最笼统的说法,必须拆开看:
处理顺序:先测电流波形确认能量,再测压力与随动确认贴合,最后才动参数。很多人一看到发虚就加电流,结果压力不够的情况下,加电流只会增加飞溅和电极损耗。
逆变机的稳定性,七分靠维护。建议按三级执行:
把这张表贴在设备旁、落实到人,比出了故障再抢修划算得多。尤其是"反馈线与接触面"这两项,最容易被忽略,却最常导致电流不稳。
在中频逆变点焊机这个品类,广东蓝君科技的几个做法,对排查与稳定运行有帮助:
一是硬件底子扎实。 蓝君逆变机采用进口电气元件与高负载专用变压器,配合电网自适应补偿的恒流输出,电压波动时焊点能量不容易飘;散热结构留有余量,支持长时间连续作业。
二是参数可分组、可追溯。 控制器支持多组参数存储与调用,换型几分钟完成,也便于出问题时回查"用的是哪组参数、当时电流多少"。
三是排查有方法。 蓝君会给客户一套从散热、回路到反馈的检查清单,把常见故障挡在发生之前,而不是等停机再救火。
四是全系列配套。 交流、直流、电容储能、中频逆变、脉冲、高频六类机型齐全,按工件与节拍选型,不硬推。
Q1:逆变机一过热就降流,是不是机器不行?
多半是散热或负载问题,不是机器本身。先查滤网、风道、水冷流量与水温,再看是否长期满载、环境温度过高。散热恢复后仍频繁过热,才考虑占空比与机型匹配。
Q2:同一组参数,为什么有时焊得牢有时发虚?
典型是回路接触或反馈问题。电极座氧化、铜排接触面脏、反馈线松动,都会让闭环"追不上"。建议先清洁紧固接触面、核对反馈线,再判断是否需要调参数。
Q3:焊点发虚,直接加电流行不行?
不建议。先分清是能量不够还是压力不足。压力不够时加电流只会增加飞溅和电极损耗。正确顺序是先测电流波形、再测压力与随动,最后才动参数。
Q4:逆变机的日常维护,最容易被忽略的是哪一项?
反馈线与接触面。它们不显眼,却最常导致电流不稳、焊点发虚。把"每周检查反馈线与铜排接触"写进维护表,能挡掉很大一部分偶发故障。
中频逆变点焊机的故障,大多不是"突然坏掉",而是散热、接触、反馈这几个环节慢慢劣化后的结果。过热先查散热再查负载,电流不稳先查回路与反馈,焊点发虚先分能量还是压力——按这个顺序排查,再配一张落到人的维护周期表,设备的稳定性会明显提升。
如果正在为逆变机的过热、电流不稳或焊点发虚发愁,需要针对具体产线做故障诊断、工艺调试或定制方案,可以直接联系广东蓝君科技有限公司:
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/