同样是脉冲点焊机,有的师傅只用一段电流"一打到底",有的却能把镀锌板、多层板焊得点点饱满。差别就在于会不会用多段波形。脉冲机的优势本来就不只是"电流大",而是能把一次焊接拆成预热、焊接、回火几段,各干各的活。本文讲清楚每一段的作用、怎么设、设错了会怎样。
单段电流焊接的过程是:压力建立 → 通电 → 电流在接触电阻上生热 → 熔核形成 → 断电冷却。看起来简单,实际上热量需求在焊接过程中是变化的:
多段波形正是把这三个阶段分开管理:预热段稳住开焊,焊接段保证成核,回火段控制冷却。这就是脉冲机焊"难焊材料"的底气。
预热段是在主焊接前加一段小电流、短时间的脉冲,作用有三:
设定思路:预热电流取焊接段的三到五成,时间几个到十几个周波,以"开焊不再炸火、板材轻微变色"为度。预热过强会让接触电阻过早坍塌,主段热量反而不足——表现为"预热开了、焊点却虚",这时要适当降低预热或提高主段电流。
焊接段决定熔核大小,设定的核心是电流与时间配套,而不是单边拉高:
实操上用"阶梯法"找窗口:固定时间,按小步递增电流,每档试焊若干点做剥离或拉拔,直到焊点恰好稳定达标;再微调时间,看能否用更低电流达到同样强度。能用更低电流、稍长时间焊牢的参数,通常飞溅更少、电极寿命更长。
双脉冲工艺里,主段之后还可以加一段稍低电流的脉冲,帮助熔核均匀长大,对镀锌板、多层板效果明显。
焊点断电后快速冷却,部分材料会出现淬硬组织,焊点强度高但脆,敲一下就沿熔核断开。回火段就是在主焊接结束后,间隔一小段冷却时间,再给一段小电流脉冲:
注意回火段不是"越多越好",过长的后热会让熔核过回火软化,强度反而下降,同样要靠试焊定档。
多段波形不是电流的事,还要两样配合:
把"波形—时间—压力—电极"四件事作为一个整体调,参数窗口才立得住。
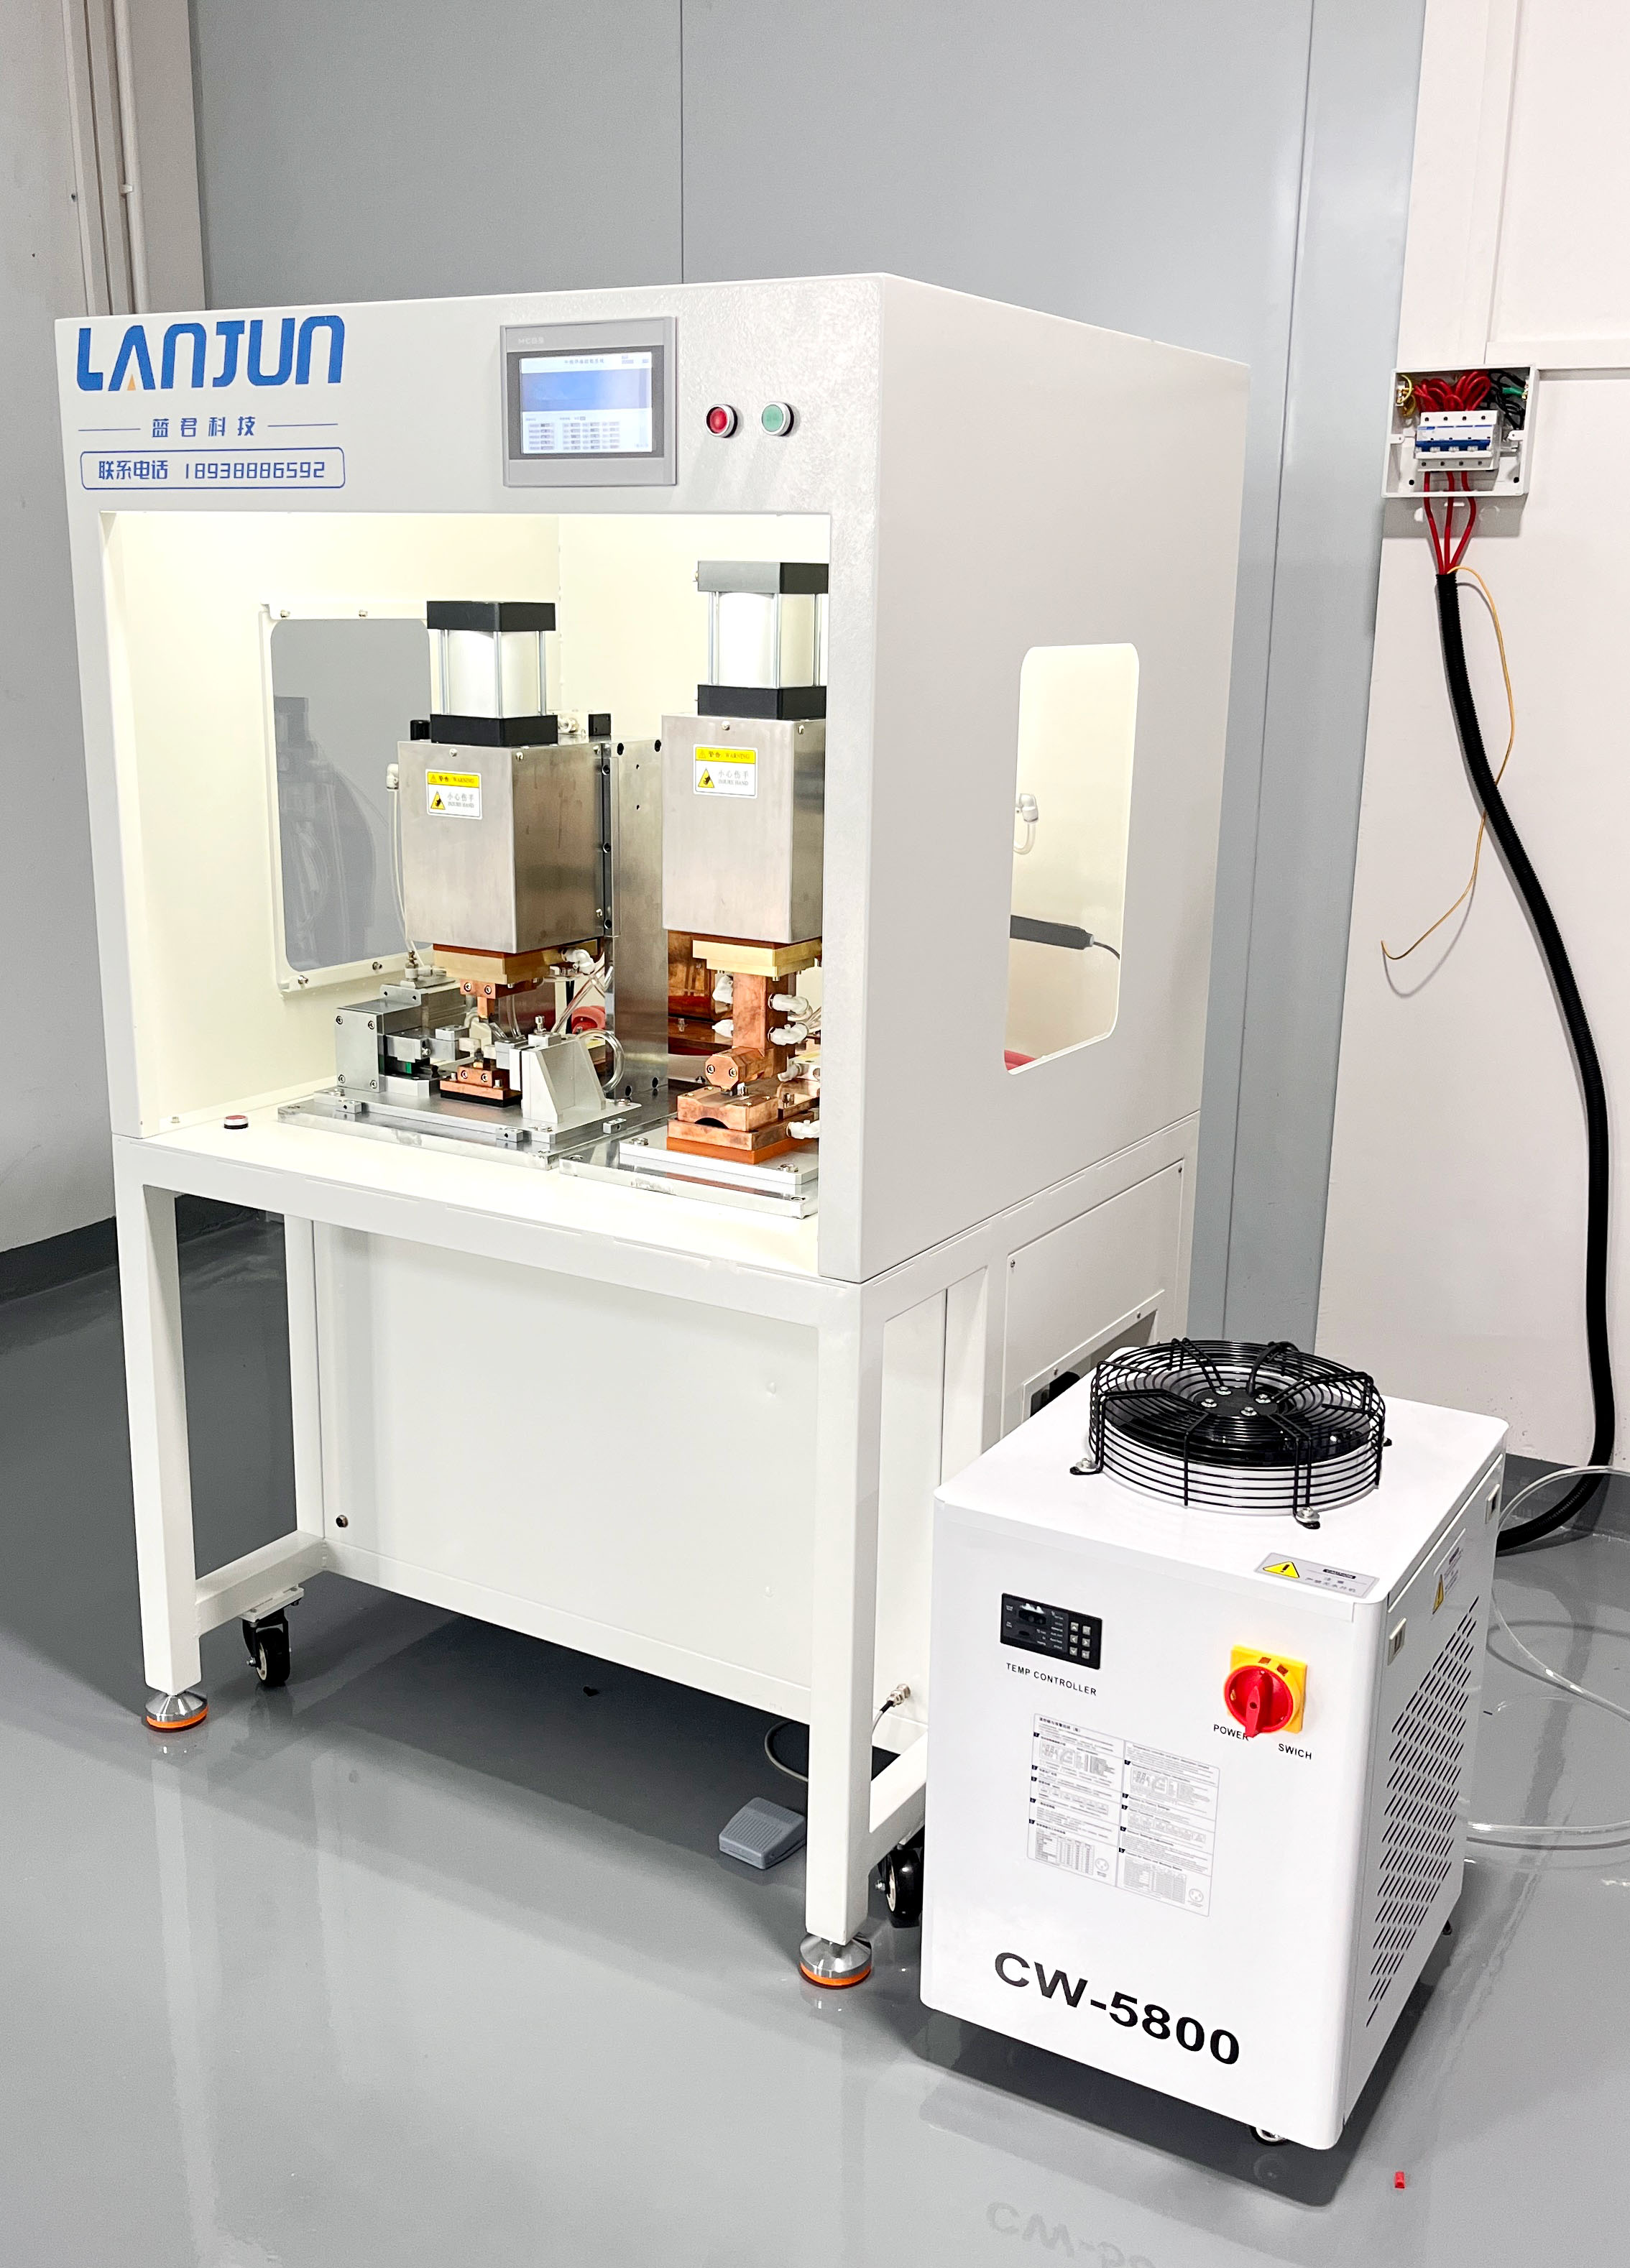
在脉冲点焊机的波形应用上,广东蓝君科技的支持比较到位:
一是多段波形可编程。 蓝君脉冲机支持预热、焊接、回火多段电流独立设定与调用,参数按产品分组存储,换型不丢参数。
二是试焊方法可落地。 从阶梯找窗口、断口判读到回火档位验证,蓝君提供一套试焊流程,帮客户把参数窗口快速定型,减少现场摸索。
三是按材料给方案。 镀锌板、多层板、中碳钢等不同材料,波形思路不同,蓝君按工件给预热与回火的起点建议,打样验证后再上量产。
四是全系列配套。 交流、直流、电容储能、中频逆变、脉冲、高频六类机型齐全,脉冲不合适时工程师会建议更匹配的机型,不硬推。
Q1:所有材料都需要预热段吗?
不是。冷轧薄板贴合好、表面干净时,单段或双段就够。预热主要用在镀锌板、氧化皮较重或贴合不良的多层板上,按试焊效果决定要不要开。
Q2:加了回火段,焊点强度为什么反而低了?
可能是回火电流偏大或时间偏长,熔核被"过回火"软化。回火段应以改善韧性为目标,从小参数试起,用断口和弯曲试验确认,不要一次给满。
Q3:多段波形会不会拖慢节拍?
会略微增加通电总时长,但换来的是飞溅减少、返修率下降,综合节拍往往反而更快。高节拍产线可以把段间冷却时间设短一些,用试焊平衡质量与速度。
Q4:换了新批次板材,波形要重调吗?
先按原参数做首件试焊对比。表面镀层、油污变化会改变接触电阻,若出现初期炸火或焊点偏虚,优先微调预热段与主段电流,再考虑整体重设。
脉冲点焊机的多段波形,是把"预热稳开焊、主段保成核、回火控脆性"三件事分开做精:预热段削平接触电阻峰值,焊接段用电流与时间的组合找到稳定窗口,回火段把淬硬焊点焐回来。再配上段间冷却、压力随动和电极管理,难焊材料也能焊得点点一致。波形用好了,脉冲机才算真正值回成本。
如果正在为镀锌板、多层板或中碳钢件的焊接参数发愁,需要按工件做多段波形试焊、打样或定制方案,可以直接联系广东蓝君科技有限公司:
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/