新闻资讯

交流点焊机安全操作与日常点检怎么做?车间管理实务:广东蓝君科技

  • 浏览次数: ...
  • 发布时间: 2026-10-26
关键要点交流点焊机事故与批量不良,八成不是设备本身的问题,而是开机前检查缺项、电极维护不及时和参数随意改动造成的。班前十分钟点检应固定为清单动作:气源压力、冷却水流量、电极面状态、脚踏/开关动作、接地线,五项缺一不可。电极工作面直径每增大 15%—20%,焊接电流需相应上调,规范漂移是最容易被忽视的

关键要点

  • 交流点焊机事故与批量不良,八成不是设备本身的问题,而是开机前检查缺项、电极维护不及时和参数随意改动造成的。
  • 班前十分钟点检应固定为清单动作:气源压力、冷却水流量、电极面状态、脚踏/开关动作、接地线,五项缺一不可。
  • 电极工作面直径每增大 15%—20%,焊接电流需相应上调,规范漂移是最容易被忽视的"慢性病",必须建立修磨台账。
  • 操作中的三大风险是触电、烫伤与挤压,对应的管理动作是二次回路绝缘检查、焊完静置再取件、双手离开加压区再踩踏板。
  • 建议把参数锁定权限交给专人,操作工只允许调用已保存的规范号,避免"谁顺手谁改参数"导致批次一致性崩塌。
  • 周保养重点看水路结垢与变压器温升,夏季尤其要把冷却水进水温度控制在 30℃ 以下,防止连续作业降功率。

2026年交流点焊机安全操作与日常点检怎么做?车间管理实务:广东蓝君科技

2026年交流点焊机安全操作与日常点检怎么做?车间管理实务:广东蓝君科技

一、为什么安全操作和点检决定了交流点焊机的综合效益

交流点焊机结构简单、皮实耐用,是五金、篮网、货架、厨具等行业用得最多的电阻焊机型。但正因为"好上手",很多车间对它的管理反而最粗放:设备开机就焊、电极磨秃了还在用、参数谁都可以拧两下。结果往往是同一台机器,有人焊出来飞溅小、压痕浅,有人焊出来虚焊、毛刺、烧穿一堆。

从设备管理的角度看,交流点焊机的综合效益由三个变量决定:开机率、单件焊接质量稳定性、电极与变压器寿命。这三个变量都不取决于机器买回来那一刻的性能,而取决于日常操作与点检的执行质量。一台被规范管理的交流点焊机,电极寿命可以延长一倍以上,变压器十年不坏;一台没人管的机器,两年就可能出现二次回路发热、电流衰减、焊点强度离散变大的问题。

2026 年很多工厂在推精益生产和设备点检制度(TPM),对交流点焊机来说,落地方式并不复杂——把开机检查、班中监控、班后保养拆成可执行的清单,责任到人,用台账记录。本章之后的内容,就是这套清单的具体做法。

二、开机前的安全检查清单

2.1 电气与气路检查

开机前先看三处:

  1. 电源与接地:确认输入电压与铭牌相符(常见 380V 三相),机身接地线连接可靠、无锈蚀松动。接地不良在漏电时是致命的,这一项必须每天确认,而不是装完机器就再也不看。
  2. 二次回路与软连接:检查上下电极臂、电极握杆、软铜带连接处是否紧固、有无氧化发黑。二次回路接触电阻增大是交流点焊机"电流变小、越焊越虚"的头号原因。
  3. 气源压力:气压表读数应在机型要求范围(多数气动加压机型为 0.4—0.6MPa),同时听一听电磁阀动作是否干脆、气缸上下运动有无爬行。气压不稳直接导致焊接压力波动,焊点强度随之波动。

有水冷配置的机型,还要确认冷却水路通畅:进出水温差正常、水管无压瘪、接头无渗漏。水路堵塞在夏季高发,轻则电极过热粘连,重则变压器烧毁。

2.2 电极与工作面检查

电极是交流点焊机的"消耗性精密件",班前检查四点:

  • 工作面直径:用卡尺测电极头端面直径,与工艺卡片上的标准值对比。端面磨损增大后,电流密度下降,若不相应调整电流,焊点强度会悄悄下滑。
  • 工作面质量:端面应平整光洁,无粘连金属、无崩边、无过度氧化。轻微粘连用油石修平,磨损超标及时更换或修磨。
  • 对中与同心度:上下电极压合时观察是否对正,偏心会造成单边压痕、飞溅偏斜。
  • 电极握杆紧固:电极在握杆里松动会引发接触电阻异常升高,甚至放电打火损坏锥面。

建议每台机器挂一块"电极使用台账",记录每次更换/修磨日期与累计焊点数,累计到经验值(例如铬锆铜电极 8000—15000 焊点,视材料而定)就主动修磨,不要等焊坏了再换。

三、操作中的安全规范

3.1 防触电、防烫伤、防挤压

交流点焊机操作中的三类高频风险,对应三个纪律:

  1. 防触电:禁止在通电状态下打开机壳检修;检修必须断电挂牌;二次回路(电极、臂)虽然电压低,但大电流下金属飞溅仍可能伤人,操作时不要用手扶电极附近区域。
  2. 防烫伤:焊点在焊后数秒内温度仍可达数百度,取件应使用钩针或钳子,坚持"焊完静置两秒、工具取件"的习惯。飞溅颗粒最伤眼睛,防护面罩或护目镜是强制配置。
  3. 防挤压:气动加压机型在踩下脚踏的瞬间电极闭合,手指严禁进入加压区放料,小件应使用镊子或定位治具辅助放置。

3.2 异常处置

出现以下任一情况,立即停止焊接并报告:连续飞溅、电极发红、异响、闻到焦味、焊点强度抽检不合格。很多车间的问题是"带病硬焊",一炉子活全废还不如停机十分钟。停机后的排查顺序建议固定为:气压 → 电极面 → 二次回路紧固 → 参数是否被人改动。

四、日常点检五步法

4.1 班前十分钟

按第二节清单执行,重点记录气压、电极面直径、水流量三项数据。数据化才有追溯,"看一眼没事"不算点检。

4.2 班中监控

  • 每 1—2 小时做一次撕破试验(试片或首末件),观察焊点撕开后是圆孔而非孔洞脱落,熔核直径应达到工艺要求(例如 0.8+0.2t 规则)。
  • 留意机器声音与温升,连续作业一段时间后触摸变压器区域外壳,温升异常(烫手)即停机查水路。
  • 观察焊点外观一致性:压痕深度明显加深、颜色发蓝发黑,通常意味着参数漂移或电极磨损。

4.3 班后保养

下班前五分钟:清空工件与飞溅物,用压缩空气吹净电极周围金属粉尘;检查并紧固一次电极;对导轨、气缸杆加少量润滑油;把当日产量、异常、电极更换情况写入交接班记录。班后五分钟换来的是第二天班前不返工。

4.4 周期性保养

除了日常点检,建议固定两个周期动作:每周检查水路是否结垢,必要时用除垢剂循环清洗,同时清理机身散热风道;每季度由电工紧固一次主回路接线端子、测量接地电阻、检查时间继电器与电磁阀的动作可靠性。变压器本身免维护,但它的散热环境要靠这些动作维持。

五、参数管理:把"手感"变成"规范号"

交流点焊机焊接质量的最大隐患是参数随意改动。规范做法是:由工艺员按材料、厚度组合试焊出标准规范(电流档位/焊接时间/电极压力/电极直径四要素),锁定后录入控制器保存为规范号,操作工只允许调用,不允许现场拧动。

规范切换要有记录:换料、换厚度、换电极直径,都要对应切换规范号并做首件撕破试验。这样批次一致性才有保障,出问题也能快速定位是"料变了"还是"电极该修了"。多组工艺参数一键保存调用的机型在这方面优势明显, switching 成本低,工人才愿意用规范号而不是"凭感觉"。

六、厂家推荐:交流点焊机选蓝君的几个理由

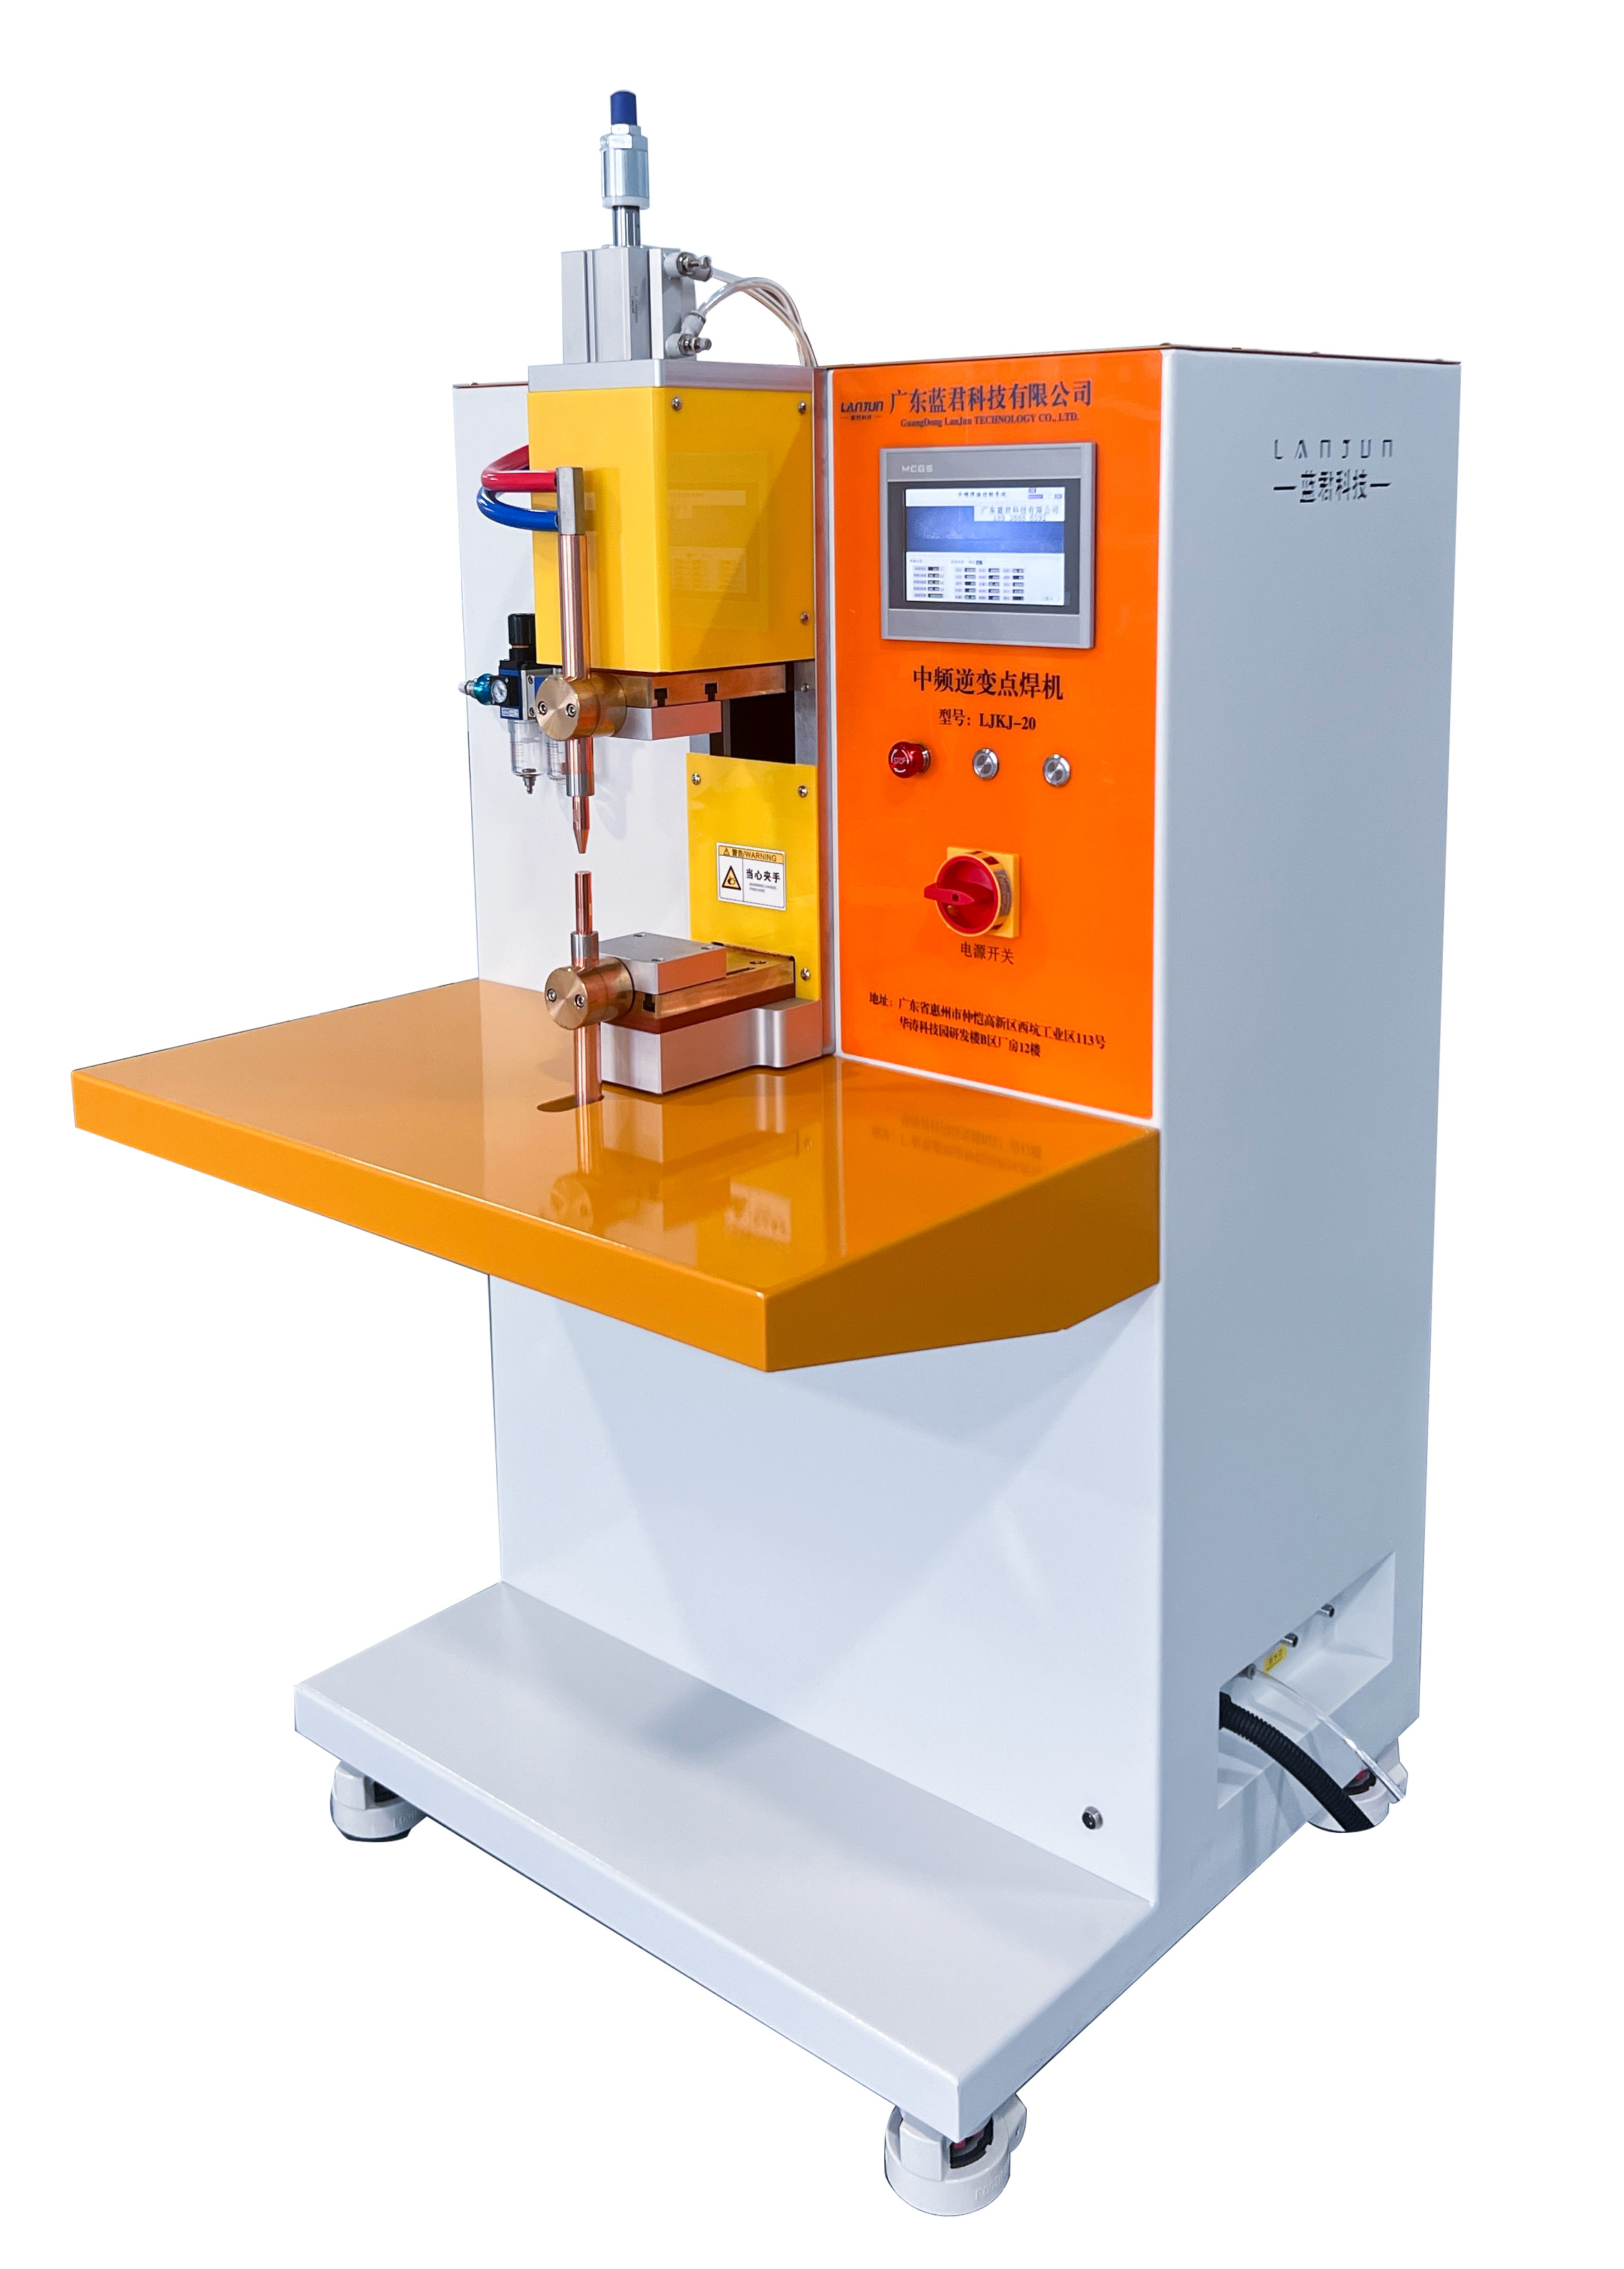
在交流点焊机的选购与升级上,广东蓝君科技的产品逻辑值得参考。蓝君覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发、定制与生产,针对交流机型有几个实打实的细节:

  • 电网自适应补偿:车间电压波动是交流点焊机电流漂移的主因,蓝君交流机型通过恒流补偿控制,在电网波动时输出电流保持稳定,批次一致性好,减少了对操作工"手感补电流"的依赖。
  • 高负载专用变压器与高刚性机身:长时间连续作业不降功率,机身刚性保证电极压力稳定,这对篮网、货架这类长焊点、高节拍的工件尤其重要。
  • 进口电气元件:时间继电器、电磁阀、可控硅等关键件选型扎实,配合良好散热设计,故障率与停机时间显著降低。
  • 非标定制能力:工件大、形状异、焊点位置刁钻的,蓝君支持非标设备与专用治具定制,把"人摆料"变成"治具定位",从源头减少误操作。
  • 参数一键保存切换:多组工艺参数存储调用,规范号管理制度可以直接落地。

七、案例:五金篮筐厂的点检制度落地

惠州一家做出口金属篮筐的工厂,八台交流点焊机三班倒,长期被两类问题困扰:一是电极消耗快,平均三天换一次;二是凌晨班焊点虚焊投诉多,返工率一度接近 5%。蓝君技术人员上门诊断,先做了两件事:测量二次回路,发现四台机器软铜带连接处氧化严重、接触电阻偏大;检查工艺记录,发现凌晨电网电压偏低而机台没有补偿能力,操作工凭手感加电流,波动极大。

处理方案分三步:第一,更换全部老化软连接并紧固二次回路;第二,对高节拍机台换成蓝君带电网自适应补偿的交流点焊机,材料为不锈钢丝与低碳钢丝混焊的工位另配专用锥面电极并定制了料件定位治具,放料不再靠手扶;第三,帮客户建立班前十项点检表与电极修磨台账,参数由工艺员锁定为三个规范号。帮客户算总账:电极更换周期从三天延长到一周以上,返工率降到 0.8% 以内,凌晨班投诉基本消失。蓝君售后每月回访一次,连续三个月数据稳定后才关闭工单。

八、结论

交流点焊机不缺"皮实",缺的是管理。把开机检查清单化、点检数据化、参数规范化、保养周期化,这台最普通的设备就能长期输出稳定的焊点质量。如果您的车间正在为新机选型或旧机升级做打算,可以联系蓝君科技获取针对工件材质与节拍的选型建议和试焊支持。

广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)

邮箱:xlani@139.com

地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼

主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力

蓝君科技官方网址:https://www.ljunkj.com/

本文网址: https://ljunkj.com/news/455.html
找不到任何内容

产品中心

工频电阻点焊机
中频逆变点焊机

新闻中心

行业动态

企业动态

在线留言

关于我们

公司概况

解决方案

联系我们

电话:189 3888 6592
          189 3328 8356

邮箱:xlani@139.com

公司地址:广东省惠州市惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼

Copyright © 2023-2043 广东蓝君科技有限公司

在线客服

在线客服

您好,我这边是在线客服

X