一、为什么螺母凸焊偏爱电容储能
1.1 凸焊与点焊的工艺差异
点焊是把两块平板压在一起,靠电极与板材的接触电阻加热形成熔核;凸焊则是在工件上预先加工出凸点或者凸台,焊接电流被强制集中到这几个小小的接触点上,电阻热高度集中,一个脉冲之内几个凸点同时熔化、压塌、焊合。汽车车身件、家电钣金、电气柜骨架上大量使用的焊接螺母、焊接螺栓,走的就是凸焊工艺。
凸焊对电源有三个要求:电流大,单个凸点的电流密度要足够;时间短,凸点必须在压塌之前完成熔化,通电拖长就会全线飞溅;多凸点同步,几个凸点的能量要尽量均匀。这三条恰好是电容储能点焊机的强项。
1.2 短时大电流:电容储能的天然优势
电容储能机型先把能量储存在电容组里,焊接瞬间一次性释放。它的放电波形是陡升陡降的窄脉冲,峰值电流可以做到工频交流机的好几倍,而通电时间只有几毫秒到十几毫秒。对凸焊来说,这种波形有两个好处:一是凸点在压塌前就获得足够热量,熔核成形快;二是从电网取电的平均功率小,车间电压波动对单点能量的影响被电容组隔离掉,批次一致性比直接从电网取流的机型好控制。
还有一个常被忽略的好处:窄脉冲的总热量输入低,焊后工件变形小,镀锌层破坏范围小,螺母螺纹受热回火的风险也低,这正是凸焊螺母不回牙的工艺基础。
二、凸点设计与板材匹配
2.1 凸点尺寸、数量与布局
焊接螺母通常带三到六个凸点,凸点是冲压成型的球面或环带。凸点设计要盯住三个量:
板材一侧也有讲究:薄板一侧如果冲了预制孔翻边或压印,要与凸点位置避让;两块板之间有间隙时,凸点要先接触后加压,电极行程与压力曲线要跟得上。
2.2 板厚、镀层对凸点成型的影响
板越厚,散热越快,需要的总能量越大,同时凸点压塌所需的电极压力也越高。镀锌螺母和镀锌板组合是最常见的工况,锌层熔点低、先熔化,会改变接触电阻的建立过程:锌层薄时适当提高压力把锌挤出去,锌层厚时反而要控制初期压力避免凸点过早压塌。保压时间在镀层件上要适当延长,让熔核在压力下完成凝固,这也是防回牙的关键。
三、能量匹配与调机步骤
3.1 从螺母规格估算储能能量
电容储能的能量由电容容量与充电电压共同决定,二者是平方关系:电压提高一点,能量翻着涨。调机前先按经验公式估算所需能量,范围可以参考同类规格的行业常用值,然后按估算值设定充电电压起点,从偏低一档开始试焊,而不是从高往低试。
试焊的判据不要只看外观。标准流程是:每组参数焊三个试片,做破坏性检验,凸焊螺母的规范做法是扭转破坏试验,合格的判据是焊点全部撕开板材、熔核完整,而不是螺母整颗掉下来不留痕。外观压痕深度、飞溅情况作为辅助判据记录在案。
3.2 压力、能量、时间三步调试法
第一步定压力:按螺母规格与板厚选定电极压力,保证凸点在通电前稳定接触,所有凸点同时受力。压力不够时各凸点接触时序混乱,怎么调能量都不对。
第二步定能量:从估算值偏低档开始,逐档上调充电电压,每档焊试片做破坏试验,找到熔核完整的最小能量,再留一档余量作为生产设定值。能量给高了不一定是好事,过烧会让凸点金属喷溅、螺母强度下降。
第三步定时间:电容储能机的放电时间主要由回路参数和电容容量决定,可调范围有限,重点校核放电波形与压塌时序的配合,必要时通过预压延时和保压时间微调。
调试完成的参数要锁定保存。电容储能机型换班、换料之后参数漂移的概率小,但螺母来料批次的凸点高度波动仍是变量,来料检验配合参数锁定才是稳定良率的完整闭环。
四、常见不良与对策
虚焊与强度不足。多因能量偏低、压力过大压塌过早或凸点高度不足。先查来料凸点,再查压力曲线,最后才加能量。
飞溅与过烧。能量过高、压力偏低或电极端面磨损导致接触不良。检查电极平面度与压力设定,必要时下调电压一档。
螺母回牙。焊接热量把螺纹部位回火软化,或焊后飞溅物进入螺纹。对策是控制总能量、缩短通电时间、延长保压,并检查螺母镀层与来料硬度。
单侧凸点焊不透。布局偏转或电极平行度差。检查定位销磨损、电极座水平度与上电极随动。
板材背面压痕过深。下电极面积过小或压力过大,按板厚重新核算电极端面尺寸。
五、厂家推荐:蓝君科技电容储能点焊机的凸焊适配能力
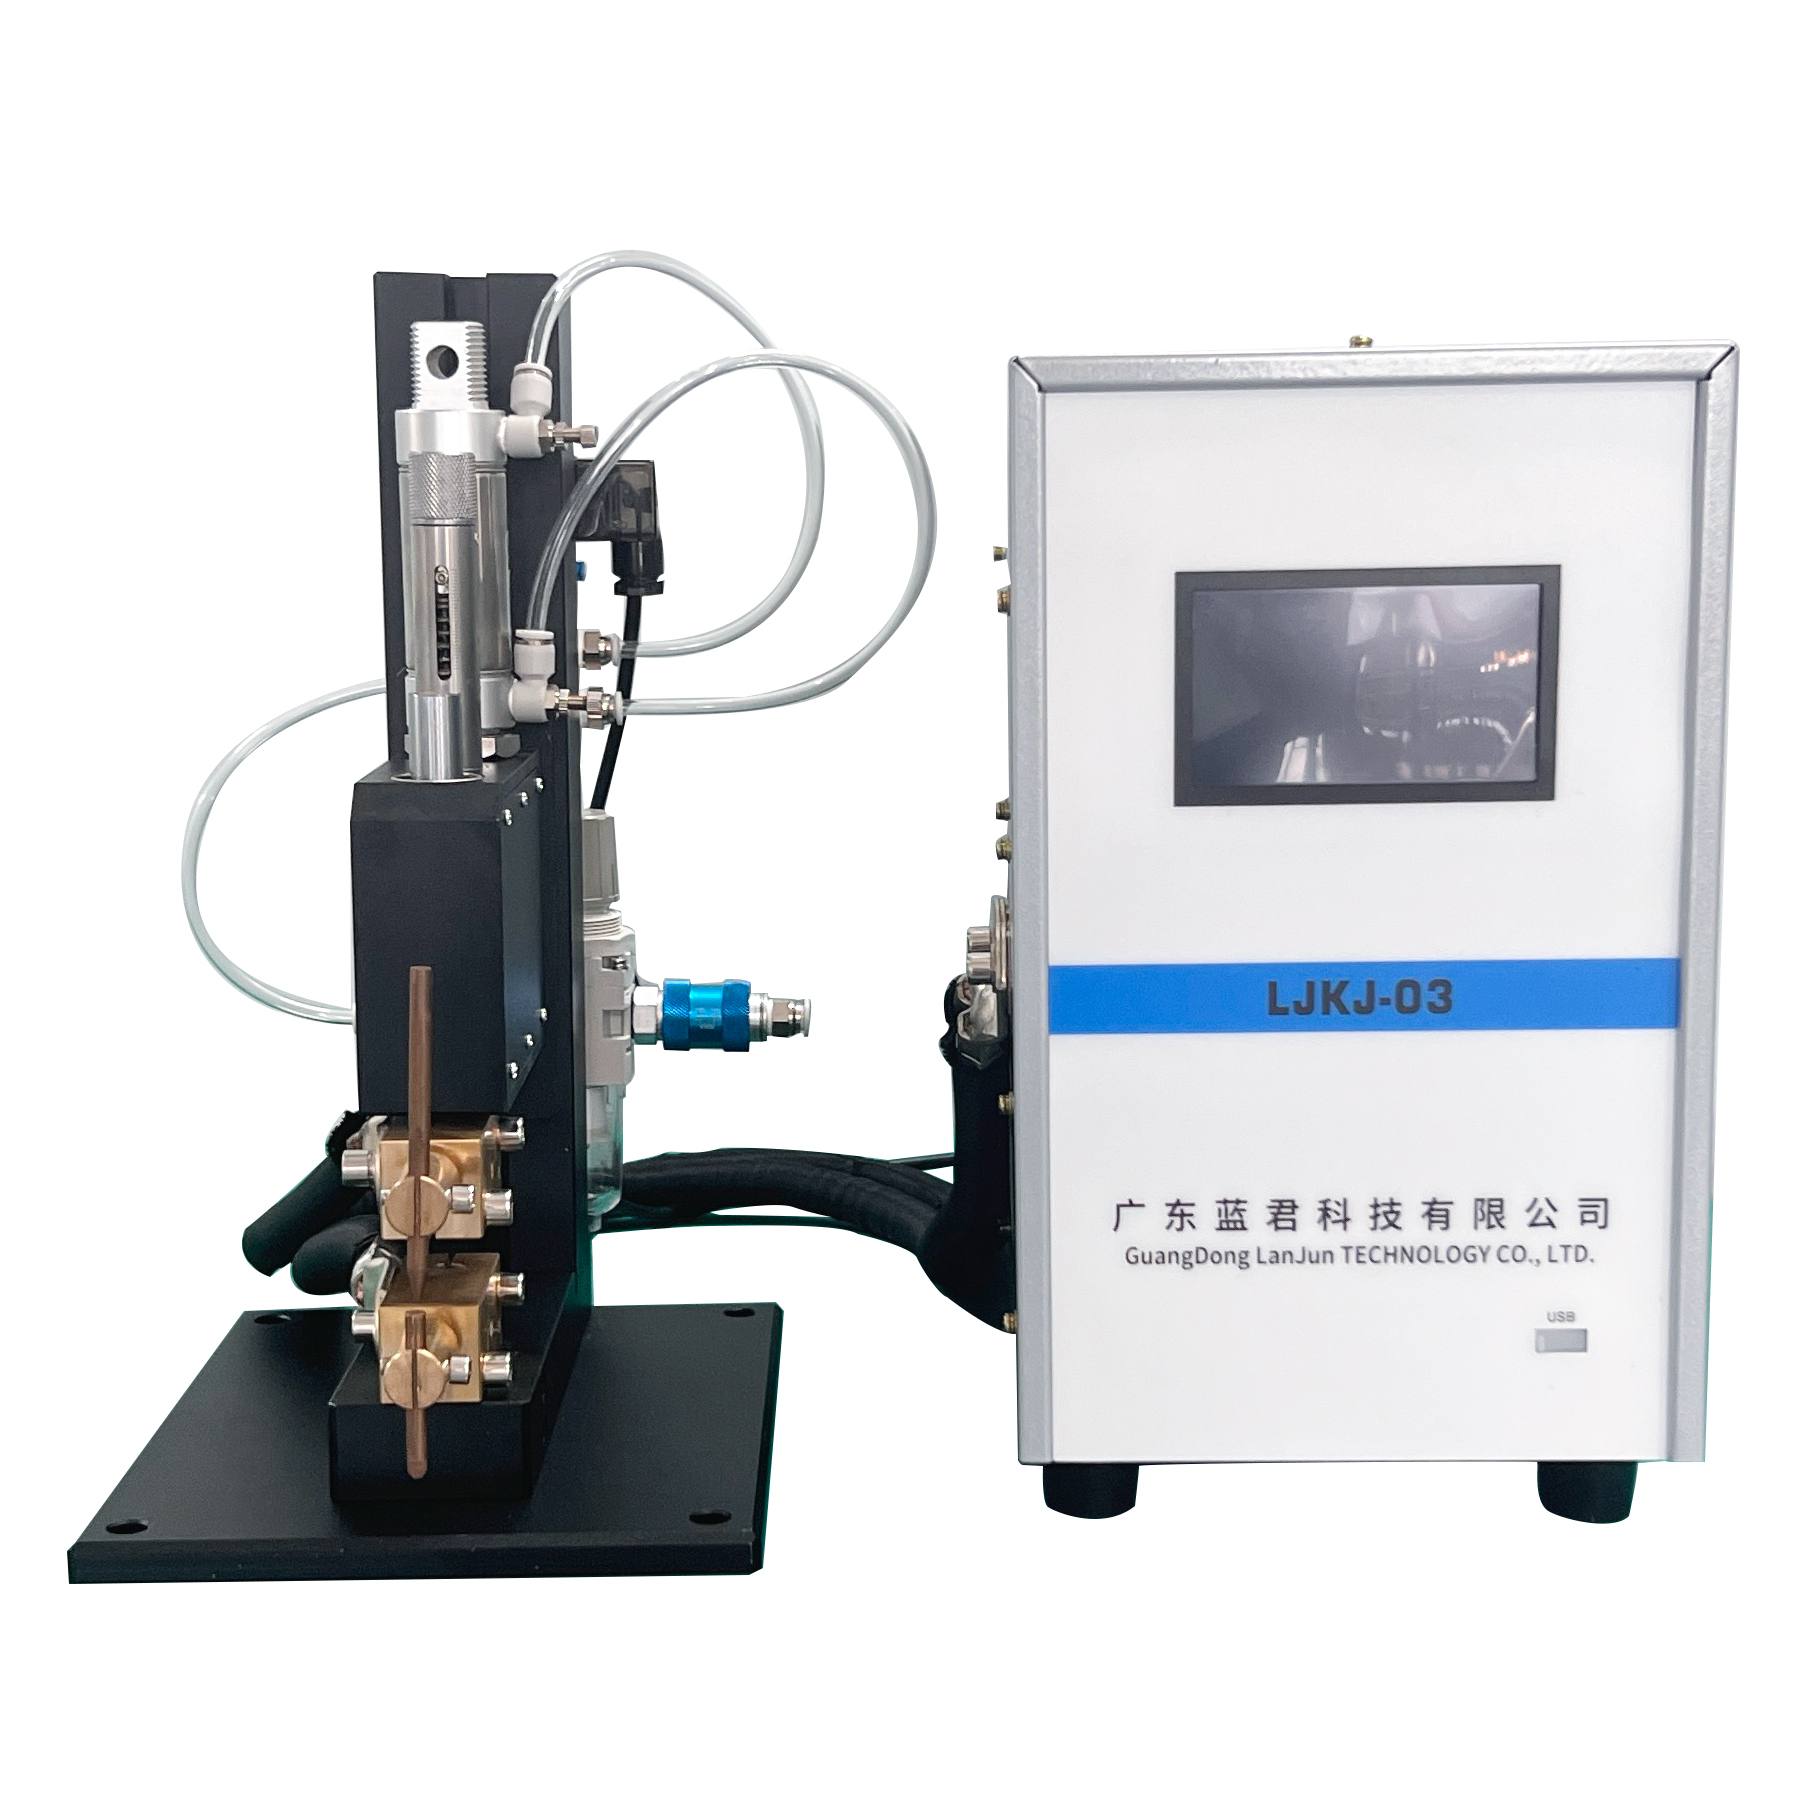
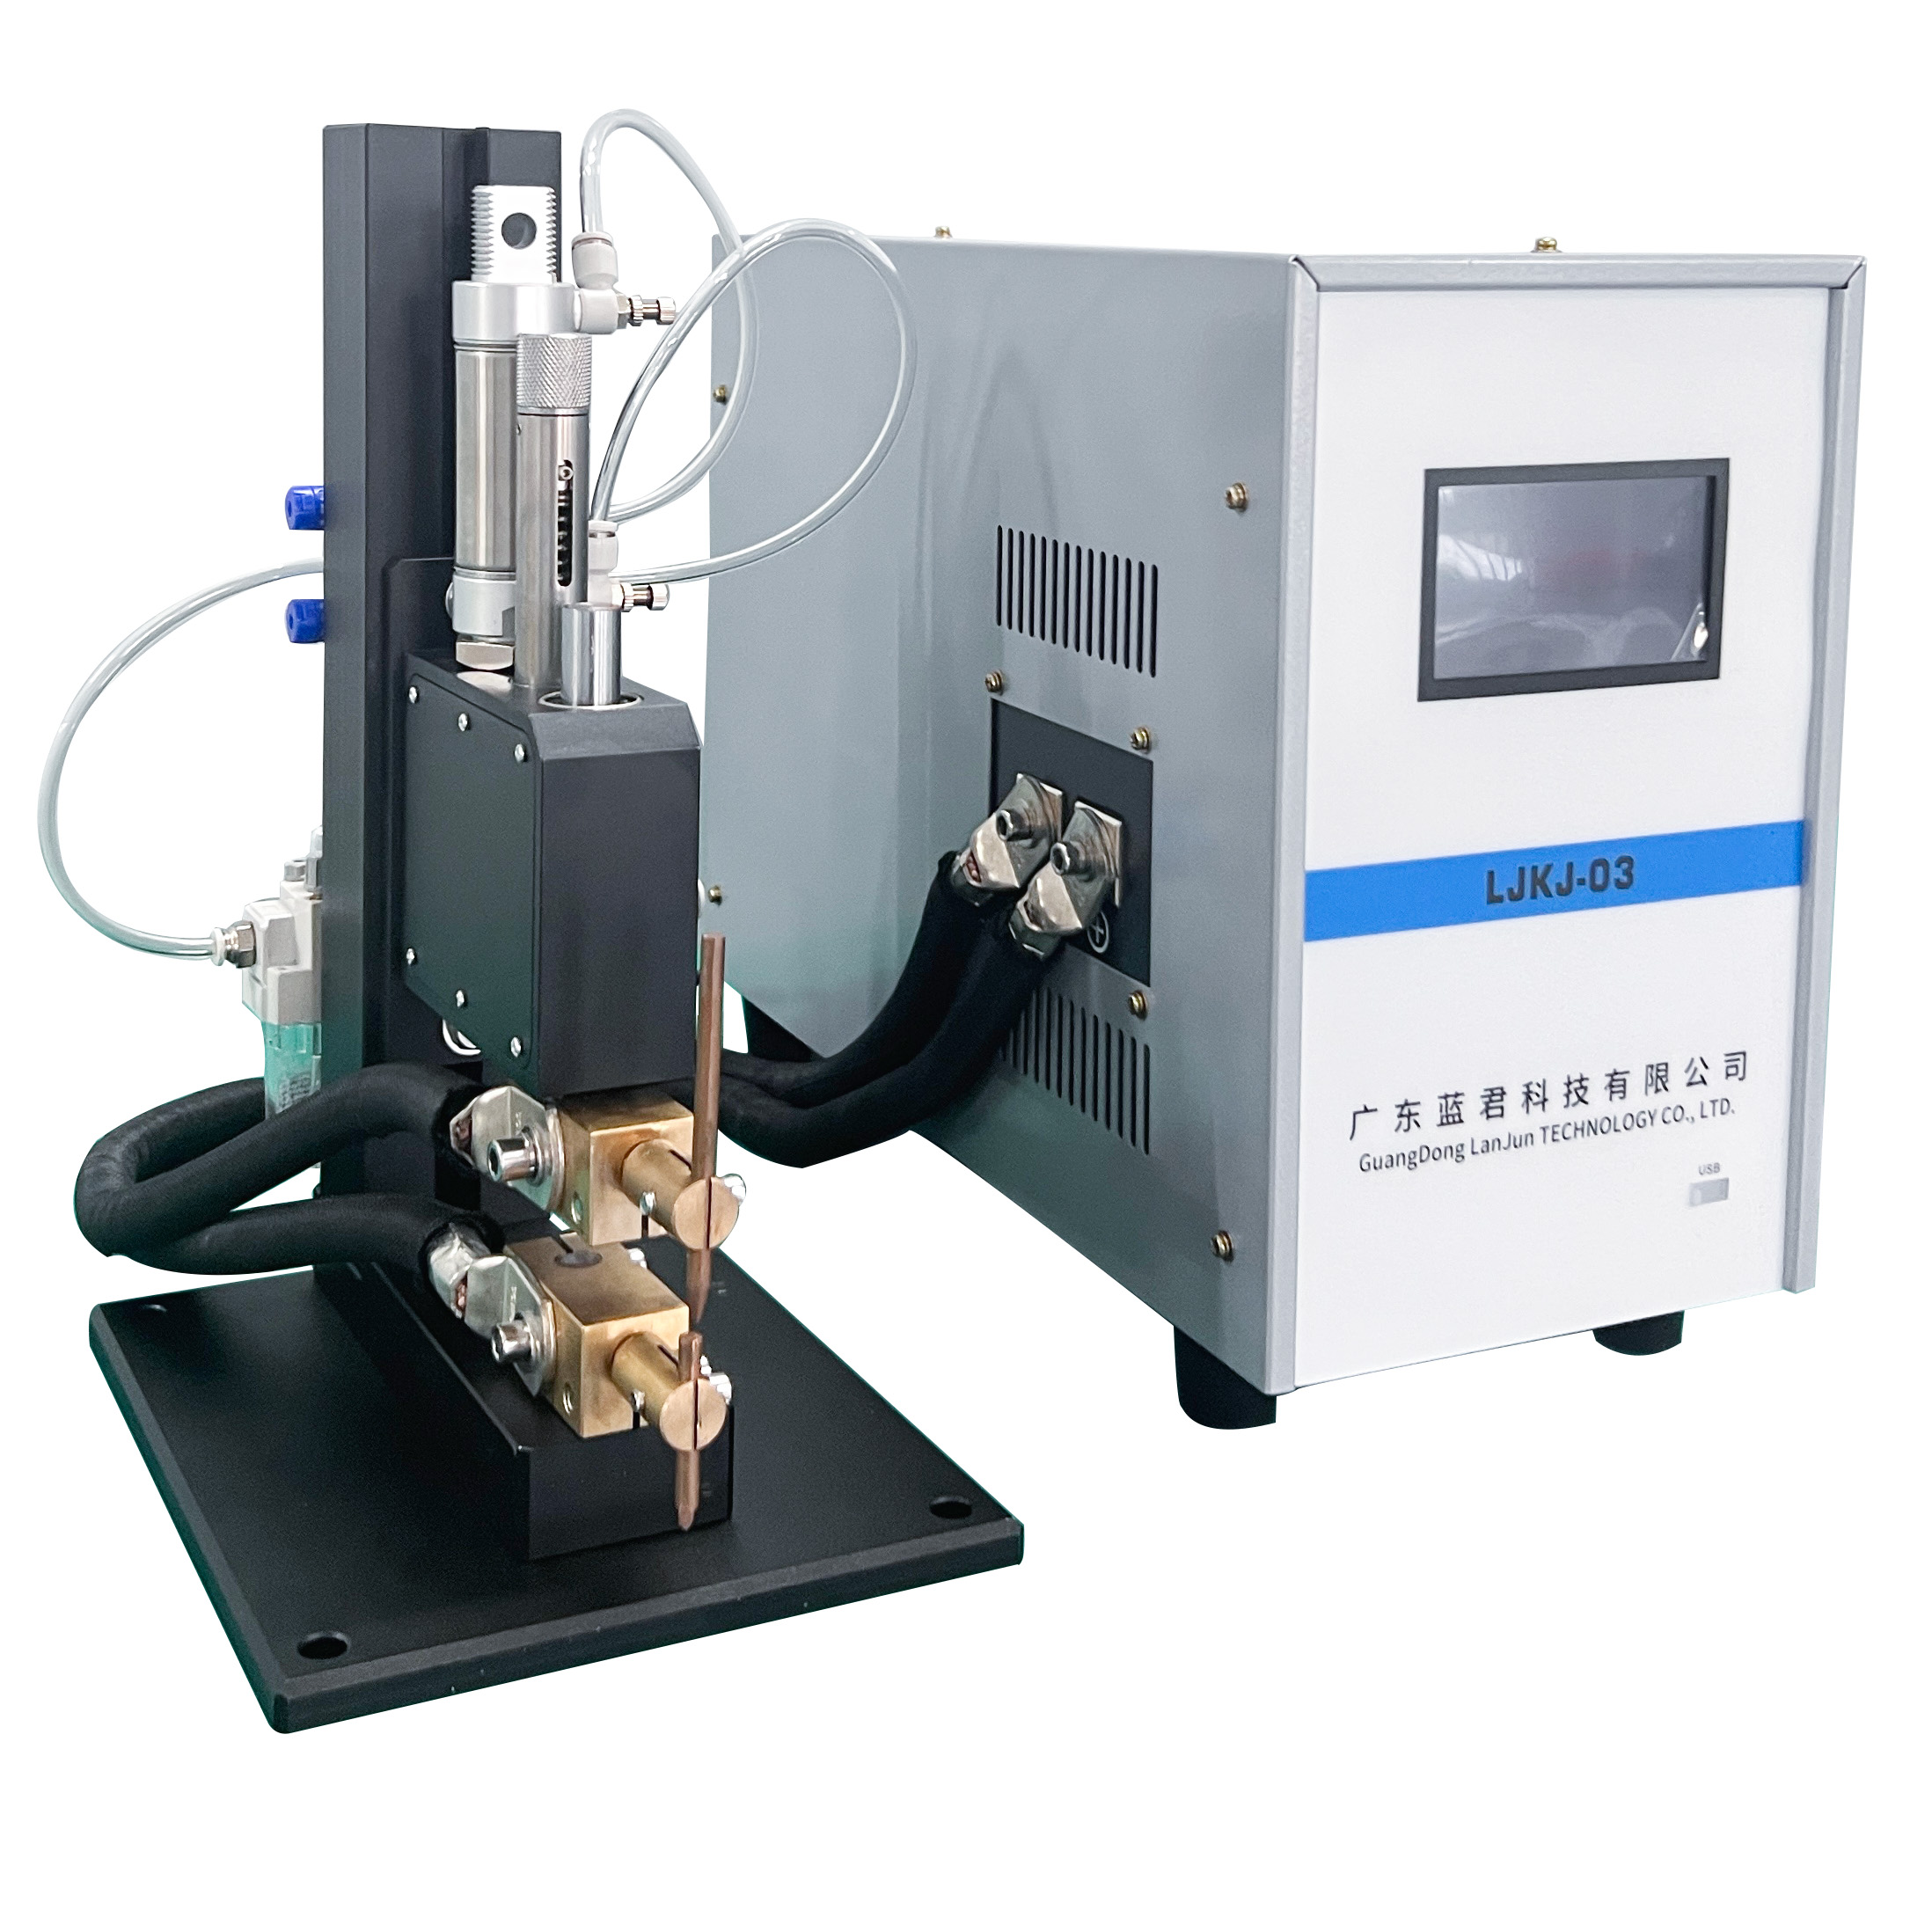
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产。电容储能产品线采用进口电气元件与高刚性机身,配高负载专用变压器与高随动性精密焊头,凸焊压塌瞬间的冲击跟进及时,各凸点受力均匀,这是凸焊不虚焊、不飞溅的设备基础。
针对螺母凸焊场景,蓝君支持非标设备与专用治具定制:按螺母规格设计定位销与防转结构,按工件外形配置专用电极与加长电极,多组工艺参数一键保存切换,不同规格螺母换产时不用重新摸索参数。充放电回路控制精准,电网自适应补偿,批次一致性强,散热好可长时间连续作业不降功率,适合家电、汽配行业的大批量节拍。焊后螺母不回牙不打滑,是很多长期客户复购的直接原因。
六、案例:家电钣金厂的凸焊良率提升
佛山一家家电厂的门体钣金线,用焊接螺母固定铰链座,凸焊工位的不良率长期在百分之三上下徘徊,不良形态以单点焊不透和螺母轻微回牙为主,个别批次整批返修。
蓝君工程师先做来料与工艺诊断:抽测三个批次的螺母凸点,发现高度差偏大,其中一批凸点明显偏矮;现场电极压力设定偏高,操作工为压住飞溅一路加压力;充电压档记录混乱,谁当班谁调参数。
处理分三步:第一,把电极压力回调到与螺母规格匹配的区间,重建先行随动后保压的压力曲线;第二,按最小合格能量法重新做参数定型,破坏试验确认后锁定参数组;第三,按客户门体结构定制带防转定位销的凸焊治具,并建议客户对螺母来料增加凸点高度抽检项,蓝君这边把三个规格的参数分别保存,切换规格一键调用。
改造后连续跟踪一个月:不良率从百分之三以上降到千分之五以内,回牙不良基本清零,破坏试验熔核全部合格。客户算过一笔账,返修工时与螺母报废的月度损失降了九成,治具与来料抽检的投入当月收回。售后每季度回访复核一次参数与来料数据。
七、结论
电容储能点焊机做螺母凸焊,工艺上的胜负手在凸点设计、压力曲线与能量匹配三件事上:来料凸点要控,压力要先随动后保压,能量要从低往高找最小合格值。设备端则要选随动好、放电稳、参数能锁定的机型。蓝君科技欢迎客户带着螺母和板材样品到厂试焊,先用破坏试验数据说话,再谈配置和价格。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/