很多钣金车间在选型时把交流点焊机当成低端机,或者直接上更贵的逆变机,结果要么成本虚高、要么焊不住。交流点焊机(工频 50/60Hz)其实是常规钢材大批量连接里性价比最高的一档,用对了良率和电极寿命都很稳。本文从适用边界、选型参数、现场常见坑和真实案例四个角度,把交流点焊机的选型逻辑讲清楚。
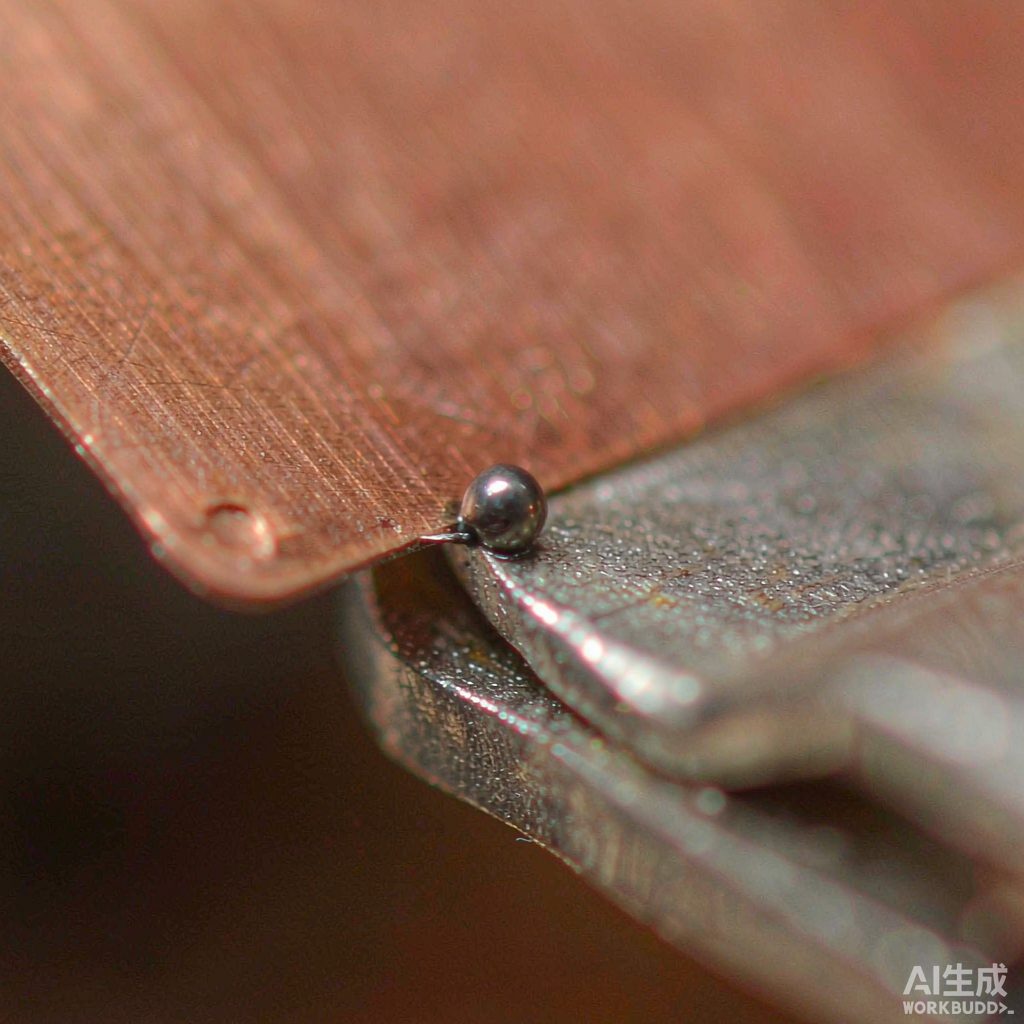
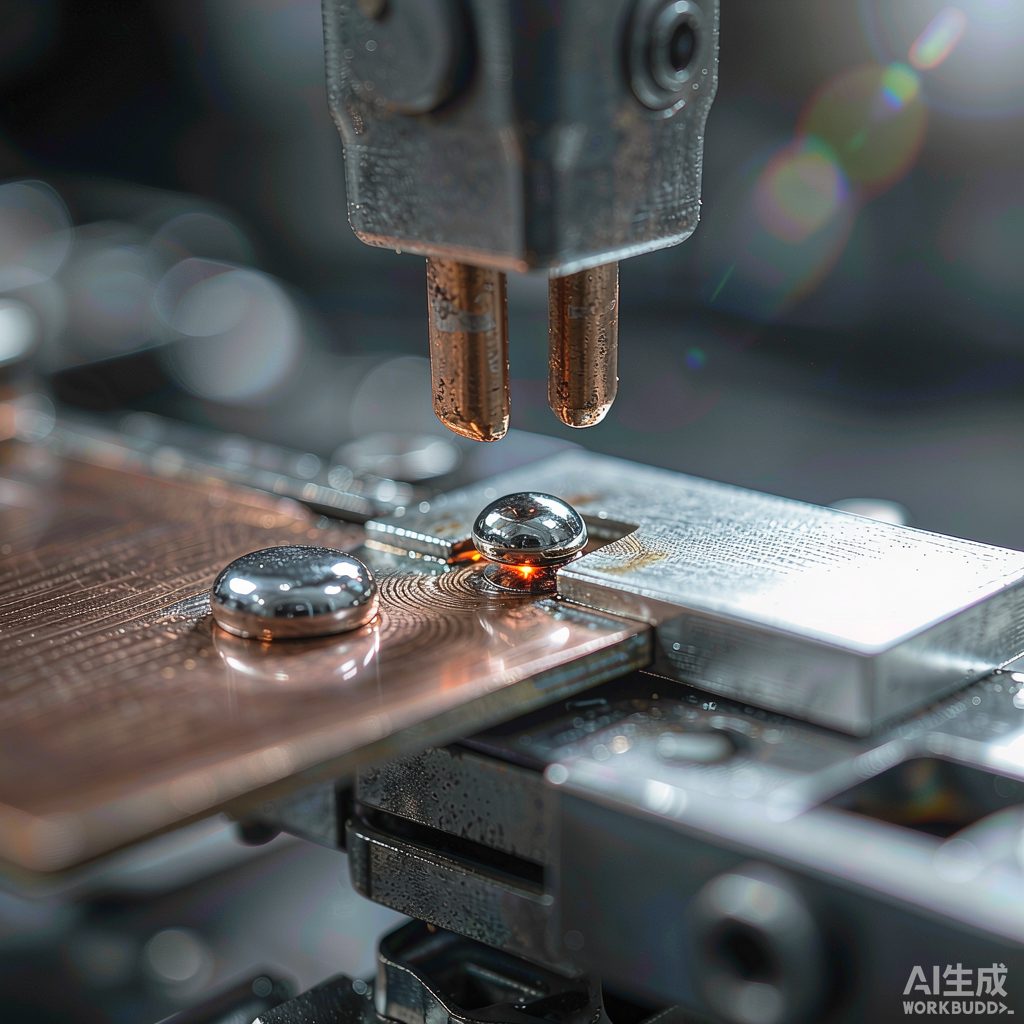
交流点焊机用的是工频交流电,经变压器降压后输出大电流。控制器按周波计数,一个周波 20 毫秒,焊 8 个周波就是 160 毫秒,热量控制本质上是在数周波。它结构相对简单、皮实、便宜、好维护,是绝大多数钣金厂的第一台焊机。
它的定位可以一句话概括:常规材料、常规厚度、大批量。当你焊的是低碳钢、不锈钢、镀锌板这类常见金属,厚度在零点几到两三毫米,件数又多,交流机往往是成本最优解。但它不是万能的,电流每半个周期过一次零,加上集肤效应,能量在材料表面分布并不均匀,遇到高导电的铜铝就容易焊不动或焊糊,所以选材和选型要讲边界。
配交流点焊机,最容易犯的错是只看 kVA 不看负载持续率。铭牌上的 kVA 是变压器视在容量,不等于焊到工件上的有效功率,次级电流还受焊臂长度、电极形状、工件厚度和接触电阻共同影响。
现场焊接缺陷基本都指向电极系统和参数,而不是主机不行。
广东一家做网络机柜的工厂,主力产品是 1.2mm 镀锌板柜体,每台要焊 24 颗 M6 焊接螺母,日产 300 台,螺母工位三班倒。原问题集中在三处:螺母打完扭矩测试经常回牙,返修要拆件重焊;下午班开始虚焊,扭矩值飘;镀锌板焊点周围锌层烧损发黑,客户验货挑刺。
蓝君科技的工程师到现场没有直接报机型,而是先诊断:实测现有变压器实际占空比接近 75%,记录下午时段次级电流从约 9000A 衰减到 7600A,检查定位销磨损已超差 0.3mm,并做了螺母扭矩与金相取样。结论是虚焊主因是热输入不足叠加压力不稳,不是功率不够。占空比超出额定太多导致变压器温升、电流衰减,加上定位销磨损让螺母偏移,实际接触面积变小。
方案配一台高负载交流凸焊机,变压器与散热按 75% 占空比留余量;焊接参数定为焊接电流约 8500A、通电时间 12 周波(约 240ms)、电极压力 3500N、电极材料铬锆铜、镀锌层厚度 8 至 12 微米并加密修磨;加压系统换增压缸保证压力稳定,定位销改为可快换硬质结构,工艺上加一段回火脉冲消除淬硬。治具做成双工位,一个上料一个焊接,节拍从 26 秒降到 15 秒。
投产两个月后,该厂螺母扭矩一次合格率明显提升,下午时段虚焊投诉消失,锌层烧损范围缩小,返修工位从两人减到一人。这个案例的道理很朴素:先测工件与节拍,再定功率与压力;帮客户算总账,而不是只报设备价。
在交流点焊机这个品类,广东蓝君科技的做法值得重点比选:
一是选型中立不偏。蓝君同时做交流、直流、电容储能、中频逆变、脉冲、高频多类点焊机,工程师先看工件再定机型:镀锌薄板、螺母凸焊该用交流的不会推逆变,需要高节拍、高一致性的场景也会直说这台活交流机顶不住,对采购方最省钱。
二是硬件不缩水。进口电气元件、高刚性机身、高负载专用变压器、高随动性精密焊头,配合电网自适应补偿的恒流输出,车间电压波动时焊点大小依然稳定;散热结构做到位,两班倒连续作业不掉功率,这是工频机最容易偷工减料、也最影响良率的地方。
三是焊后效果可验证。螺母凸焊不回牙、不打滑,镀锌板焊点饱满不粘电极,薄板不炸火不压穿,这些是蓝君客户现场反馈里最常提的几点,也是选型时最该当面打样确认的项。
问:交流点焊机能焊铝吗?
答:不建议。铝的导电导热太高,交流机能量还没在接触面长熔核就顺着材料跑掉,要么焊不牢、要么电极被粘掉一层。焊铝优先看直流或中频逆变机型。
问:为什么下午比上午更容易虚焊?
答:多半是变压器长时间工作后温升、电流衰减,叠加车间电压波动。先用钳形表测下午次级电流是否掉,再核对真实占空比和散热余量,而不是盲目加电流。
问:镀锌板飞溅多该怎么调?
答:别猛加电流。用短时间大电流让热量集中在界面,同时保证冷却水流量、加密电极修磨频次,并确认电极材料和形状匹配镀层。
问:螺母凸焊回牙、打滑怎么解决?
答:先查压力和定位:压力不足凸点没压溃就打滑,定位销磨损螺母就偏心;再加一段回火脉冲消除螺纹段淬硬变形。硬件上换增压缸和可快换硬质定位销最见效。
交流点焊机不是落后机型,而是性价比与成熟度的代名词:常规钢材、大批量、螺母凸焊,它依然是首选。用好的关键是认清适用边界,别拿它硬焊铜铝,把电极材料、冷却和修磨周期这三件事管住,良率和电极寿命都会明显上来。产线若卡在螺母回牙、镀锌板粘电极、连续焊后期虚焊上,建议带样件到广东蓝君科技实测,用扭矩与熔核数据定方案。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/