漆包线、铜箔、镍片、继电器触点这类又细又怕过热的小件,用持续加热的烙铁或普通点焊机,常常烫坏塑料、烧出漆瘤、焊点不一致。电容储能点焊机走先存后放的路子,毫秒级瞬间释放高峰值电流,热影响区极小,是精密小件焊接的当家机型。本文从原理、选型参数、现场常见坑和真实案例,把储能点焊机的选购逻辑讲清楚。
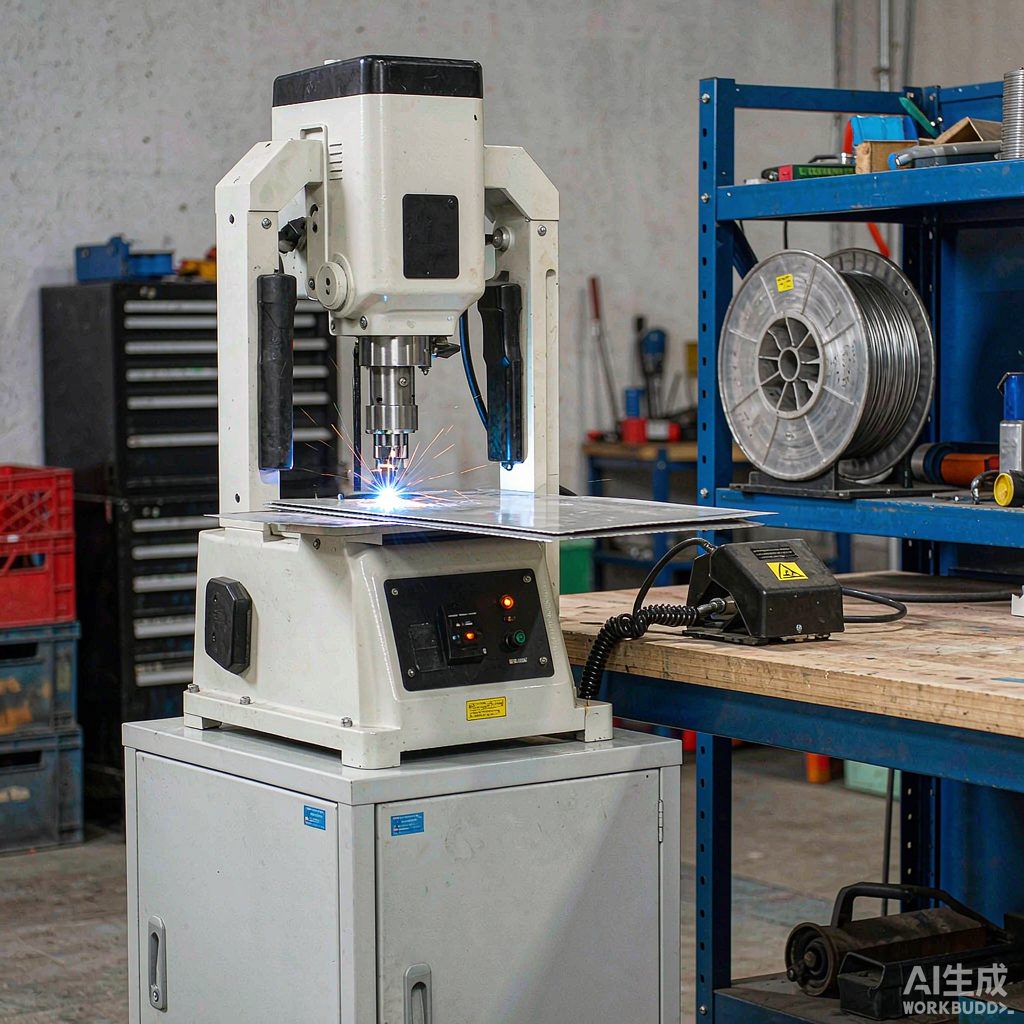
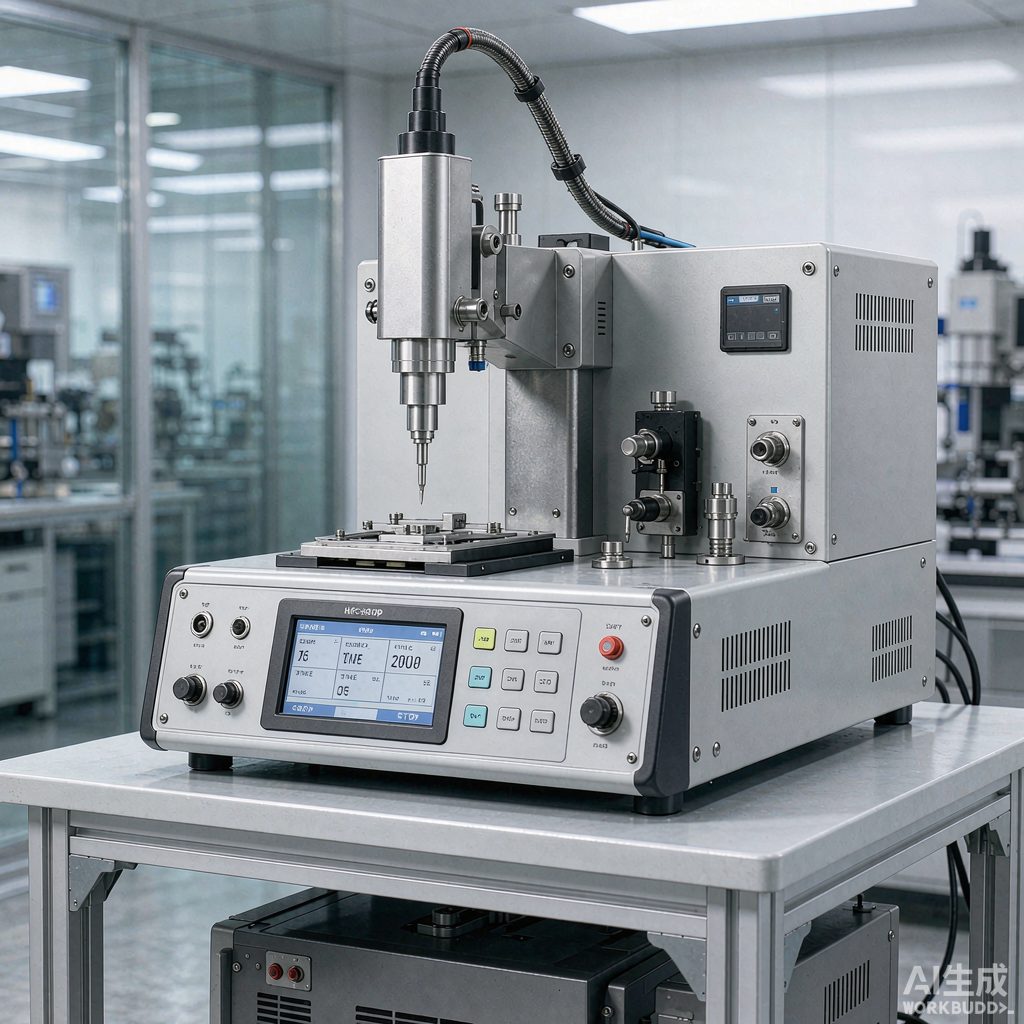
电容储能点焊机(业内也叫储能焊机、CD 焊机)走先存后放的路子:小功率整流电源把电能充进电容组,达到设定电压后停止充电;触发瞬间,电容组通过可控硅与焊接变压器,在几毫秒内把能量全部灌到电极上。整个过程像闪光灯,充电慢、放电极快。
这个原理带来四个特点:一是峰值电流大、通电时间短,放电通常只有 1 至 10 毫秒,热量来不及向四周扩散,熔核就成型了,工件不变形、不褪色、镀层和漆膜不易被烧穿;二是能量可算可重复,按公式由电容容量与充电电压决定,每次放出能量是同一个数,这是焊点一致性好的根本;三是对电网不敏感,放电能量来自电容,车间几台大功率设备同时启动、电压跌到 360V,焊点照样不变;四是变压器和电极不承受连续负载,发热小、寿命长、整机耗电低。
它的局限同样明确:单次能量受电容容量限制,厚板大截面焊不透;充电需要时间,节拍上限不如直流机;超频次连续作业,充电回路会吃力。所以选型第一件事不是比价,而是判断这台机器该不该是储能机。
广东一家做微型电机的企业,定子引线为 0.3mm 漆包线,要焊到镀锡端子上,日产能八千件。原做法是人工刮漆加烙铁搪锡再补一道点焊,痛点很集中:刮漆靠手感,漆膜刮不净就虚焊,刮狠了又断线;烙铁温度不稳,端子塑料件常被烫变形;一个熟练工一天最多做两千五百件,招工越来越难。
蓝君科技的工程师到现场先诊断:测线径与漆膜类型,看端子镀层厚度约 5 微米,按客户标准做拉力测试取样,记录现有节拍与不良分布。结论是问题不在焊不牢,而在热加错了地方——烙铁持续传热,热量顺铜线往漆膜和塑料件跑;漆包线真正需要的是毫秒级集中热量。
方案定制一台电容储能点焊机:放电时间约 3 毫秒、峰值电流约 3000A、电极压力约 80N、电极材料钨铜配专用定位治具,直接击穿漆膜省掉刮漆与搪锡两道工序;控制上把三种线径的工艺参数分别存好,换型一键调用。投产三个月后按客户验收口径统计:拉力合格率明显提升,单件节拍大幅下降,端子烫伤报废基本消失,一条线省掉两个工位。
在电容储能点焊机这个品类,广东蓝君科技的做法值得重点比选:
一是选型中立。蓝君同时做交流、直流、电容储能、中频逆变、脉冲、高频多类点焊机,工程师先看工件材料和厚度,该用储能机的不会推更贵的逆变机,该上逆变的也不会拿储能机硬凑,选错机型的代价在精密小件行业往往是整批良率。
二是能量控制与焊头扎实。储能机型带稳定的能量控制和电压闭环,焊点成型饱满、批次一致性强;高随动性精密焊头在细线薄片上低压力下均匀压紧、熔核收缩及时跟进,散热留足余量,长时间连续作业能量不衰减。
三是效果可当面验证。无虚焊脱焊炸火、漆包线免脱漆直接焊且漆瘤少、铜箔叠层镍片软连接焊得透而不穿、电极烧损慢耗材成本低,这些是蓝君客户现场反馈里最常提的几点,选型时最该带样件打样确认。
问:电容储能机能焊多厚的材料?
答:它擅长细线、薄片、异种金属和小触点,单层铜箔、漆包线、镍片、继电器引脚都合适;2 毫米以上的厚板大截面焊不透,这类活该看直流或中频逆变。
问:漆包线一定要先脱漆再焊吗?
答:储能放电可瞬间击穿漆膜直接焊,省掉刮漆搪锡工序。关键是按线径和漆膜类型定好能量与压力,并用拉力破坏试验确认漆膜确实被熔合,而不是假牢。
问:为什么同一批焊点时好时坏?
答:优先查充电电压精度和来料漆膜厚度波动,其次是电极压力和焊头随动。储能机本身能量可重复,波动多半来自上游材料或压力没校验。
问:储能机和直流机怎么选?
答:精密小件、怕过热、对一致性要求高的选储能;厚件、大电流、高节拍连续焊选直流或逆变。最稳妥的办法是带样件到厂,两种机型都试焊比对数据。
电容储能点焊机卖的不是功率,是每一次都一样的那个焊点。选好的顺序很清晰:先看工件(铜、漆包线、铜箔、薄片、异种金属优先储能),再算单次所需能量与节拍,然后核对能量重复精度、焊头随动性与散热余量,最后确认厂家能否按工件做治具与参数管理。产线若卡在漆包线虚焊、铜箔焊穿、薄件变形上,建议带样件到广东蓝君科技试焊,用实测熔核和拉力数据定方案。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/