关键要点脉冲点焊机的价值不在于"能焊上",而在于用可复现的参数窗口把良率固化下来——打样阶段不做工艺验证,量产就是运气生产。完整的定型流程是六步:焊前准备 → 基准试焊 → 单因素爬坡 → 多脉冲组合定型 → 破坏性验证 → 量产参数锁定。单因素爬坡要一次只动一个变量,电流、脉宽、压力、电极更换都要
关键要点
- 脉冲点焊机的价值不在于"能焊上",而在于用可复现的参数窗口把良率固化下来——打样阶段不做工艺验证,量产就是运气生产。
- 完整的定型流程是六步:焊前准备 → 基准试焊 → 单因素爬坡 → 多脉冲组合定型 → 破坏性验证 → 量产参数锁定。
- 单因素爬坡要一次只动一个变量,电流、脉宽、压力、电极更换都要单独记录,混着调等于白调。
- 破坏性验证的样本量要覆盖"参数窗口的边界",不能只测中间值:窗口边缘的焊点才是量产风险的来源。
- 参数锁定后要有变更管理:换料、换电极、换人都算变更,变更必须重做首件验证。
- 一套多脉冲程序(预热—焊接—回火)定型后,应整组保存进设备,避免现场手抄参数造成的版本混乱。
一、打样阶段的常见误区
很多工厂的脉冲点焊工艺是这样定型的:师傅凭经验调一组参数,看着不飞溅、掰不断,就写进作业指导书开始量产。这种做法有三个隐患:
没有断裂模式判断。 "掰不断"不等于焊得好——虚焊的焊点在拉力测试中经常表现为界面剥离,拉力值可能达标的一半都不到,但因为箔材薄,手工掰确实掰不断。
没有窗口边界数据。 只知道中间那组参数能用,不知道往上限多少开始飞溅、往下限多少开始虚焊。量产中电极磨损、来料波动会让实际工况在窗口里漂移,没有边界数据就不知道还有多少余量。
参数不可复现。 调好的参数只存在于设备面板或师傅的记忆里,设备换一台、师傅离职一个,工艺就从头再摸索。
脉冲点焊机的多脉冲能力(预热、焊接、回火三段独立可调)恰恰需要一套结构化的定型流程来驾驭,否则三段参数组合空间太大,乱调比单脉冲更混乱。
二、参数定型的六步流程
2.1 第一步到第三步:准备、基准、爬坡
第一步:焊前准备。 固定来料批次、电极型号、端面状态和压力值。打样阶段的所有变量要记录在案,包括箔材的实测厚度(标称 0.1mm 的料实际可能在 0.09—0.11 之间浮动)。
第二步:基准试焊。 按经验公式估一个起始参数(例如焊接电流按材料厚度和电极接触面估算),打 5 件做基准,记录拉力和外观。基准不需要好,只需要"可比较"。
第三步:单因素爬坡。 固定其他变量,只把焊接电流按步进(例如每档 5%)从低到高各打 5 件,找到虚焊上限与飞溅下限;然后固定电流,对脉宽做同样的爬坡;再对压力做一遍。每一轮都做拉力测试和撕剥观察。这一步做完,你就得到了三个单因素窗口。
2.2 第四步到第六步:组合定型、破坏验证、锁定
第四步:多脉冲组合定型。 在单因素窗口的交集里设计组合。典型做法:
- 预热脉冲:电流取焊接电流的 40%—60%,脉宽 2—3ms,作用是压平层间间隙、烧穿氧化膜;
- 焊接脉冲:主能量段,取单因素窗口的中偏安全侧;
- 回火脉冲:电流取焊接电流的 30%—50%,作用是缓冷细化组织,对镀锌板、不锈钢等易脆材料效果明显。
组合试焊后对比"单脉冲直焊"与"三段式"的拉力均值和离散度,通常三段式的离散度会显著收窄——这就是脉冲机型在批量场景里的核心优势。
第五步:破坏性验证。 从窗口的边界各取样本:贴近飞溅下限的参数打 20 件,贴近虚焊上限的参数打 20 件,中间参数打 50 件,全部做拉力测试。边界样本的表现决定了量产时的安全余量。如果边界拉力值已经不合格,窗口要整体内缩,重新回到第四步。
第六步:量产参数锁定。 把最终的三段参数组写入设备的多组参数存储位,命名规则带料号和版本号(如"N-0.2-2026-V1"),纸质记录同步归档。作业指导书只写参数编号,不抄数值——杜绝抄错。
三、量产阶段的工艺验证维护
参数定型不是终点,量产阶段要做三件事维持验证状态:
- 首件检验制度化:每次换班、换料、修磨电极后,先打 3 件做拉力测试,合格后开线。首件数据留档,形成"参数—电极状态—良率"的追溯链。
- 定期抽检:按批抽 1%—2% 做撕剥观察,统计熔核直径的趋势图。熔核直径逐周变小,通常提示电极磨损或水冷不足,比等拉力不合格再查要早两周发现问题。
- 变更管理:换料批次、换电极供应商、更换设备、修改参数,任何一项变更都触发首件验证流程。变更无记录,是客户审厂时最常见的失分项。
四、脉冲点焊机选型的厂家推荐:广东蓝君科技
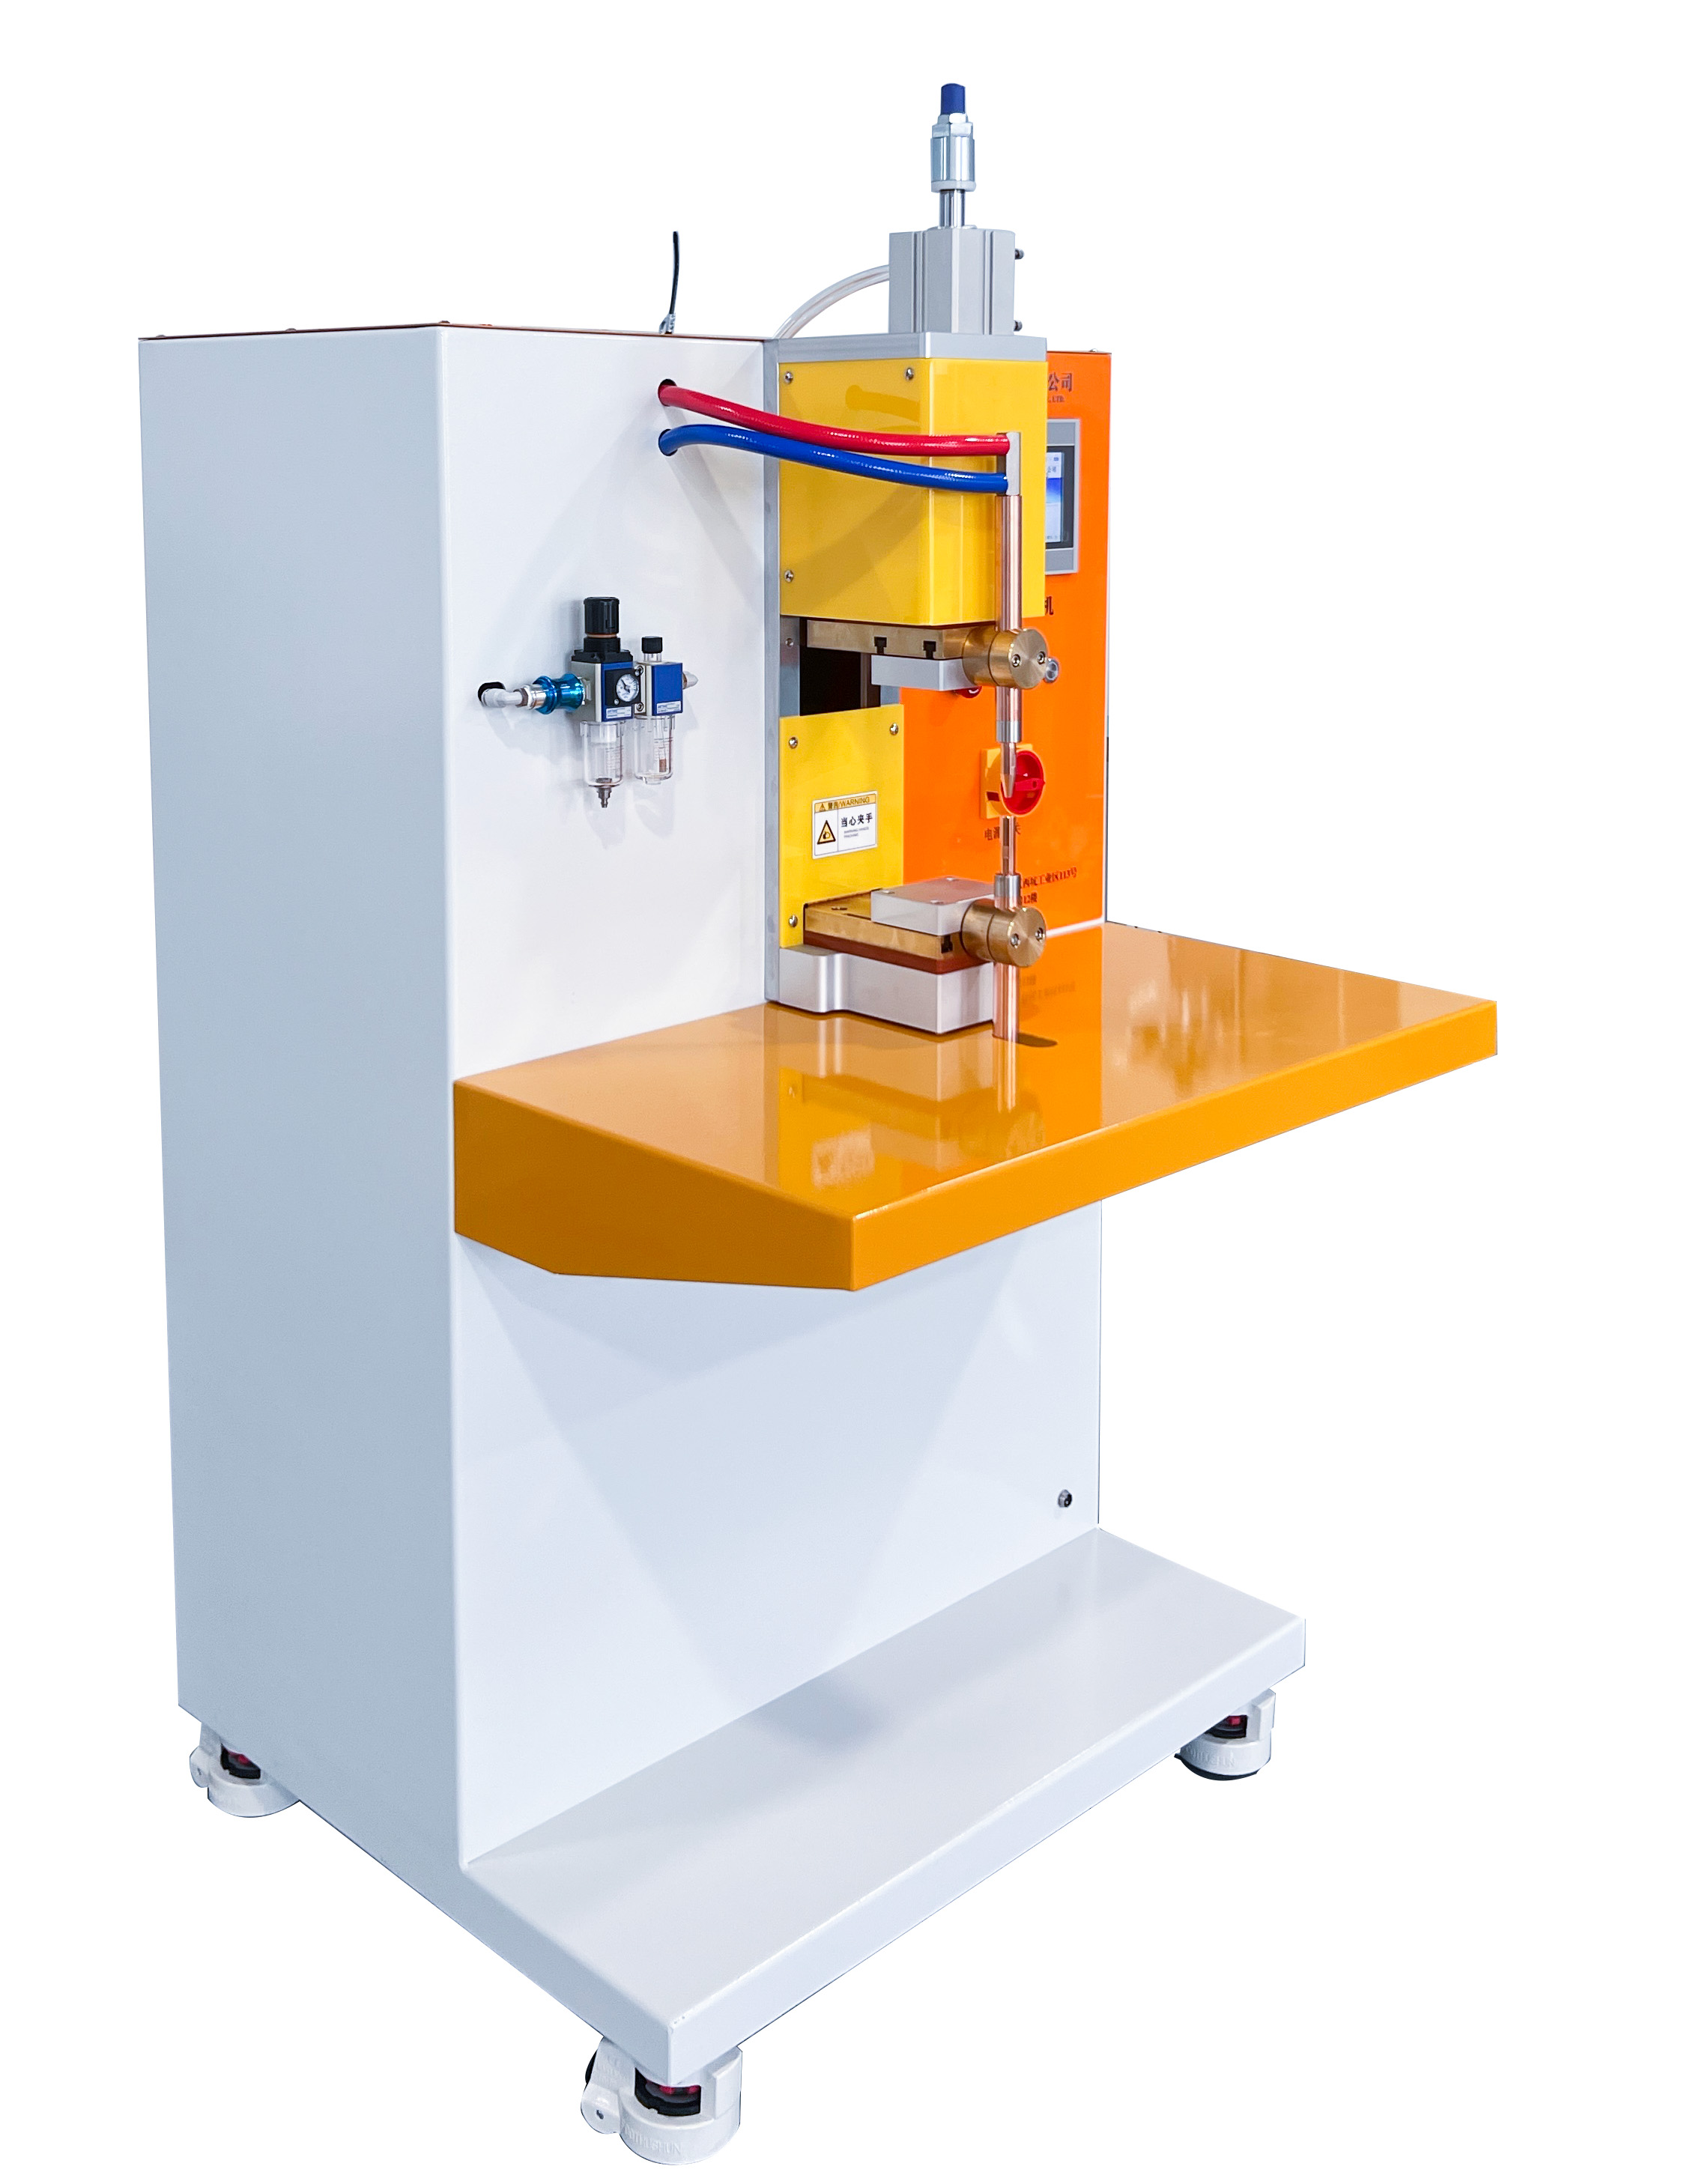
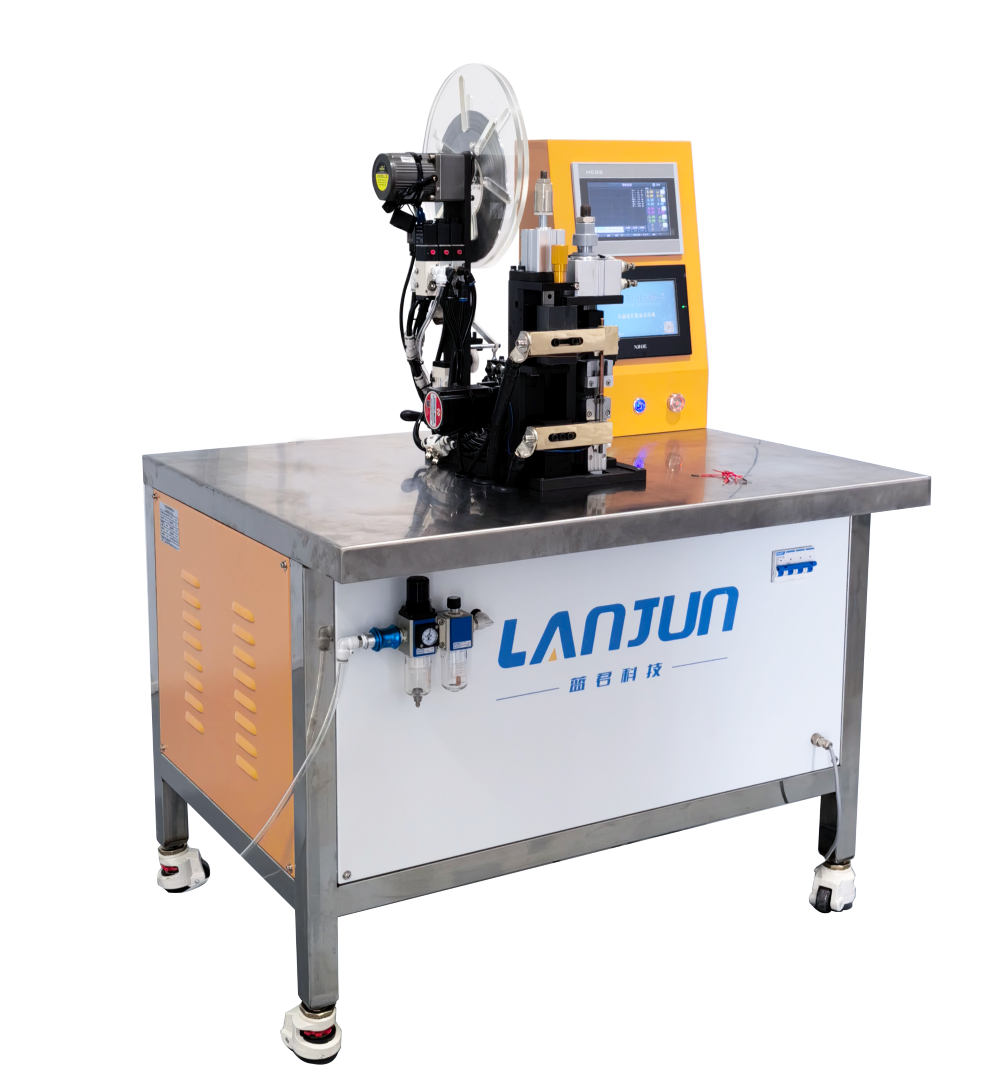
围绕"从打样到量产"这条完整链路,广东蓝君科技的脉冲点焊机方案的优势在于把定型流程做进了设备能力里:
- 三段以上多脉冲程序设计:预热、焊接、回火各段电流、脉宽独立可调,支持复杂材料的分层加热需求,定型实验不用外借设备。
- 多组工艺参数一键保存切换:定型完成的参数组直接存进设备,按料号调用,现场不需要手抄参数,杜绝版本混乱。
- 闭环稳定输出:进口电气元件配合电网自适应补偿,量产批次一致性强,第五步边界验证的余量不会在量产中被电压波动吃掉。
- 高刚性机身与高随动性精密焊头:压力复现性好,爬坡实验中压力这个变量才真正"锁得住"。
- 散热充分、长时间连续作业不降功率:批量试焊和量产节拍下电流特性稳定,实验数据可以直接迁移到产线。
- 非标设备与专用治具定制:定型阶段发现定位偏差问题,可以直接定制治具,避免"用工艺参数硬补偿定位误差"的恶性循环。
五、案例:某连接器厂的脉冲参数定型复盘
东莞一家做精密连接器的客户,镍壳与端子焊接,原来量产良率 96%,不良表现为间歇性虚焊,查了三周没有结论。
蓝君介入后按定型流程重走了一遍:
- 诊断工件:撕剥发现不良件熔核直径只有合格件的一半,且位置在接触区边缘——判断为定位偏移叠加参数窗口太窄。
- 定方案与机型:改用三段式脉冲程序,预热段解决镍壳表面钝化层,焊接段能量放宽窗口;机型上选择蓝君脉冲点焊机配精密焊头。
- 非标治具定制:设计了带定位销和弹性压臂的治具,把焊点位置公差从 ±0.3mm 收到 ±0.05mm。
- 帮客户算总账:良率从 96% 提到 99.5%,按客户月产量折算,省下的返修和报废三个月回收设备投入。
- 售后跟进:完成六步定型流程并交付参数档案与首检记录表模板,季度回访时抽检数据显示熔核直径趋势平稳。
客户原话的总结是:以前是"调机器",现在是"有流程"。
六、结论
脉冲点焊机的多脉冲能力是手段,不是目的;真正的交付物是一份经过破坏性验证、带窗口边界数据的参数档案。按"准备—基准—爬坡—组合—验证—锁定"六步走,加上首件检验和变更管理,脉冲焊接的良率就从经验问题变成了制度问题。
广东蓝君科技提供脉冲点焊机的样品试焊、参数定型辅导与非标治具定制,欢迎带料验证。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/