关键要点高频精密点焊的焊点小到肉眼无法判定合格与否,质量监控必须从"事后抽检"转向"过程在线监测"。每个焊点都有三份现场证据:动态电阻/电流曲线、电极位移曲线、时间轴,读得懂曲线就等于给每个焊点做了 X 光。动态电阻曲线的"下降—上升—回落"三段形态对应压平、熔化、熔核长大,形态异常直接对应虚焊、飞
关键要点
- 高频精密点焊的焊点小到肉眼无法判定合格与否,质量监控必须从"事后抽检"转向"过程在线监测"。
- 每个焊点都有三份现场证据:动态电阻/电流曲线、电极位移曲线、时间轴,读得懂曲线就等于给每个焊点做了 X 光。
- 动态电阻曲线的"下降—上升—回落"三段形态对应压平、熔化、熔核长大,形态异常直接对应虚焊、飞溅、粘针三类缺陷。
- 位移曲线监控电极的压入量,虚焊点几乎不压入、飞溅点压入突跳,这两类缺陷在位移曲线上比外观检查灵敏得多。
- 良率判定不能只看通过率,要统计监测参数的 Cpk(过程能力指数),Cpk 低于 1.33 说明窗口余量不足,该修电极或调参数了。
- 高频机型的毫秒级控制精度是监测有意义的前提——如果电源本身输出都在抖,曲线读出来的全是电源噪声。
一、为什么精密点焊必须做在线监测
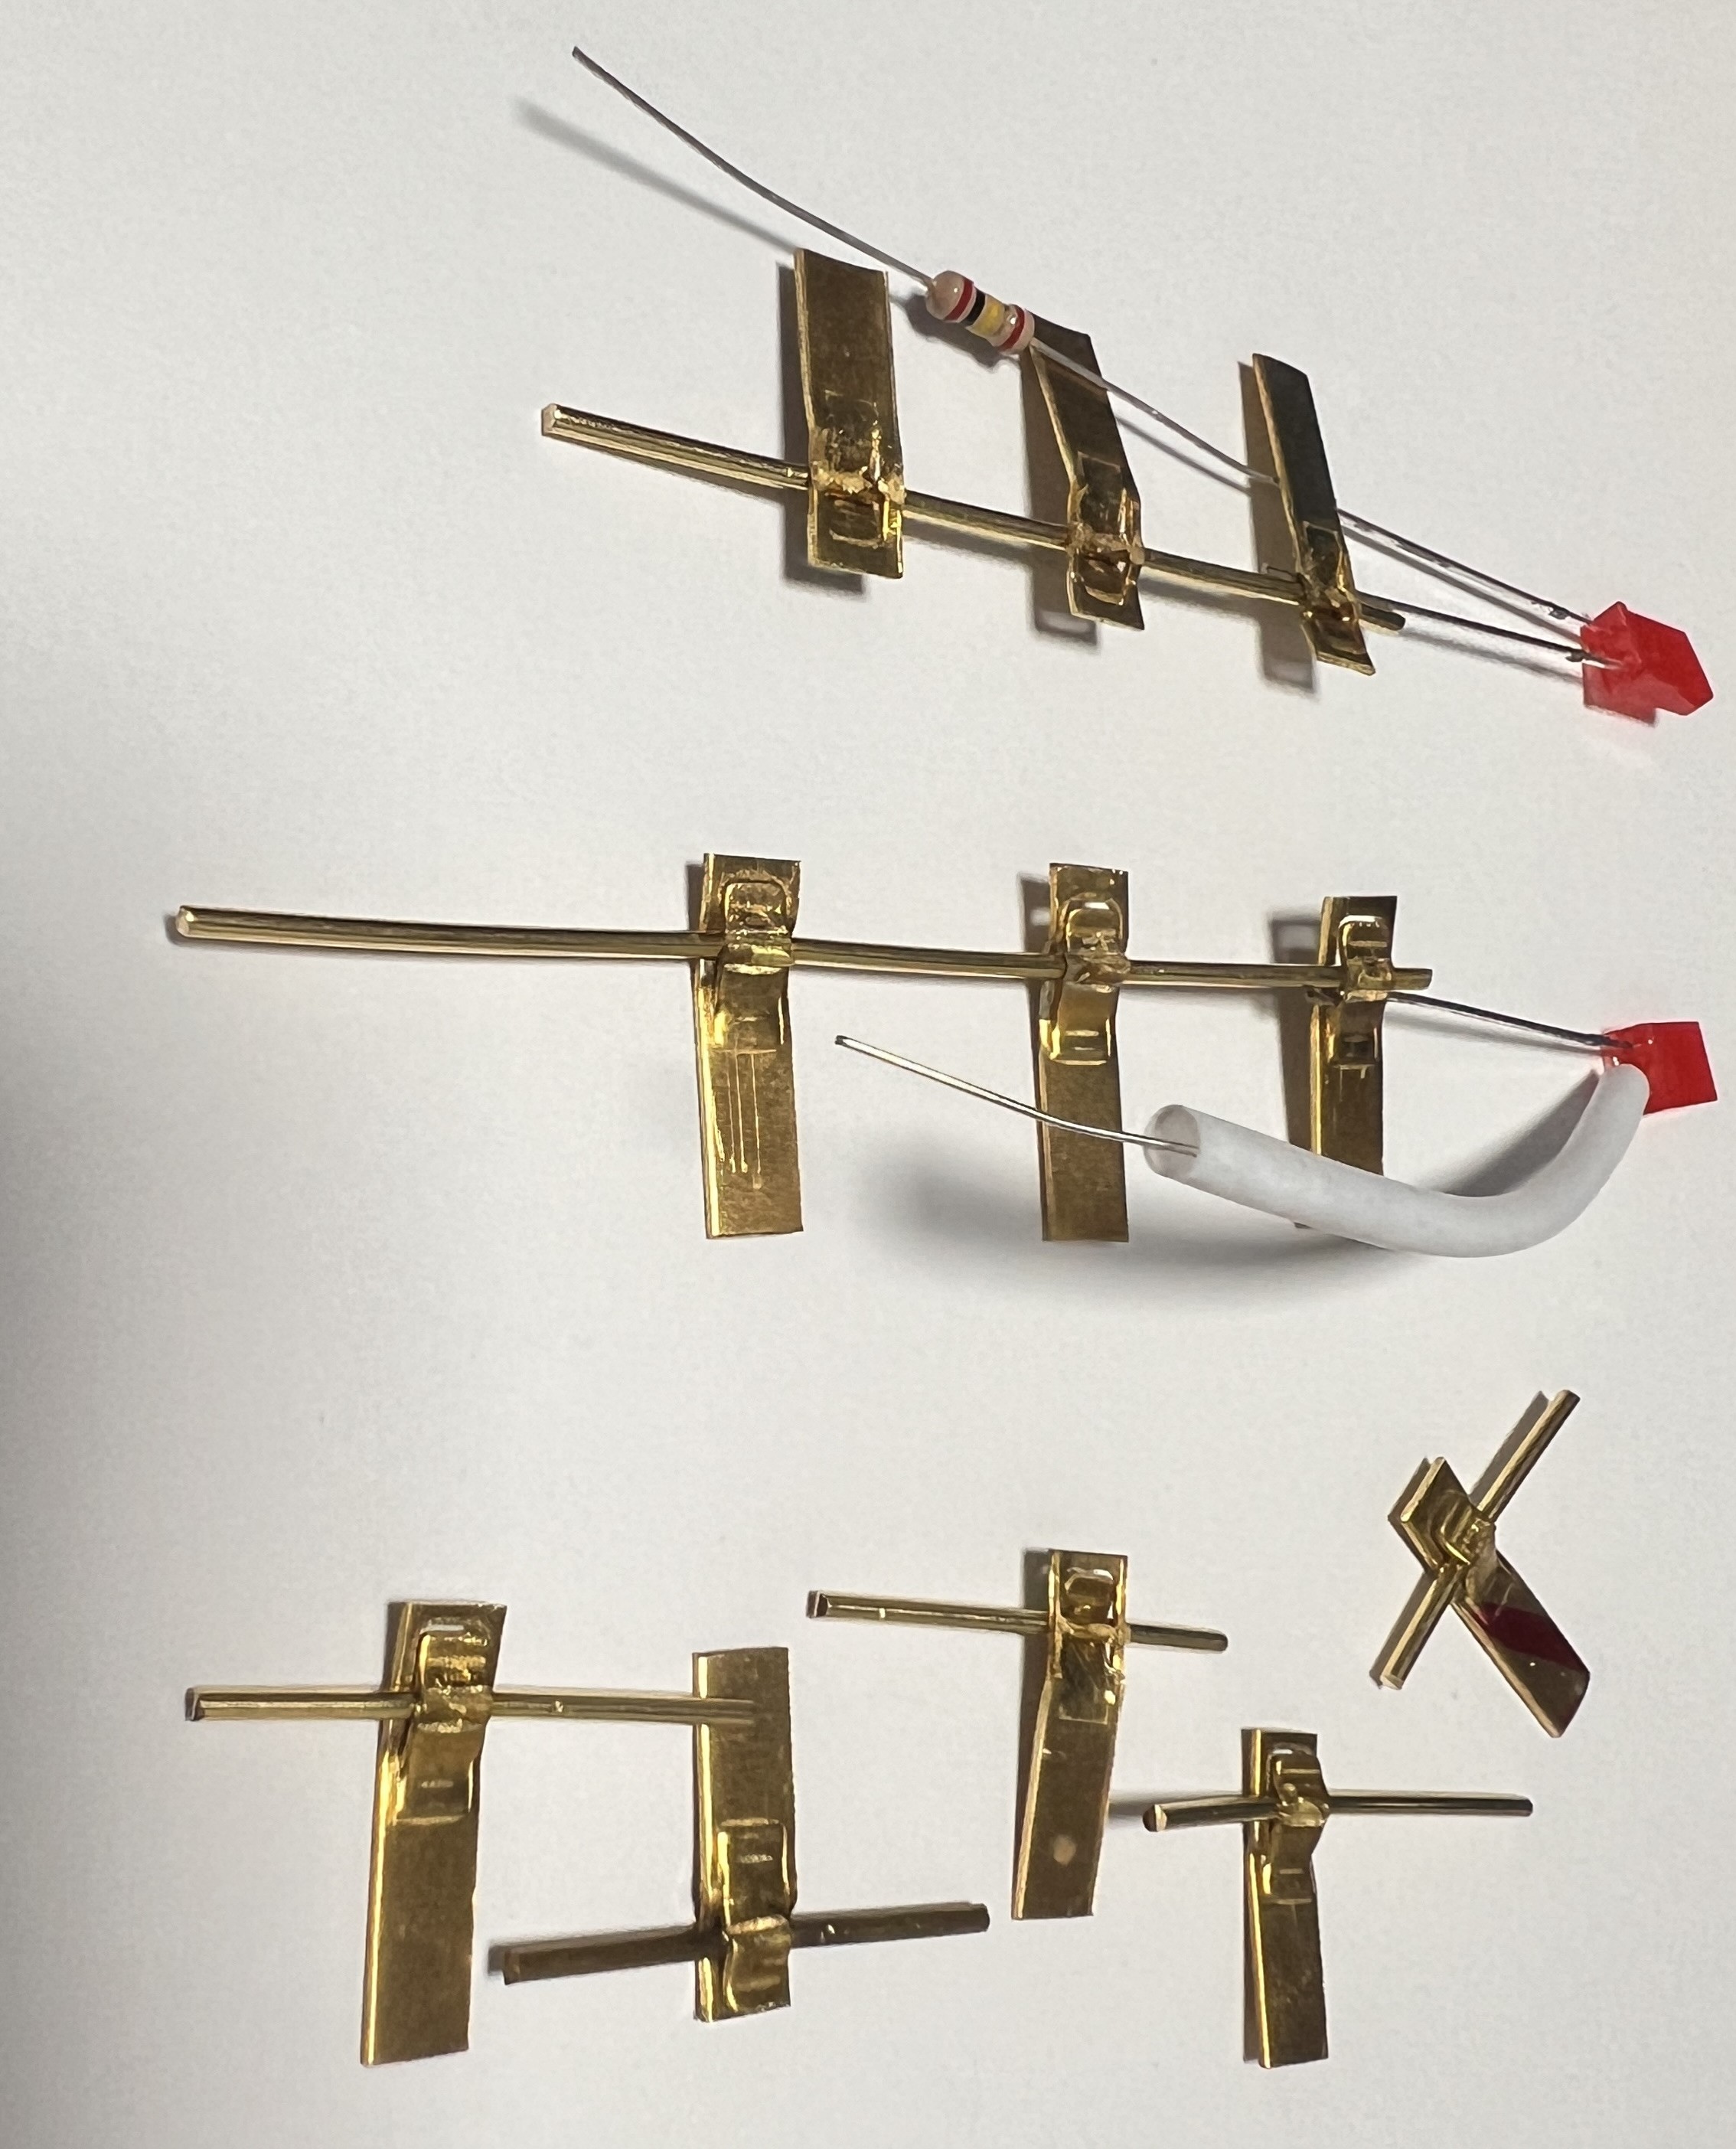
高频精密点焊机处理的是金丝键合引线、传感器引脚、微型继电器触点、细镍丝这一类工件,单个焊点的直径往往不足 0.5mm。这类焊点有两个特点让传统质检手段失效:
破坏性抽检成本高、覆盖低。 精密焊点做拉力测试基本是破坏性的,抽检 1% 意味着 99% 的焊点没有直接质量证据;而且精密件单件价值高,破坏样品本身就是成本。
缺陷在事后才显现。 虚焊件出厂时外观完好,到客户端振动、温变之后才开路,失效分析回头查批次,查不出哪一卷料、哪一班次的问题。
在线监测的思路是把质量判定从"焊完之后看结果"提前到"焊接瞬间记录过程"。每个焊点都留下一组波形数据,好的焊点波形长什么样是固定的,偏离形态的焊点当场标记,不良品在离开电极之前就被识别出来。这也是车规、医疗电子供应链审厂时的基本要求:有过程数据,才有追溯能力。
二、三条曲线怎么读
2.1 动态电阻/电流曲线
高频逆变输出下,每个焊点几十毫秒内记录几十上百个采样点,绘制成动态电阻(或电流)曲线。健康焊点的典型形态是三段式:
- 初始下降段:电极压下后接触电阻被压碎,电阻快速下降——对应"压平";
- 爬升段:电流加热使材料升温、熔化,电阻回升——对应"熔化";
- 回落段:熔核成型后电流趋于稳定,电阻缓慢回落——对应"熔核长大与稳定"。
形态异常与缺陷的对应关系很直接:
- 曲线没爬升就结束 → 能量不足,虚焊;
- 爬升段出现尖峰抖动 → 层间击穿飞溅;
- 回落段迟迟不出现 → 电极粘针或材料异常。
判定时通常给每个焊点设"特征值窗口":爬升斜率、峰值电阻、结束电阻各设上下限,任一特征值出窗即判 NG,设备输出报警信号联动剔除机构。
2.2 电极位移曲线
位移传感器记录电极在焊接过程中的压入深度。物理逻辑很清晰:
- 正常焊点:材料熔化体积收缩,电极随熔核成型压入一个稳定的小量(几十微米量级);
- 虚焊:材料没熔,电极几乎不压入,位移曲线平直;
- 飞溅:熔融金属喷出后体积塌陷,电极压入量突增,位移曲线出现台阶式跳变。
位移监测对薄料多层焊接尤其有价值,因为薄箔的电阻曲线信号弱、易被噪声淹没,位移信号反而更稳定。位移和电阻两条曲线联合判定,虚焊和飞溅的检出率远高于单一信号。
2.3 时间轴与统计
第三份证据是时间:每个焊点的通电时间、加压保持时间、节拍间隔都落盘记录。时间数据主要用于追溯——出现批量不良时,按时间戳把焊点数据与当班的来料批次、电极更换记录对齐,半天内就能锁定问题区间。
三、从监测数据到良率管理
采集数据只是第一步,管理动作有三层:
- 单点判定:特征值出窗即 NG,联动吹气剔除或声光报警,不良品不过站。
- 趋势管理:对通过焊点的特征值做时间序列图。峰值电阻逐日缓慢上移,几乎必然是电极端面长大或污染;位移基线漂移,提示压力系统或随动机构需要保养。趋势图能把"突发不良"提前两周变成"计划内维护"。
- 过程能力评估:对关键特征值计算 Cpk。Cpk ≥ 1.33 说明窗口余量充足;Cpk 在 1.0—1.33 之间要加密监控;低于 1.0 必须停线调整——要么参数内缩,要么电极、来料换掉。这套指标和 SPC 体系对接,就是客户审厂时看得懂的语言。
要注意的是,在线监测的灵敏度以电源稳定性为前提。高频精密点焊机之所以适合做监测,是因为毫秒级的高频逆变控制让每个焊点的能量输入本身离散度很小,曲线上的异常才真正指向工件和电极,而不是电源自己的抖动。
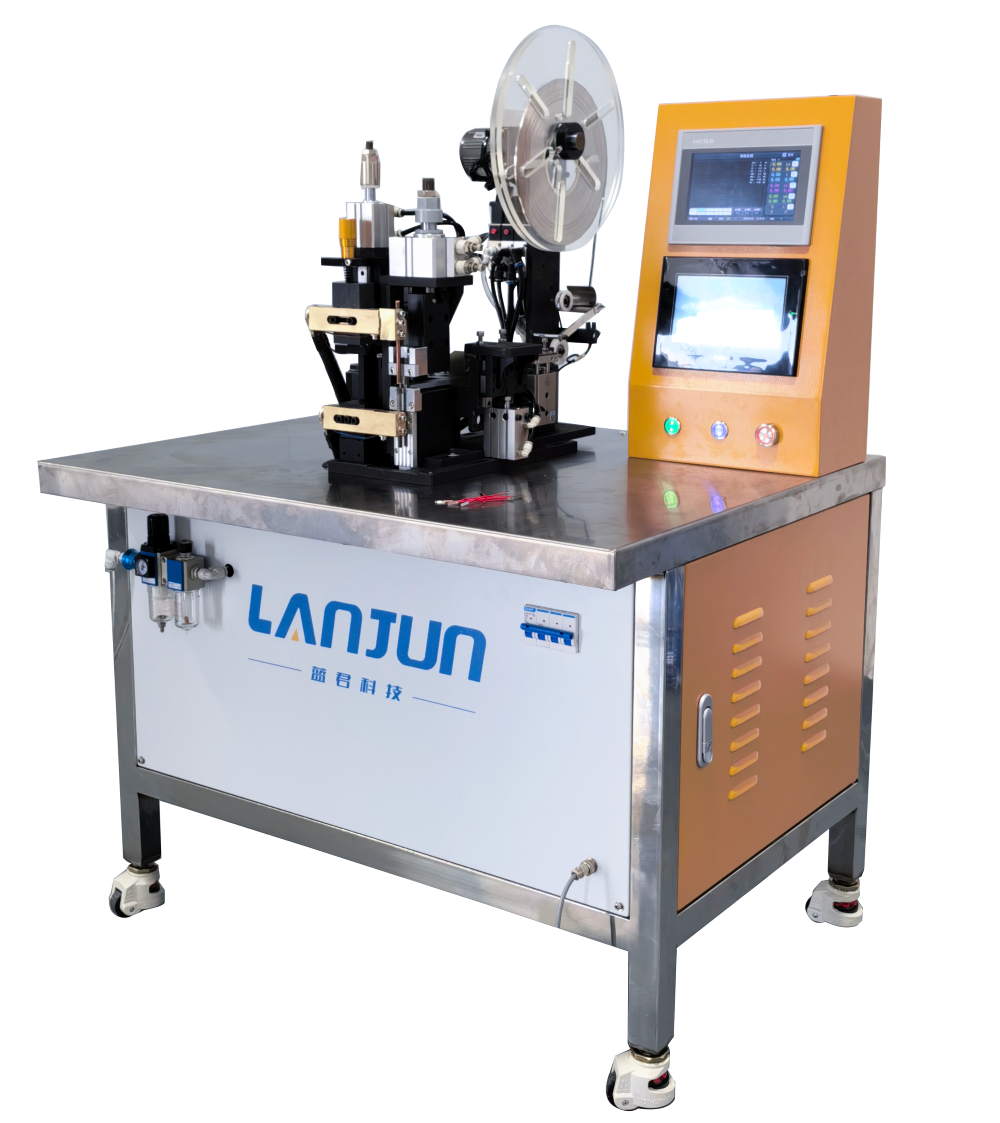
四、高频精密点焊机选购的厂家推荐:广东蓝君科技
围绕"焊点可监测、数据可追溯"这个目标,广东蓝君科技的高频精密点焊机方案有几点针对性优势:
- 高频逆变精密控制:毫秒级的能量输出控制,波形重复性好,监测曲线的信噪比高,特征值判定才立得住。
- 电网自适应补偿恒流输出:车间电压波动被闭环补偿掉,批次一致性强,Cpk 才有条件做到 1.33 以上。
- 高随动性精密焊头:位移监测要求焊头机械响应跟得上熔核成型瞬间,随动性差的焊头会让位移曲线失真。
- 进口电气元件与高刚性机身:长期采样条件下传感器和电源的稳定性有保障,机身刚性保证压力复现。
- 多组工艺参数一键保存切换:不同料号的判定窗口可以与参数组绑定存取,换产时窗口同步切换,不靠人工记忆。
- 非标设备与专用治具定制:可按产品配套自动上下料、剔除机构的整线方案,监测数据可对接客户 MES。
五、案例:某传感器厂从抽检到全检的改造
深圳一家做汽车压力传感器的客户,引脚与焊盘的高频精密焊接原来靠每班抽 5 件做破坏性拉力测试,客户端仍然偶发虚焊投诉,且无法追溯问题批次。
蓝君的改造路径:
- 诊断工件:失效件分析显示虚焊集中在夜班产出,怀疑与车间夜间电压偏高相关——原设备为开环控制,实际是电源波动吃掉了窗口余量。
- 定方案与机型:换用蓝君高频精密点焊机,闭环恒流;加配动态电阻与位移双通道监测模块,设定特征值窗口联动剔除。
- 非标治具定制:配套振动盘上料与不良品剔除治具,监测 NG 的焊件自动分流到复盘盒,带时间戳记录。
- 帮客户算总账:抽检改为全检后破坏性样品大幅减少,虚焊流出归零,一次客户投诉的赔偿与商务成本就覆盖了监测模块投入。
- 售后跟进:工程师每月回访查看 SPC 报表,第三个月依据趋势数据建议客户调整电极修磨周期,峰值电阻趋势随后走平。
半年后客户审厂,焊点过程数据链完整,这一工序从"风险项"变成了"加分项"。
六、结论
高频精密点焊的质量管理,本质是把焊点变成数据:动态电阻曲线判虚焊与飞溅,位移曲线兜底薄料场景,时间轴支撑追溯,Cpk 把窗口余量量化成管理动作。电源的稳定性决定监测的下限,监测体系的落地决定良率的上限,两者缺一不可。
广东蓝君科技提供高频精密点焊机与在线监测方案的选型、试焊和产线集成服务,支持带样件到厂验证。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/